

Worauf Hersteller vor der Auswahl von creaform handyscan achten sollten
creaform handyscan: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Wer heute über Messtechnik im Produktionsumfeld entscheidet, steht vor.
Fertigungsumfeld und Messbedarf
Wer heute über Messtechnik im Produktionsumfeld entscheidet, steht vor einer veränderten Ausgangslage. Die Bauteile werden komplexer, die Toleranzfenster enger, die Losgrößen kleiner – und trotzdem soll der Durchsatz steigen.
Klassische Lehren und taktile Koordinatenmessgeräte stoßen genau dort an Grenzen, wo Freiformflächen, flexible Aufspannungen oder schnelle Umrüstungen den Takt bestimmen. Der Bedarf an belastbaren Messdaten wächst nicht trotz dieser Entwicklung, sondern wegen ihr.
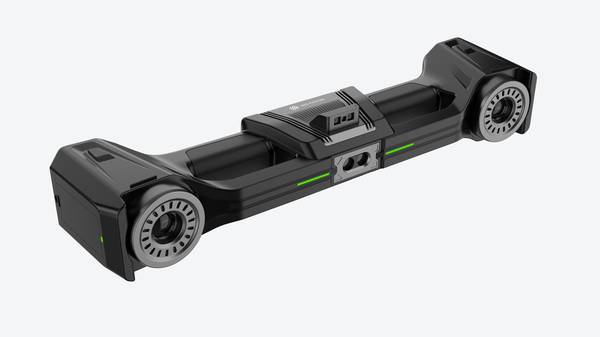
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Kernpunkte im Überblick
- Wer heute über Messtechnik im Produktionsumfeld entscheidet, steht vor einer veränderten Ausgangslage.
- Wer regelmäßig mit taktilen Messsystemen, Lehren oder klassischen Messarmen arbeitet, kennt den Bruch im Arbeitsablauf: Auf der einen Seite steh…
- In vielen Betrieben existiert der 3D-Scan noch als isolierte Messaufgabe.
- Bevor ein 3D-Scansystem in einer laufenden Fertigung oder im Messraum ankommt, lohnt sich ein nüchterner Blick auf die realen Einsatzbedingungen.
In vielen westlichen Fertigungsbetrieben – ob Automotive-Zulieferer, Aerospace-MRO oder Medizintechnik – hat sich der Prüfaufwand in den letzten Jahren spürbar verschoben. Die Qualitätssicherung soll nicht mehr nur am Ende der Linie aussortieren, sondern früh im Prozess eingreifen.
Das verlangt Messsysteme, die nah an der Maschine arbeiten, ohne klimatisierten Messraum auskommen und trotzdem wiederholbare Ergebnisse liefern. Genau hier setzt der Trend zur optischen 3D-Digitalisierung an.
Ein System wie der Creaform HandyScan steht stellvertretend für eine Geräteklasse, die nicht mehr als Laborsonderausstattung gilt, sondern als produktionsnahes Werkzeug.
Der eigentliche Engpass liegt selten im Scanner selbst. Entscheidend ist, ob die erfassten Punktwolken in belastbare Geometriedaten überführt werden – mit sauberer Ausrichtung, nachvollziehbaren Prüfprotokollen und direkter Rückmeldung an Fertigung oder Konstruktion.
Wer diesen Schritt unterschätzt, kauft am Ende Hardware, die im Regal liegt. INSVISION positioniert sich an dieser Schnittstelle: nicht als reiner Gerätelieferant, sondern als Anbieter, der Scan-Hardware mit Auswertung und Prozessintegration zusammenführt.
Für Qualitätsverantwortliche heißt das, den Messbedarf nicht nur nach Genauigkeit zu bewerten, sondern nach Datenweg, Wiederholbarkeit und Aufwand pro Prüfzyklus.
Die Prüfbelastung im Fertigungsumfeld folgt eigenen Gesetzen. Schwingungen, Temperaturdrift, wechselnde Bediener und beengte Platzverhältnisse sind keine Ausnahmen, sondern Alltag. Wer dort stabile Messdaten erwartet, muss das System entsprechend auslegen – von der Kalibrierstrategie bis zur Fixierung des Bauteils.
Genau deshalb lohnt sich vor jeder Investition ein ehrlicher Blick auf die eigenen Messaufgaben: Welche Toleranzen sind wirklich gefordert? Wie oft wird geprüft? Wer bedient das System?
Erst aus diesen Antworten ergibt sich, ob ein handgeführtes Laserscanning mit einem Creaform HandyScan die richtige Ergänzung ist oder ob ein stationärer Aufbau mehr Sinn ergibt.
Belastbare Messdaten entstehen nicht durch höhere Auflösung allein. Sie entstehen durch Wiederholgenauigkeit, saubere Referenzierung und eine Auswertung, die den Vergleich zum CAD-Modell oder zur Urform ohne manuelle Trickserei abbildet.
In der Praxis bedeutet das: Wer heute in Messtechnik investiert, kauft nicht nur ein Gerät, sondern einen Prozess. INSVISION versteht sich in diesem Umfeld als Partner, der genau diesen Prozess von der ersten Messaufgabe bis zum validierten Prüfbericht begleitet.
Das ist die eigentliche Entscheidungsgrundlage – nicht das Datenblatt, sondern die Frage, ob die Messkette im eigenen Fertigungsumfeld hält, was sie verspricht.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Wer regelmäßig mit taktilen Messsystemen, Lehren oder klassischen Messarmen arbeitet, kennt den Bruch im Arbeitsablauf: Auf der einen Seite steht das physische Bauteil, auf der anderen Seite ein Messprotokoll, das nur einen kleinen Ausschnitt der tatsächlichen Oberfläche beschreibt.
Genau hier beginnen die Grenzen herkömmlicher Messprozesse. Besonders deutlich werden sie bei komplexen Geometrien, bei denen Freiformflächen, Hinterschneidungen oder tiefe Taschen nicht mehr mit einer definierten Punktfolge erfasst werden können.
Wer versucht, ein Turbinenschaufelprofil oder ein Kunststoffgehäuse mit organischen Übergängen über wenige hundert Antastpunkte zu beschreiben, verliert zwangsläufig Information. Das Ergebnis sind Messprotokolle, die an den kritischen Stellen eher einer Annäherung als einer vollständigen Erfassung entsprechen.
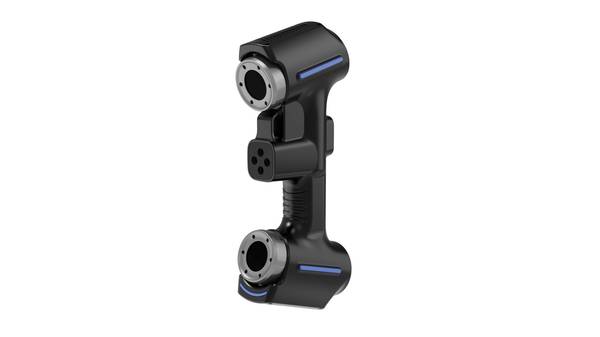
Das zweite Problem liegt in der Datenkontinuität. Ein Messarm liefert einzelne Koordinaten, eine Lehre nur Gut-Schlecht-Aussagen. Was fehlt, ist der durchgängige digitale Zwilling des Bauteils: eine geschlossene Punktwolke, aus der sich später Schnitte, Flächenvergleiche oder GD&T-Auswertungen ableiten lassen.
Ohne diese Datenbasis bleibt die Qualitätssicherung reaktiv. Erst wenn ein Fehler im Protokoll auftaucht, beginnt die Suche nach der Ursache – oft mit erneutem Rüsten, erneutem Messen und erneuter Diskussion zwischen Konstruktion und Fertigung.
Der dritte Engpass betrifft die Liefertermine. Taktile Messungen an komplexen Bauteilen sind zeitintensiv. Jede zusätzliche Messung kostet Minuten, jede Neubewertung eines Merkmals verlängert die Freigabe. In der Serienfertigung oder im Erstmusterprozess führt das zu Warteschlangen vor dem Messraum.
Ein 3D-Scanner wie der Creaform HandySCAN, eingesetzt über INSVISION als Integrationspartner, verändert diesen Ablauf grundlegend: Statt weniger Messpunkte entsteht in kurzer Zeit eine vollständige Oberflächenerfassung.
Die Daten stehen digital zur Verfügung und lassen sich für Erstmusterprüfung, Reverse Engineering oder wiederkehrende Qualitätskontrollen weiterverwenden.
Damit verschiebt sich die Messaufgabe von der punktuellen Kontrolle hin zur flächigen Dokumentation – und genau das ist bei komplexen Geometrien, steigenden Qualitätsanforderungen und engen Terminplänen der entscheidende Unterschied.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
In vielen Betrieben existiert der 3D-Scan noch als isolierte Messaufgabe. Das Bauteil wird gescannt, ein farbiges Abweichungsbild entsteht, und danach wandert die Datei in einen Ordner, den niemand mehr öffnet.
Der eigentliche Nutzen entsteht erst, wenn Scannen, Abgleich, Prüfung und Berichtswesen als durchgängiger Regelkreis funktionieren. Genau hier verändert sich aktuell die Praxis.
Der Ablauf beginnt mit der Frage, was geprüft werden soll. Bei einem Gussgehäuse interessieren Form- und Lagetoleranzen, bei einem Blechbiegeteil eher Rückfederung und Schnittkantenverlauf.
Diese Prüfmerkmale bestimmen, wie der Scan aufgebaut wird: Welche Bereiche müssen vollständig erfasst sein, wo genügt eine Stichprobe, welche Referenzpunkte braucht der spätere Abgleich.
Ein Scanner wie der Creaform HandySCAN eignet sich für solche Aufgaben, weil er ohne starre Messzelle direkt am Bauteil arbeitet und auch komplexe Geometrien in kurzer Zeit digitalisiert.
Der Abgleich erfolgt gegen das CAD-Modell oder gegen Referenzdaten aus einem früheren Los. In der Software entsteht ein Soll-Ist-Vergleich, der Abweichungen nicht nur farblich anzeigt, sondern auch messbar macht. Entscheidend ist, dass dieser Schritt reproduzierbar abläuft.
Wer denselben Prüfplan für jedes Los verwendet, erhält vergleichbare Ergebnisse über Wochen und Monate – eine Grundvoraussetzung für statistische Prozesskontrolle.
Die Prüfung selbst wird damit von einer subjektiven Sichtprüfung zu einer dokumentierten Messung. Grenzwerte lassen sich hinterlegen, Überschreitungen werden automatisch markiert. Das entlastet die Qualitätssicherung und reduziert Diskussionen mit Lieferanten, weil die Datenbasis eindeutig ist.
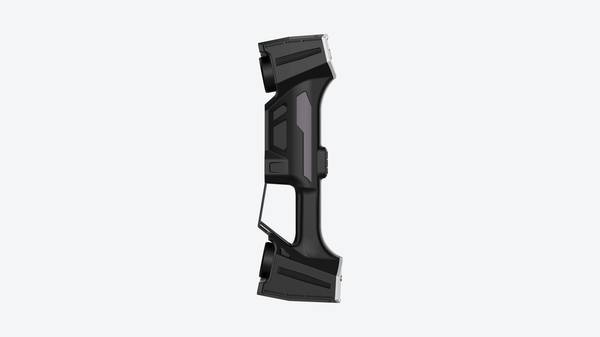
Das Berichtswesen schließlich profitiert von der digitalen Kette. Statt Screenshots und Excel-Listen entstehen strukturierte Prüfberichte, die Abweichungen, Messwerte und Freigabestatus zusammenführen. Solche Berichte lassen sich archivieren, an Kunden weitergeben oder für Audits aufbereiten.
Der Aufwand sinkt, die Nachvollziehbarkeit steigt.
INSVISION begleitet diesen Ablauf mit industriellen 3D-Scannern und der zugehörigen Auswertung, ohne den Anwender auf einen starren Workflow festzulegen. Der Mehrwert liegt in der durchgängigen Datenqualität – vom ersten Scan bis zum fertigen Prüfbericht.
Validierung vor dem Einsatz
Bevor ein 3D-Scansystem in einer laufenden Fertigung oder im Messraum ankommt, lohnt sich ein nüchterner Blick auf die realen Einsatzbedingungen. Nicht jedes Bauteil, nicht jede Umgebung und nicht jede Prüfaufgabe passt zu jedem Messprinzip.
Gerade bei der Einführung eines creaform handyscan in bestehende Qualitätsprozesse entscheidet sich der Nutzen oft in den ersten Stunden vor Ort – nicht erst im Dauerbetrieb.
Zwei Fragen stehen dabei im Mittelpunkt. Erstens: Welche Bauteilgeometrien, Oberflächen und Toleranzen sollen erfasst werden? Zweitens: Wie stabil sind Umgebungsbedingungen wie Licht, Erschütterung, Temperatur und Bauteilzugänglichkeit?
Wer diese Punkte vorab klärt, vermeidet spätere Nacharbeit, falsche Dateninterpretationen oder unnötige Zusatzinvestitionen.
Ein typischer Ablauf beginnt mit Referenzteilen. Ein bekanntes Bauteil mit dokumentierten Ist-Maßen wird mehrfach gescannt, um Wiederholgenauigkeit und Messrauschen unter realen Bedingungen zu bewerten.
Danach folgt der Praxistest an kritischen Merkmalen: Freiformflächen, Bohrbilder, Hinterschneidungen oder Kanten mit engen Form- und Lagetoleranzen.
Hier zeigt sich, ob das System die geforderten GD&T-Merkmale zuverlässig auflöst oder ob bestimmte Bereiche mit Markern, Mattierungsspray oder geänderter Scanstrategie vorbereitet werden müssen.
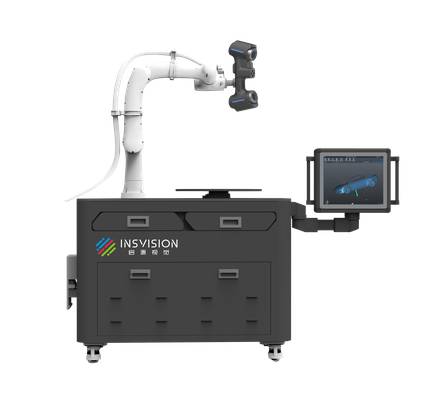
INSVISION begleitet diese Validierung mit einem klaren Fokus auf Anwendungsfit statt auf reine Datenblattwerte. Entscheidend ist, dass das System unter den Bedingungen des jeweiligen Werks – ob im Automobil-OEM, in der Luftfahrt-Instandhaltung oder in der Medizintechnik – reproduzierbare Messdaten liefert.
Erst wenn Referenzmessungen, Wiederholbarkeit und Bedienerfreundlichkeit im realen Arbeitsablauf überzeugen, ist der Einsatz technisch und wirtschaftlich sinnvoll.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.