

製造現場の検査工程に3Dスキャンを組み込む実践ポイント
portable scanner 3d: 工業計測における3Dスキャンのタスク分類と本稿のテーマ 工業計測における3Dスキャンのタスク分類と本稿のテーマ 結論を先に述べる。ポータブル3Dスキャナーを導入すれば、すべての工業計測タスクが解決できるわけではない。
工業計測における3Dスキャンのタスク分類と本稿のテーマ
結論を先に述べる。ポータブル3Dスキャナーを導入すれば、すべての工業計測タスクが解決できるわけではない。現場でしばしば見られる「可搬型ならどのような対象でも、どのような環境でも使える」という期待は、計測タスクの性質を無視した単純化だ。
工業計測における3Dスキャンの用途は、大きく三つに整理できる。第一に品質検査。CADモデルとの比較による寸法偏差の可視化、GD&T公差判定、第一品検査(FAI)などが該当する。第二にリバースエンジニアリング。図面が失われた既存部品や摩耗した金型からCADデータを再構築する作業だ。第三に組立精度確認。複数部品を組み付けた状態での位置ずれ、面一、隙間、干渉の検証が含まれる。
これらのタスクは、測定対象の種類、必要な成果物、現場環境という三つの軸で分類すべきだ。測定対象は、小型精密部品か大型構造物か、光沢面か黒色面か、柔軟物か剛体か。必要な成果物は、寸法レポートか、メッシュデータか、CADモデルか。現場環境は、恒温測定室か、生産ラインの脇か、屋外か。これらが異なれば、最適なスキャン方式も変わる。
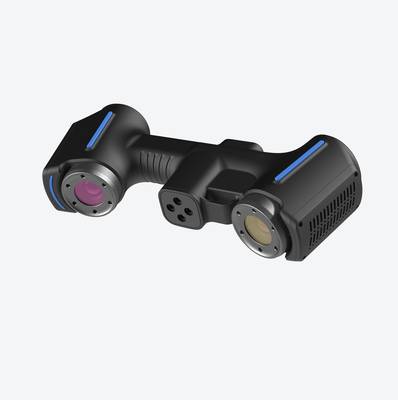
本稿では、ポータブル3Dスキャナーの技術原理、適用境界、他の計測ソリューションとの使い分け、選定基準を解説する。読者が自身の業務をこれらの分類軸に照らし合わせ、導入判断の材料を得られることを意図している。
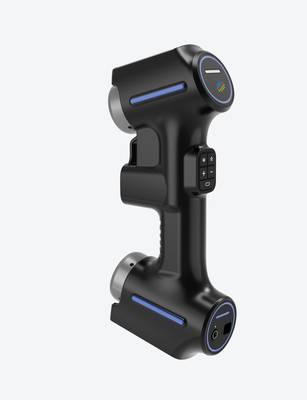
3Dスキャンソリューション選定を左右する5つの制約条件

ハンドヘルド型のポータブル3Dスキャナーを導入する際、カタログ上のスペックだけで機種を絞り込むと、現場で思わぬ手戻りが発生する。選定の本質は、測定タスクの制約条件を先に洗い出すことだ。ここでは技術的な判断軸を5つに整理する。
第一に測定対象のサイズと形状である。微細な凹凸や複雑な内部形状を捉える必要があるのか、それとも大型構造物の全体形状を効率的に取得したいのか。第二に設置環境の自由度が挙げられる。定置式の検査室で使うのか、生産ライン脇や屋外での使用が前提なのかによって、求められる可搬性や耐環境性は変わる。第三はマーカーの使用可否だ。製品特性上マーカーを貼付できないワークでは、マーカーレス計測やトラッキング方式への対応が必須となる。
第四にタクトタイムとバッチ規模がある。単品の試験的測定なのか、大量生産品の繰り返し検査なのかで、スキャン速度や自動化の要否が分かれる。第五は要求精度だ。μmオーダーの寸法検査なのか、mmオーダーの概略形状取得なのかで、適切な測定方式は根本的に異なる。これら5つの軸を順に評価することで、過剰投資や性能不足を避けた現実的な選定が可能になる。
portable scanner 3Dの技術原理とINSVISIONソリューション内での位置づけ
ハンドヘルド型portable scanner 3Dの基本は、三角測量にある。プロジェクタまたはレーザーが対象物にパターンを投影し、それをカメラが既知の角度から捉える。表面でパターンが歪む量から、各点の三次元座標を逆算する仕組みだ。据え置き型と異なり、装置自体が動くため「位置追跡」がもう一つの核になる。対象物に貼付したマーカーを基準にフレーム間の相対位置を逐次計算する方式が一般的で、これにより測定中にスキャナーを自由に動かしても、点群データが正しい座標系に統合される。
ポータブルでありながら高精度を維持できる理由は、光学系の設計と位置追跡アルゴリズムの成熟にある。測定範囲が狭いほど一点あたりの分解能は上がるが、現場では広い範囲を速く取りたい要求もある。このトレードオフを製品ごとにどう割り切るかが、実務上の選択ポイントになる。
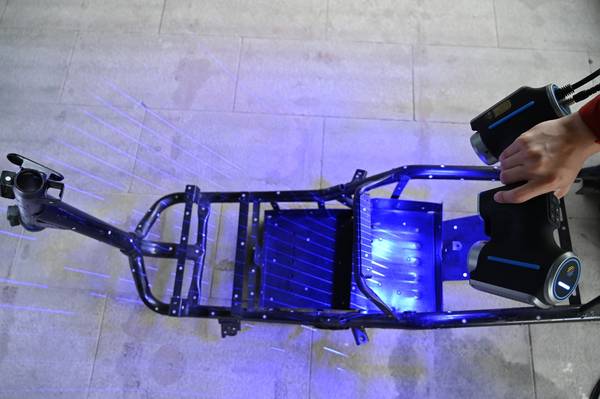
INSVISIONのソリューションは、この「対象サイズ」と「現場自由度」の軸で整理すると分かりやすい。
- ハンドヘルドポータブル:中・小型部品を現場で柔軟に測定する。複雑形状や狭所へのアプローチが得意。
- トラッキング式大判:大型構造物の広範囲測定向け。トラッカーがスキャナーの位置を外部から追跡する。
- 定置式高精度:固定した環境で、より安定した条件下での測定に適する。
- 自動計測:ライン組み込みや繰り返し検査など、バッチ処理的な運用を想定する。
ハンドヘルドポータブルカテゴリに属するのが、INSVISIONのAlphaScanハンドヘルド3Dスキャナーである。公式仕様では、スキャナー単体の精度は最大0.020mm、スキャンエリアは最大1100mm×800mm、被写界深度は650mmとされている。被写界深度が深いことは、凹凸のある部品や段差のある面を撮る際に、焦点合わせの頻度を減らせるという現場上の利点につながる。スキャンエリアが広いほど一度に取れるデータ量は増えるが、その分だけ細部の分解能とのバランスを考える必要がある。AlphaScanは、このバランスを中・小型部品の検査とリバースエンジニアリングに振った設計と読める。
対して、同じINSVISIONのトラッキング式大判ソリューションであるindustrial 3Dスキャナーは、スキャナー単体の精度が最大0.020mm、トラッカー使用時の精度が最大0.025mm、スキャンエリアは最大1100mm×800mm、トラッカーによる追跡範囲は最大2600mm×2200mm、被写界深度はスキャナー650mm、トラッカー2300mmという仕様が確認されている。両者の使い分けは単純な優劣ではなく、対象物のサイズと測定の自由度で判断するのが実務的だ。
| 観点 | AlphaScan | industrial 3Dスキャナー |
|---|---|---|
| 最適な対象 | 中・小型部品 | 大型構造物 |
| 現場での動き方 | スキャナー単体で自由に移動 | トラッカーが外部から位置を追跡 |
| 強み | 狭所・複雑形状への柔軟なアプローチ | 広範囲をマーカー基準で安定測定 |
例えば、金型のキャビティ内部、ブラケット、ハウジング部品、鋳造後の小物部品などを現場ですばやく測定する場面では、AlphaScanの機動性が活きる。一方、車体パネル、大型治具、航空機部品の一部のような、一度に広い面を扱う対象では、industrial 3Dスキャナーのトラッキング方式が安定したデータ取得を支える。
AlphaScanの適用例としては、冷蔵庫用押出金型の内部摩耗をノギスでは届かない領域まで定量化した事例、オートバイ用三角台のリバースエンジニアリング、自動車用バンパー補強材の型材検査、変速機の品質管理、冷間圧延ロールの基準データ作成などが公式に確認されている。いずれも「現場で、複雑形状を、数値として残す」という要求が共通している。
技術的な境界条件も押さえておきたい。 ハンドヘルド型portable scanner 3Dは、光沢面や透明体、深い黒色の表面ではパターンのコントラストが得にくく、測定精度が落ちる場合がある。その場合はスプレーなどによる表面処理が現実的な対処になる。また、位置追跡にマーカーを使う方式では、マーカーの貼付密度が低すぎると追跡が途切れやすい。逆に、マーカーを貼れない対象では、トラッキング式や定置式の方が適する場面もある。
選定時は、対象サイズ、現場での移動自由度、マーカー貼付の可否、要求精度、測定タクトの5点を先に整理するのが有効だ。その上で、各カテゴリの特性と照らし合わせれば、過剰な設備投資や精度不足を避けられる。
Q: portable scanner 3Dは据え置き型より精度が劣るのか。
A: 必ずしもそうではない。測定範囲と分解能のトレードオフであり、中・小型部品に限れば据え置き型と同等レベルの精度を持つ機種もある。重要なのは、対象サイズと運用条件に合った方式を選ぶことだ。
Q: マーカーなしでは測定できないのか。
A: 方式による。マーカー基準のハンドヘルド型は、位置追跡の基準点としてマーカーを使う。マーカー不要の機種もあるが、形状特徴が乏しい面や広い平面では精度が安定しにくい傾向がある。
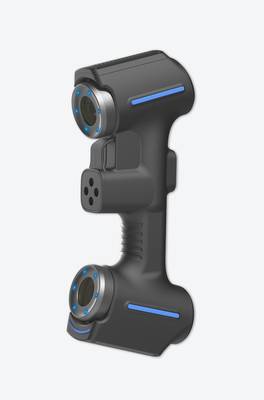
Q: 光沢面はそのまま測れるのか。
A: 金属の鏡面や透明体は苦手とする。現場ではスプレー処理が一般的で、これを前提とした運用計画を立てるのが現実的である。
結局のところ、ポータブル3Dスキャナーの導入効果は「測定方式の原理理解」と「対象物との適合判断」の質で決まる。INSVISIONのAlphaScanは、中・小型部品を現場で柔軟に、かつ高精度にデジタル化する用途に焦点を当てた製品であり、industrial 3Dスキャナーは大型対象の広範囲測定という別の役割を担う。方式の境界条件を理解した上で、対象物と運用フローに合ったカテゴリを選ぶことが、結果として測定品質と投資対効果の両方を高める。
AlphaScanが最適な業種別シーンとサンプル検証の流れ
「ポータブル3Dスキャナーは現場で使えるが、精度はラボ用の据え置き型に劣る」という認識は、現在の工業計測では必ずしも正しくない。据え置き型と同等の測定精度を持ちながら、対象物の設置や搬送をせずに現場で測定できる装置はすでに実用段階にある。本節では、INSVISIONのAlphaScanが実際に採用されている業種別の代表シーンと、導入前に技術者が行うサンプル検証の手順を解説する。
金型製造では、冷蔵庫放熱板押出金型の内部摩耗検査が典型例だ。ノギスやゲージでは届かないキャビティ内部の減肉量を、スキャンデータから断面比較で定量化できる。曲管検具の精度管理では、検具全体の形状偏差をCADデータとの照合で可視化し、部分的な測定では見落とされがちなねじれや位置ずれを検出する。
自動車工業では、二輪車用フロントフォークブリッジのリバースエンジニアリングに使われる。図面が残っていない部品でも、スキャンで得たメッシュデータからCAD再構築が可能だ。衝撃吸収ビームのバッチ検査では、一度テンプレートを作成すれば同型品の繰り返し測定を短時間で行える。トランスミッション品質検査では、複雑な鋳造面の寸法ばらつきを面データとして取得し、許容差判定に用いる。
機械製造では、健身器具用接続フレームのリバースエンジニアリングや、冷間圧延ロールの摩耗・形状検査が挙げられる。エネルギー製造では、空気圧縮機の組立偏差確認に用いられ、組立後の対向面平行度や芯ずれを現場で数値化する。
サンプル検証の流れは、まず対象物の表面状態とサイズを確認し、マーカー貼付が必要か判断する。次にスキャンを実施し、取得した点群からメッシュを生成。最後にCADデータまたは基準品データと照合し、偏差マップと数値レポートを確認する。この手順を自社部品で一度試すことで、現場導入後の測定タクトと運用負荷を具体的に見積もれる。
よくある誤解と技術的なQ&A
ポータブル3Dスキャナーに対する誤解の多くは、技術方式の違いを混同することから生じます。ここでは現場で繰り返し出てくる疑問を、技術的根拠に基づいて整理します。
Q1:ハンドヘルドのportable scanner 3Dは定置式より精度が低いのか
一概には言えません。定置式は測定範囲が固定されるため、狭い視野で高い繰返し精度を出しやすい構造です。一方、ハンドヘルド型は光学系とソフトウェアのトラッキング技術で位置合わせを行うため、測定方式とキャリブレーション状態が精度を左右します。工業計測向けに設計された機種では、スキャナー単体で最高0.020mmの精度を公表している製品もあり、一般部品の検査用途では定置式に迫る結果が得られます。重要なのはカタログ値ではなく、対象物のサイズと要求公差に対して適切な測定戦略を組めるかどうかです。
Q2:黒色や光沢のある対象物でも測定できるのか
光沢面や黒色面は、レーザーやパターン光が吸収・反射散乱しやすい条件です。ただし、最近の機種は露光時間の自動調整や複数波長の光源切替により、従来は困難だった鏡面やカーボン部品でもスキャン可能なケースが増えています。条件が厳しい場合は、一時的なマット処理やスプレー塗布で対応するのが現実的です。材質と表面状態を事前に確認し、テストスキャンでデータ取得率を見極めることを推奨します。
Q3:マーカーなしでは測定できないのか
マーカーレス測定は、対象物の形状特徴を参照点として位置合わせを行う方式です。自由曲面や特徴の多い部品では有効ですが、平面が連続する板金や反復パターンが多い部品ではトラッキングが不安定になります。マーカーは位置合わせの信頼性を高める手段であり、必須条件ではありません。部品形状と要求精度に応じて、マーカーの有無を使い分けるのが実務的な判断です。
Q4:大型の対象物は全く測れないのか
ハンドヘルド型は測定範囲が限られるため、大型部品は複数回のスキャンをつなぎ合わせて全体形状を構築します。このとき、つなぎ目の累積誤差が課題になりますが、トラッカー併用型のシステムではスキャナーとトラッカーの位置関係を広域で追跡できるため、大型ワークでも精度を維持しやすくなります。対象物のサイズと許容公差に応じて、単体使用かトラッカー併用かを選ぶことが現実的な解になります。
自社タスクへの適合性を判断するための実務チェックリスト
多くの技術者が「ポータブル3Dスキャナーがあれば何でも測れる」と誤解しているが、実際には測定対象のサイズ、現場環境、マーカー貼付の可否、要求精度、バッチ量という5つの境界条件で適合性が決まる。以下、AlphaScanを例に実務判断のポイントを示す。
チェック1:測定対象の最大サイズが1100mm×800mmに収まるか
AlphaScanのスキャンエリアは最大1100mm×800mmである。これより大きいワークは分割スキャンと位置合わせが必要になり、累積誤差や工数増加を招く。金型インサートやブラケット類、中・小型鋳造品は問題ないが、車体パネル全体や大型フレームを一括で測りたい場合は不向きだ。

チェック2:検査室以外の現場で測定する必要があるか
恒温検査室にワークを運べるなら固定式の測定機でも成立する。しかし据付状態のまま測定したい、ライン脇で寸法確認したい、あるいは出荷先で現物合わせが必要な場合は、ポータブル方式の機動性が決定的な価値になる。AlphaScanは現場へ持ち込んでその場でデータ取得できる点が強みだ。
チェック3:対象物にマーカーを貼付することに問題がないか
ハンドヘルド方式は位置追跡のため対象物表面に基準マーカーを貼るのが原則である。研磨済み金型や鏡面仕上げ部品は貼付跡や接着剤残りが問題になるケースがある。逆に鋳物、鍛造品、ダル仕上げ面、樹脂部品などはマーカーの影響が少なく運用しやすい。
チェック4:必要な測定精度が0.020mmレベルで満たせるか
公称精度は最大0.020mmだが、これは条件が整った場合の値である。現場の温度変化、振動、マーカー配置、オペレーターの走査パターンによって実効精度は変動する。公差が±0.05mm以上の寸法検証やリバース用途なら十分だが、±0.010mm以下の超精密公差を日常的に検証するタスクには固定式CMMや専用測定機の方が適する。
チェック5:測定バッチ数が少量~中程度で、柔軟な測定が求められるか
大量の同一品を毎日数百点測定するなら、専用ゲージや自動測定システムの方がタクトと再現性で優れる。一方、品番が頻繁に変わる、類似形状のバリエーションが多い、初物検査や試作評価が中心、という現場では、段取り替えが不要に近いハンドヘルド方式の柔軟性が効いてくる。
チェック結果のルーティング
5項目中、サイズと精度の条件が外れた場合はindustrial 3Dスキャナーのようなトラッカー型システムが候補になる。industrial 3Dスキャナーはトラッキング方式により2600mm×2200mmまでの広域スキャンに対応し、大型ワークでも累積誤差を抑えられる。バッチ量が多く再現性を重視するタスクは、industrial 3Dスキャナーのような自動化ソリューションの検討が現実的だ。
ポータブル3Dスキャンの適用境界は「どこでも測れる」ではなく「現場で、そこそこの精度を、柔軟に」と理解するのが正しい。自社タスクのサイズ・精度・環境・量を先に定義し、その条件に合う方式を選ぶこと。これが機材選定の核心である。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。