

Von Scandaten zum Prüfbericht: 3D-Scannen von Automobil-Achsschenkeln in der Praxis
3D-Scannen von Automobil-Achsschenkeln: Fertigungsumfeld und Messbedarf Wie stellt man sicher, dass ein Achsschenkel nicht nur auf der Zeichnung, sondern.
Fertigungsumfeld und Messbedarf
Wie stellt man sicher, dass ein Achsschenkel nicht nur auf der Zeichnung, sondern auch in der Serienfertigung exakt den Vorgaben entspricht? Im Fertigungsumfeld für Automobil-Achsschenkel ist diese Frage täglich präsent.
Das Bauteil sitzt an einer sicherheitskritischen Schnittstelle: Es trägt Radlager, Bremsenaufnahme und Spurstangenanbindung. Entsprechend hoch ist die Prüfbelastung.
Maßabweichungen an Bohrungen, Passflächen oder der Radanschlussgeometrie können Montageprobleme, erhöhten Verschleiß oder im schlimmsten Fall Funktionsausfälle nach sich ziehen.
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Kernpunkte im Überblick
- Wie stellt man sicher, dass ein Achsschenkel nicht nur auf der Zeichnung, sondern auch in der Serienfertigung exakt den Vorgaben entspricht?
- Die wesentliche Einschränkung konventioneller Messverfahren liegt nicht in der Genauigkeit einzelner Messpunkte, sondern in deren Unfähigkeit, k…
- Der entscheidende Punkt vorab: 3D-Scannen von Automobil-Achsschenkeln ersetzt nicht einfach das Messen, sondern verändert die Reihenfolge der Qu…
- Viele Betriebe gehen davon aus, dass ein 3D-Scanner nach dem Auspacken sofort belastbare Messdaten liefert.
Die Qualitätssicherung steht dabei unter doppeltem Druck. Einerseits verlangen die Konstruktionsvorgaben enge Toleranzen, oft mit GD&T-Angaben wie Positionstoleranzen oder Form- und Lagetoleranzen an den Bearbeitungsflächen. Andererseits darf die Prüfung den Fertigungstakt nicht ausbremsen.
Stichproben mit konventionellen Lehren oder taktilen Messmaschinen liefern zwar Zahlen, aber keine flächige Aussage über Verzug oder Materialaufmaß. Genau hier entsteht der Bedarf an belastbaren Messdaten, die schnell verfügbar sind und sich für Erstmusterprüfungen ebenso eignen wie für die laufende Prozesskontrolle.
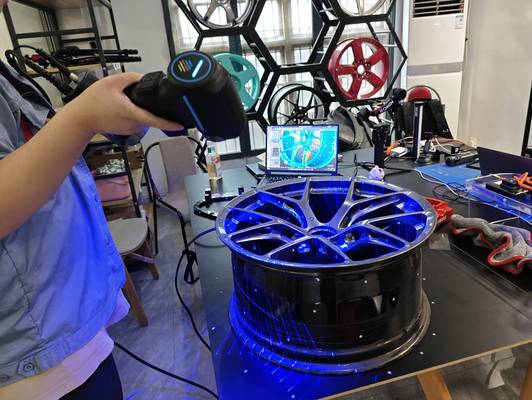
Das 3D-Scannen von Automobil-Achsschenkeln mit Systemen wie AlphaScan von INSVISION setzt an diesem Punkt an: Es erfasst die reale Geometrie vollflächig und macht Abweichungen sichtbar, bevor sie in der Montage oder beim Kunden ankommen.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Die wesentliche Einschränkung konventioneller Messverfahren liegt nicht in der Genauigkeit einzelner Messpunkte, sondern in deren Unfähigkeit, komplexe Freiformflächen als zusammenhängendes Ganzes zu erfassen.
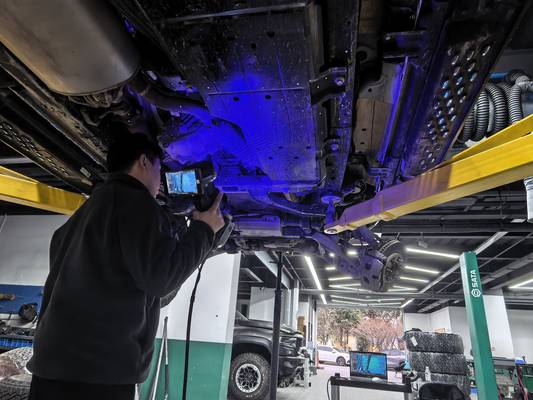
Ein Automobil-Achsschenkel vereint tiefe Taschen, Hinterschneidungen, schräge Bohrungsachsen und Übergangsradien, die sich mit Tastern oder Messarmen nur punktuell abtasten lassen.
Der Qualitätsleiter kennt das typische Protokoll: Dutzende Einzelmessungen, die ein lückenhaftes Bild liefern, während die tatsächliche Flächenkontur zwischen den Messpunkten ungeprüft bleibt. Genau dort entstehen jedoch Abweichungen, die erst bei der Montage oder im Dauerlauf auffallen.
Die Datenkontinuität stellt eine zweite, oft unterschätzte Grenze dar. Herkömmliche Prüfberichte dokumentieren Soll-Ist-Abweichungen an diskreten Positionen, liefern aber keinen durchgängigen digitalen Zwilling des Bauteils.
Für die Rückverfolgung vom fertigen Achsschenkel über die Bearbeitungsstufen bis zum Gussrohling fehlt damit die durchgehende Datenbasis. Wer den Verzug eines Schmiedeteils nach der Wärmebehandlung quantifizieren will, braucht Flächenvergleiche über das gesamte Bauteil, nicht Einzelpunktprotokolle.
Der dritte Engpass betrifft die Liefertermine. Messprogramme für taktile Systeme müssen bei jeder Geometrieänderung aufwendig neu erstellt und validiert werden. Bei Prototypen oder Kleinserien mit häufigen Konstruktionsständen verzögert dieser Programmieraufwand die Freigabe.
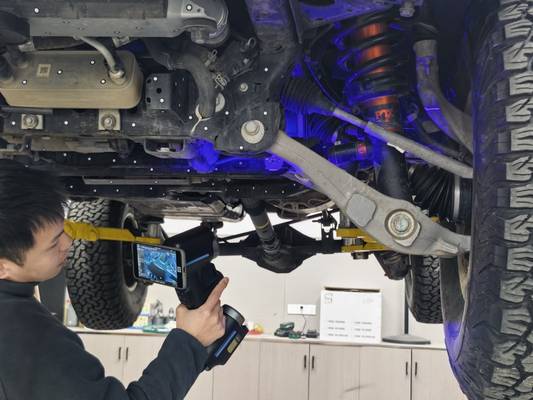
INSVISION begegnet diesen Grenzen beim 3D-Scannen von Automobil-Achsschenkeln mit einem anderen Ansatz: Der AlphaScan erfasst die Bauteiloberfläche flächenhaft in kurzer Zeit und liefert einen vollständigen Netzdatensatz, der sich direkt gegen CAD oder Referenzscans legen lässt.
Die Messung wird damit vom punktuellen Stichprobenverfahren zur vollständigen Geometrieerfassung, die auch für Erstmusterprüfungen und Prozessfähigkeitsanalysen belastbare Daten liefert.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der entscheidende Punkt vorab: 3D-Scannen von Automobil-Achsschenkeln ersetzt nicht einfach das Messen, sondern verändert die Reihenfolge der Qualitätsschleife. Der Scan steht am Anfang, nicht am Ende.
In der Praxis läuft das so ab: Nach der Entformung oder spanenden Bearbeitung wird der Achsschenkel mit dem AlphaScan erfasst. Die Punktwolke liegt in Minuten vor.
Danach folgt der Soll-Ist-Abgleich gegen das CAD-Modell – nicht nur an einzelnen Messpunkten, sondern auf der gesamten Geometrie inklusive Bohrungen und Passflächen. Abweichungen werden als farbkodierte Flächenabweichung sichtbar, bevor das Bauteil in die Montage geht.
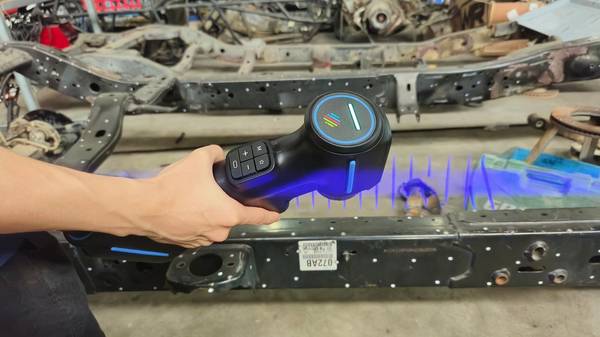
Die Prüfung selbst wird damit reproduzierbar. Der Prüfer bewertet nicht mehr nach Gefühl oder Erfahrung, sondern anhand definierter Toleranzfelder. Grenzmuster-Diskussionen entfallen. Der Bericht entsteht aus denselben Scandaten, nicht aus einer separaten Dokumentation.
Das schafft eine durchgängige Rückverfolgbarkeit vom Gussrohling bis zum fertigen Bauteil.
Für den Qualitätsleiter heißt das: Die Grenzbedingungen der Messung sind dokumentiert, die Freigabe basiert auf nachvollziehbaren Daten, und der gesamte Ablauf wird auditierbar.
Validierung vor dem Einsatz
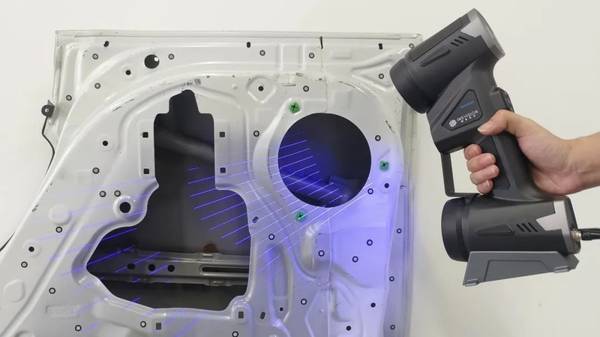
Viele Betriebe gehen davon aus, dass ein 3D-Scanner nach dem Auspacken sofort belastbare Messdaten liefert. In der Praxis entscheidet sich die Qualität beim 3D-Scannen von Automobil-Achsschenkeln jedoch bereits vor der ersten Messung – an den Randbedingungen.
Ein Achsschenkel kombiniert gegossene oder geschmiedete Rohteilflächen, spanend bearbeitete Passungen, Bohrbilder und Montageanschlüsse. Wer hier ohne definierte Prüfstrategie scannt, erhält Punktwolken, aber keine verwertbare Aussage zur Prozessfähigkeit.
Für die Validierung vor dem Serieneinsatz haben sich drei Prüfungen bewährt. Erstens die Referenzmessung an einem kalibrierten Normal oder einem bereits mit taktilen Verfahren vermessenen Referenzbauteil.
Damit lässt sich die Wiederholgenauigkeit des AlphaScan unter den realen Licht- und Aufstellbedingungen der Messzelle abschätzen. Zweitens die Prüfung an kritischen Geometrieelementen wie Lagersitzen, Bremssattelanschlüssen oder Spurstangenhebeln.
Diese Stellen sind toleranzbestimmend und eignen sich als feste Validierungspunkte für die Erstfreigabe. Drittens die Software-seitige Kontrolle, ob Flächenrückführung, Ausrichtalgorithmen und Soll-Ist-Vergleich die geforderten GD&T-Bezüge korrekt abbilden.
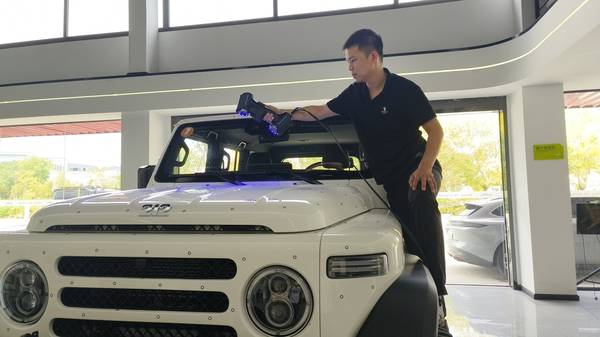
INSVISION empfiehlt, die Validierung nicht auf einen einzelnen Scanlauf zu beschränken. Mehrere Wiederholmessungen desselben Bauteils – im Idealfall in unterschiedlichen Einspannlagen – zeigen, wie stabil die Daten bei typischen Handhabungsschwankungen bleiben.
Erst wenn diese Vor-Ort-Prüfungen dokumentiert und für das Qualitätsmanagement nachvollziehbar sind, sollte der Scanner in die laufende Erstmusterprüfung oder Serienüberwachung übernommen werden.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.