

Abgestimmte Scanning-Lösungen von INSVISION für die 3D-Prüfung von Schaufeloberflächen in der Luft
Aufgabenklassen der 3D-Prüfung von Schaufeloberflächen in der Luftfahrtpraxis Aufgabenklassen der 3D-Prüfung von Schaufeloberflächen in der Luftfahrtpraxis.
Aufgabenklassen der 3D-Prüfung von Schaufeloberflächen in der Luftfahrtpraxis
In der Luftfahrt entscheidet die Qualität einer Schaufeloberfläche über Wirkungsgrad, Lebensdauer und letztlich Sicherheit. Die 3D-Prüfung von Schaufeloberflächen gliedert sich in der Praxis in vier klar getrennte Aufgabenklassen.
Erstens die Erstmusterprüfung im Fertigungsumfeld: Hier wird das erste Bauteil einer neuen Charge vollflächig gegen das CAD-Modell geprüft, bevor die Serienfreigabe erfolgt.
Zweitens die serienbegleitende Stichprobenprüfung, bei der in festgelegten Intervallen Bauteile aus der laufenden Produktion gezogen werden, um Prozessdrift früh zu erkennen. Drittens die Instandhaltungsprüfung im MRO-Bereich, wo es um die Bewertung von Erosionsschäden, Kantenverrundung und Reparaturfreigaben geht.
Viertens die Verschleiß- und Schadensanalyse, die forensische Fragen beantwortet: Wo genau ist Material abgetragen worden, wie tief reicht ein Anriss, liegt eine lokale Deformation vor?

Auswahldimensionen und Praxischecks
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Aufgabenklassen der 3D-Prüfung von Schaufeloberflächen… | In der Luftfahrt entscheidet die Qualität einer Schaufeloberfläche über Wirkungsgrad, Lebensdauer und letztlich Sicherheit. | Die 3D-Prüfung von Schaufeloberflächen gliedert sich in der Praxis in vier klar getrennte Aufgabenklassen. |
| Randbedingungen als Entscheidungsfaktor für Scanning-Lö… | Wer schon einmal versucht hat, eine Turbinenschaufel mit taktiler Messtechnik vollständig zu erfassen, kennt das Problem: Die Messuhr liefert an der… | Genau hier trennen sich in der Praxis die Lösungsansätze – weniger an der Frage, ob dreidimensional gemessen wird, sondern unter welchen Randbed… |
| Szenariobasiertes Routing der INSVISION Scanning-Lösung… | Wer regelmäßig Schaufeloberflächen prüft, kennt die Unterschiede zwischen den Einsatzfällen sehr genau. | Ein Turbinenschaufel-Satz aus der Triebwerksinstandsetzung stellt andere Anforderungen an die Messtechnik als die Erstmusterprüfung eines Verdic… |
| Produktfit AlphaScan für komplexe Schaufeloberflächenpr… | Flügel- und Schaufelgeometrien gehören zu den anspruchsvollsten Messaufgaben im industriellen Umfeld. | Freiformflächen, Hinter-schnitte an der Schaufelwurzel und enge Radien an den Profilkanten lassen sich mit taktilen Messsystemen oder fest insta… |
Jede dieser Klassen stellt andere Anforderungen an Datendichte, Messgeschwindigkeit und Auswertelogik.
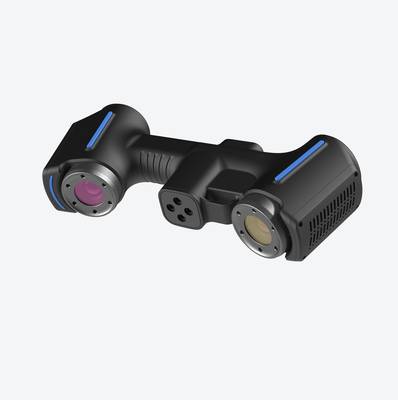
Ein Handscanner wie der AlphaScan von INSVISION deckt diese Bandbreite ab, weil er ohne starre Aufspannung arbeitet und auch an schwer zugänglichen Schaufelbereichen – etwa im Bereich der Plattform oder an der Hinterkante – erfassbar bleibt.
Die Anforderungen aus AS9100 verlangen dabei lückenlose Rückverfolgbarkeit der Prüfdaten. Lean-Manufacturing-Prinzipien ergänzen dies um einen wirtschaftlichen Aspekt: Messungen müssen in den Takt passen, ohne eigene Messräume oder lange Rüstzeiten zu erzwingen.
Genau hier liegt der betriebliche Nutzen, wenn die Prüfaufgabe klar einer Aufgabenklasse zugeordnet und mit passender Scanstrategie umgesetzt wird.
Randbedingungen als Entscheidungsfaktor für Scanning-Lösungen
Wer schon einmal versucht hat, eine Turbinenschaufel mit taktiler Messtechnik vollständig zu erfassen, kennt das Problem: Die Messuhr liefert an der Vorderkante einen sauberen Wert, im Übergangsbereich zum Schaufelblatt wird es mühsam, und am Hinterkantenradius verlässt man sich irgendwann auf Erfahrung statt auf belastbare Geometriedaten.
Genau hier trennen sich in der Praxis die Lösungsansätze – weniger an der Frage, ob dreidimensional gemessen wird, sondern unter welchen Randbedingungen das System im laufenden Betrieb funktionieren muss.
Für die Auswahl einer Scanning-Lösung zur 3D-Prüfung von Schaufeloberflächen haben sich in industriellen Projekten fünf Kriterien als entscheidend herausgestellt.
Erstens die Teilegröße und Geometriekomplexität: Eine kleine Verdichterschaufel mit stark gekrümmten Flächen stellt andere Anforderungen an Auflösung und Zugänglichkeit als ein großer Fan- oder Turbinenschaufelrohling.
Zweitens die Standortflexibilität – findet die Prüfung in der Messkammer statt, direkt an der Maschine oder beim externen Zulieferer? Drittens der zulässige Markieraufwand: Referenzpunkte oder Kreidespray sind auf einer frisch beschichteten Schaufel oft tabu, auf einem Schmiederohling dagegen unkritisch.
Viertens die Taktzeit pro Prüfvorgang, die bei Serienmessungen häufig härter gewichtet wird als die reine Genauigkeit. Und fünftens die Serienhäufigkeit mit den Anforderungen an Wiederholgenauigkeit und Vergleichbarkeit über mehrere Lose hinweg.
Erst wenn diese Randbedingungen geklärt sind, lässt sich beurteilen, ob ein flexibles Handscanner-System wie AlphaScan von INSVISION sinnvoll ist oder ob eine stationäre Lösung besser passt.
Die gute Nachricht für Qualitätsverantwortliche: Gerade bei Schaufelgeometrien mit Freiformflächen hat sich gezeigt, dass ein handgeführtes System die Erfassung deutlich beschleunigt, ohne die Reproduzierbarkeit der Messergebnisse zu gefährden – vorausgesetzt, die Rahmenbedingungen am Einsatzort stimmen.
Szenariobasiertes Routing der INSVISION Scanning-Lösungen
Wer regelmäßig Schaufeloberflächen prüft, kennt die Unterschiede zwischen den Einsatzfällen sehr genau. Ein Turbinenschaufel-Satz aus der Triebwerksinstandsetzung stellt andere Anforderungen an die Messtechnik als die Erstmusterprüfung eines Verdichterlaufrads oder die Stichprobenkontrolle in der Lohnfertigung.
Genau an dieser Stelle setzt die Zuordnung der Prüfszenarien zu passenden Lösungsansätzen aus dem INSVISION Portfolio an.
Für die 3D-Prüfung von Schaufeloberflächen lassen sich in der Praxis vier Szenarien unterscheiden.
Das erste betrifft die flexible Einzelprüfung und Schadensanalyse, etwa im MRO-Umfeld, wenn eine Schaufel mit Erosionsspuren, Kantenausbrüchen oder Verformungen vorliegt und schnell beurteilt werden muss, ob eine Reparatur wirtschaftlich sinnvoll ist. Hier ist der handgeführte AlphaScan die naheliegende Wahl.
Der Scanner arbeitet ohne starre Vorrichtung, kommt mit beengten Platzverhältnissen an Triebwerkskomponenten zurecht und liefert unmittelbar nach der Aufnahme eine flächige Ist-Geometrie, die sich gegen das Soll-Modell oder eine Referenzschaufel legen lässt.
Gerade bei Einzelteilen und kleinen Stückzahlen entfällt der Aufwand für aufwendige Spannmittel oder Teach-Programme.
Das zweite Szenario ist die Serienprüfung kleiner bis mittlerer Lose, wie sie im Werkzeug- und Formenbau oder bei der Fertigung von Leitschaufeln für stationäre Gasturbinen vorkommt. Auch hier ist der AlphaScan sinnvoll einsetzbar, sofern die Taktzeit nicht durch einen hohen Automatisierungsgrad bestimmt wird.
Der Prüfer scannt die Schaufel, das System vergleicht die Punktwolke mit dem CAD-Datensatz, und Abweichungen an Profil, Vorder- und Hinterkante werden als farbcodierte Flächenabweichung sichtbar.
Das ist schneller als eine taktile Einzelpunktmessung und deutlich aussagekräftiger als Lehren, die nur Gut/Schlecht-Entscheidungen liefern.
Das dritte Szenario betrifft die wiederkehrende Prüfung mit dokumentierter Rückverfolgbarkeit, etwa bei Luftfahrtkomponenten, die nach AS9100 oder ähnlichen Regelwerken behandelt werden. Hier zählt nicht nur das Messergebnis, sondern auch die lückenlose Dokumentation.
Der AlphaScan liefert dafür die geometrischen Daten als Grundlage für Prüfprotokolle und Erstmusterberichte. Die Messung selbst bleibt handgeführt und damit flexibel, die Auswertung erfolgt jedoch reproduzierbar in der Software.
Für Betriebe, die viele ähnliche Schaufeln prüfen, entsteht so ein wiederholbarer Ablauf ohne feste Messmaschine.

Das vierte Szenario ist die hochautomatisierte Serienprüfung mit kurzen Taktzeiten und hoher Stückzahl.
Hier stößt der handgeführte Ansatz an organisatorische Grenzen, und INSVISION bietet für solche Anforderungen weitergehende Lösungsansätze an, die auf eine automatische Zuführung und wiederholgenaue Aufnahme ausgelegt sind.
Die Entscheidung hängt dann von Faktoren wie Losgröße, geforderter Dokumentationstiefe und dem Verhältnis von Rüstzeit zu Messzeit ab.
Für die überwiegende Zahl anspruchsvoller Schaufelprüfungen, bei denen Flexibilität, komplexe Geometrie und kleinere bis mittlere Serien im Vordergrund stehen, bleibt der handgeführte AlphaScan jedoch der wirtschaftlich sinnvolle Einstieg.
Produktfit AlphaScan für komplexe Schaufeloberflächenprüfungen
Flügel- und Schaufelgeometrien gehören zu den anspruchsvollsten Messaufgaben im industriellen Umfeld. Freiformflächen, Hinter-schnitte an der Schaufelwurzel und enge Radien an den Profilkanten lassen sich mit taktilen Messsystemen oder fest installierten Messmaschinen nur unzureichend erfassen.
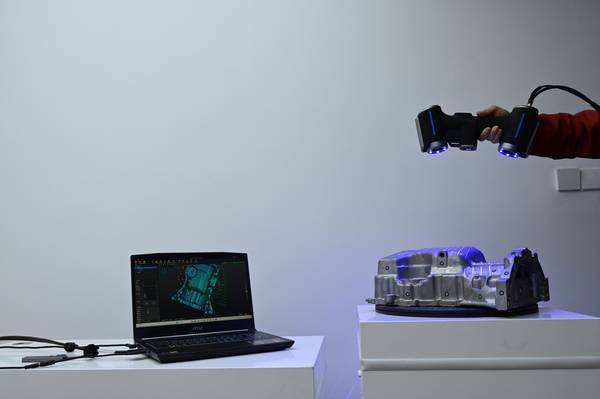
Genau hier setzt der handgeführte AlphaScan von INSVISION an. Der Scanner wird direkt am Bauteil geführt und folgt der Kontur, statt das Bauteil aufwendig ausrichten oder in eine Messzelle transportieren zu müssen.
Für die 3D-Prüfung von Schaufeloberflächen bedeutet das: Der Prüfablauf beginnt dort, wo das Bauteil liegt – im Messraum, in der Fertigungszelle oder im MRO-Bereich.
Entscheidend ist die Bewegungsfreiheit des Systems. Schaufelwurzeln mit ihren Krümmungen und Übergängen, dünne Profilkanten und lokale Verrundungen werden aus mehreren Richtungen erfasst.
Der Anwender kann den Sensor auch in beengten Positionen um das Bauteil führen, ohne dass eine aufwendige Fixierung oder ein Mehr-Achsen-Aufbau erforderlich ist. Dadurch entsteht eine vollständigere Punktwolke als bei Systemen, die auf eine feste Scanrichtung begrenzt sind.
Der Vorbereitungsaufwand bleibt gering. Bei vielen Schaufeltypen genügt eine reduzierte oder gezielte Markerplatzierung, insbesondere wenn die Oberfläche ausreichend geometrische Merkmale für das Tracking bietet.
In Bereichen mit spiegelnden oder dunklen Oberflächen unterstützen die üblichen mattierenden Sprays die Erfassung. Der AlphaScan liefert nach dem Scan einen geschlossenen Flächendatensatz, der sich direkt mit dem CAD-Modell oder einem Referenzdatensatz abgleichen lässt.
Falschfarbenvergleiche zeigen Abweichungen an Profilkanten, Materialaufmaß oder lokale Verformungen.
Im Luft- und Raumfahrtumfeld, wo INSVISION den AlphaScan nachweislich für Schaufelprüfungen positioniert, zählt neben der Messgenauigkeit vor allem die Nachvollziehbarkeit.
Der erzeugte Datensatz dokumentiert den Ist-Zustand des Bauteils und lässt sich archivieren, mit früheren Messungen vergleichen oder an die Qualitätssicherung übergeben. Das schafft eine belastbare Grundlage für Freigaben, Reparaturentscheidungen und wiederkehrende Prüfungen.
Statt einzelner Messpunkte entsteht ein digitales Abbild der gesamten Oberfläche, das in nachgelagerten Auswertungen flexibel genutzt werden kann.
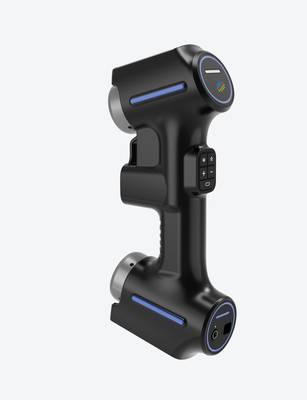
Für Fertigungsbetriebe, die Erstmusterprüfungen oder Stichproben an komplexen Schaufeln durchführen, reduziert sich damit der Zeitaufwand pro Prüfzyklus spürbar. Der Scanner wird zum mobilen Messmittel, das mehrere Stationen abdeckt.
Gerade in der Instandhaltung von Triebwerkskomponenten, wo Bauteile oft vereinzelt und außerhalb einer Serienumgebung geprüft werden, ist diese Flexibilität ein klarer betrieblicher Vorteil.
Die 3D-Prüfung von Schaufeloberflächen mit dem AlphaScan verbindet so messtechnische Abdeckung mit einem Arbeitsablauf, der sich an realen Werkstattbedingungen orientiert.
Praxisablauf einer 3D-Prüfung von Schaufeloberflächen mit AlphaScan
Wie viele Schaufeln können Sie pro Schicht tatsächlich prüfen, ohne dass die Qualitätssicherung zum Engpass wird? Bei Luftfahrtschaufeln entscheidet der Prüfablauf darüber, ob eine Charge termingerecht freigegeben wird oder im Prüflabor liegen bleibt.
Der Ablauf beginnt mit der Oberflächenvorbereitung. Reflektierende oder ölbehaftete Flächen werden mit einem dünnen Mattierungsspray behandelt, damit der AlphaScan stabile Messdaten erfasst. Bei matten, sauberen Schaufeln entfällt dieser Schritt oft vollständig.
Danach folgt der eigentliche Scanvorgang: Das Handgerät wird in gleichmäßigen Bahnen über die Schaufel geführt, wobei Vorderkante, Saug- und Druckseite sowie der Schaufelfuß in einem Durchgang erfasst werden. Die Software zeigt live an, ob Messbereiche fehlen oder unzureichend abgedeckt sind.
Nach dem Scan entsteht ein vollständiges Flächenmodell, das direkt mit dem CAD-Soll oder einem Referenzdatensatz verglichen wird. Abweichungen an Übergangsradien, Kanten oder der Profilkontur werden farblich sichtbar. Der Prüfbericht wird automatisiert generiert und als digitaler Datensatz archiviert.
Für Betriebe mit wiederkehrenden Prüflosen bedeutet das: weniger manuelles Aufmaß, keine händische Protokollführung und eine lückenlose Rückverfolgbarkeit jedes Bauteils.
Entscheidungscheckliste für die Einführung der 3D-Schaufelprüfung
Viele Betriebe gehen noch davon aus, dass die taktile Messung von Schaufelgeometrien der handgeführten 3D-Prüfung überlegen sei – bis sie den Zeitaufwand für Rüsten, Ausrichten und Nacharbeit an schwer zugänglichen Flächen realistisch bilanzieren. Genau hier setzt die Entscheidungscheckliste an.
- Szenarienpassung prüfen
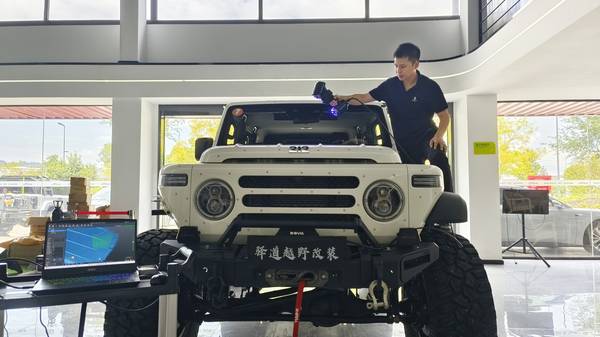
Klären Sie zuerst, ob Ihre Schaufeln Freiformflächen, Hinterschneidungen oder spiegelnde Oberflächen aufweisen. Handgeführte Systeme wie AlphaScan von INSVISION eignen sich besonders dann, wenn Bauteile nicht fixiert werden müssen und die Messung direkt in der Fertigungsumgebung erfolgen soll.
- Pilotanwendung definieren
Wählen Sie ein Bauteil mit bekannter Messproblematik – etwa eine Turbinenschaufel mit engen Profiltoleranzen. Definieren Sie vorab die zu prüfenden Merkmale und die geforderte Datenausgabe (Soll-Ist-Vergleich, Profilschnitt, Flächenabweichung). So entsteht eine belastbare Bewertungsbasis.
- Erste Schritte zur Umsetzung
Planen Sie eine Vergleichsmessung gegen Ihr bestehendes Verfahren. Achten Sie auf Rüstzeit, Bedienereinfluss und Wiederholgenauigkeit. Bei der 3D-Prüfung von Schaufeloberflächen zählt nicht die Einzelmessung, sondern die Stabilität über mehrere Schichten und Bediener hinweg.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.