

Wie Sie Implementierungslücken beim 3D-Scannen dünnwandiger Blechteile vermeiden
3D-Scannen dünnwandiger Blechteile: Typische Risiken bei der Einführung von 3D-Scantechnologie für dünnwandige Blechteile Typische Risiken bei der Einführung.
Typische Risiken bei der Einführung von 3D-Scantechnologie für dünnwandige Blechteile

In der Automobilfertigung, der Luftfahrt-MRO und der Medizintechnik verschiebt sich die Qualitätsprüfung dünnwandiger Blechteile zunehmend von taktilen Messungen hin zu flächigen 3D-Scans.
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Der Auslöser ist weniger die Scannerhardware selbst als der wachsende Druck, Freiformflächen, Verzug und lokale Wandstärkenänderungen vollständig zu erfassen.
Viele Betriebe unterschätzen jedoch, dass die eigentlichen Risiken nicht in der nominellen Scannerleistung liegen, sondern in den Randbedingungen des Messprozesses.
Drei typische Lücken treten erst nach der Inbetriebnahme auf: Erstens verursachen blanke Aluminiumbleche, wie sie in der Luftfahrt üblich sind, gerichtete Reflexionen, die bei ungünstiger Sensoranordnung zu Datenausfällen führen – unabhängig von der Auflösung des Scanners.
Zweitens verformt sich ein dünnwandiges Blech bereits durch die Handhabung beim Aufspannen oder Wenden. Wer diesen Effekt nicht über eine definierte Fixierung und wiederholbare Aufnahmestrategie kontrolliert, misst am Ende die Verformung durch die Aufspannung und nicht die Geometrie des Bauteils.
Drittens bleibt die Absprache mit bestehenden Qualitätsabläufen häufig aus. Ein 3D-Scan liefert Punktwolken und Flächenvergleiche, während Prüfpläne weiterhin auf einzelnen Messpunkten und GD&T-Bezügen basieren.
Ohne klare Zuordnung von Scanergebnissen zu den geforderten Merkmalen entsteht ein paralleler Datenbestand, der im Serieneinsatz nicht in die Freigabepraxis einfließt.
Hinzu kommt die Abweichung zwischen Labormessung und Fertigungsumgebung. Temperaturschwankungen, Erschütterungen durch Stanzen oder Umformen und wechselnde Bauteiltemperaturen verändern das Messergebnis bei dünnen Wandstärken stärker als bei massiven Prüfkörpern.
Die ISO 10360 bietet einen Rahmen zur Überprüfung von Koordinatenmesssystemen, sagt aber wenig über die prozessuale Einbindung eines Scanners in die laufende Qualitätsregelung aus. Genau dort liegt die eigentliche Integrationsleistung.
INSVISION verfolgt bei der Einführung von 3D-Scantechnologie für dünnwandige Blechteile deshalb einen projektbezogenen Ansatz: Ausgehend vom Prüfmerkmal, der Bauteilgeometrie und den Umgebungsbedingungen wird zuerst geklärt, welche Scanstrategie reproduzierbare Daten liefert.
Erst danach entscheidet sich, welches System – etwa ein Scanner mit blauen Laserlinien für präzise Einzelaufnahmen oder eine großflächige Erfassung – in den bestehenden Qualitätsablauf passt. Die technische Spezifikation ist dabei nur ein Faktor unter mehreren.
Praxisnahe Musterprüfung als Grundlage für eine passende Lösung
Wie lässt sich vor einer Investition belastbar klären, ob das 3D-Scannen dünnwandiger Blechteile in der eigenen Fertigung tatsächlich funktioniert? Genau an dieser Frage setzt eine praxisnahe Musterprüfung an.
Statt auf Datenblattwerte oder Laboraufnahmen zu vertrauen, werden originale Bauteile aus dem jeweiligen Fertigungsumfeld gescannt. Dafür eignen sich repräsentative Teile wie gestanzte Karosseriebleche, dünnwandige Luftfahrtstrukturteile oder Gehäuse medizinischer Geräte.
Die Scans erfolgen unter realen Umgebungsbedingungen, also beispielsweise in einer Fabrikhalle mit Temperaturschwankungen, wechselndem Umgebungslicht und vorhandenen Erschütterungen. Anschließend werden die Ergebnisse mit etablierten Prüfverfahren abgeglichen, etwa einer taktilen Tastermessung.
So zeigt sich früh, ob Abweichungen im erwartbaren Rahmen liegen und ob die Scanlösung für die geplante Prüfaufgabe belastbare Daten liefert.
INSVISION bietet solche Musterprüfungen an, um die Konfiguration des 3D-Scanners, die Datenformate und die Prüfberichte gezielt an die kundenspezifischen Anforderungen anzupassen.
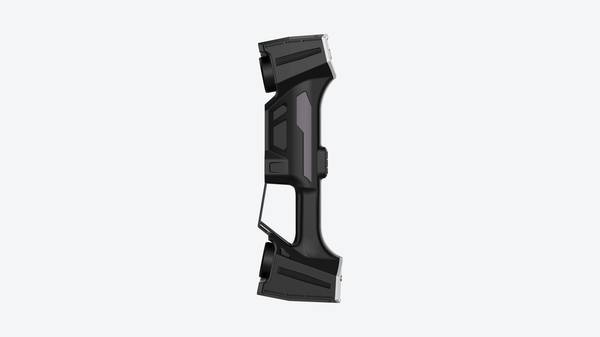
Szenarioüberblick
Der Artikel lässt sich praktisch über dieses Szenario lesen:
- Praxisnahe Musterprüfung als Grundlage für eine pas…: Wie lässt sich vor einer Investition belastbar klären, ob das 3D-Scannen dünnwandiger Blechteile in der eigenen Fe…
- Nahtlose Integration in bestehende Qualitäts- und D…: Der Unterschied zwischen einem 3D-Scanner, der im Messraum steht, und einem, der tatsächlich in der Serienprüfung…
- Schulung und begleitende Betreuung für zuverlässige…: Wie stellt man sicher, dass ein Messsystem nach der Inbetriebnahme nicht nur funktioniert, sondern dauerhaft verlä…
Nahtlose Integration in bestehende Qualitäts- und Datenabläufe
Der Unterschied zwischen einem 3D-Scanner, der im Messraum steht, und einem, der tatsächlich in der Serienprüfung arbeitet, liegt selten in der Hardware. Er liegt in den Schnittstellen. Ein Scanprozess für dünnwandige Blechteile muss sich in die bestehende CAD-Umgebung einfügen, nicht parallel dazu existieren.
CATIA- oder SolidWorks-Native Datensätze lassen sich direkt als Referenzgeometrie laden, sodass Flächenabweichungen, Lochpositionen und Kantenverläufe unmittelbar gegen das Konstruktionsmodell geprüft werden. Ebenso entscheidend ist die Anbindung an CAQ- und Messdatenmanagementsysteme.
Wer Scanergebnisse manuell aus einer Insellösung exportiert, verlagert den Engpass nur von der taktilen Messung in die Datenaufbereitung.
INSVISION unterstützt hierbei die Konfiguration von Softwareausgaben, sodass normgerechte Prüfberichte nach ISO und ASME GD&T automatisch generiert werden. Form- und Lagetoleranzen erscheinen nicht als nachträglich interpretierte Farbkarten, sondern als auswertbare Merkmale im Prüfprotokoll.
Für dünnwandige Bleche ist das relevant, weil Freiformflächen und Verzugsmuster oft erst im Kontext mehrerer Messreihen aussagekräftig werden. Die Scanabläufe selbst lassen sich auf vorhandene Fertigungstaktzeiten abstimmen.
Bei hohem Durchsatz zählt nicht die maximale Punktdichte, sondern die Wiederholgenauigkeit des gesamten Prüfzyklus inklusive Datenübergabe.
Der Nutzen zeigt sich im Lean-Kontext: Ein Scanarbeitsplatz, der seine Ergebnisse ohne manuelle Nachbearbeitung in das bestehende Qualitätsregelwerk einspeist, reduziert nicht nur Messzeit, sondern auch den Abstimmungsaufwand zwischen Fertigung, Qualitätssicherung und Konstruktion.
Industrie-4.0-tauglich wird der Prozess erst dann, wenn der Datenfluss geschlossen ist – vom Scan des Blechteils bis zur rückverfolgbaren Prüfdokumentation.
Schulung und begleitende Betreuung für zuverlässigen Dauerbetrieb
Wie stellt man sicher, dass ein Messsystem nach der Inbetriebnahme nicht nur funktioniert, sondern dauerhaft verlässliche Ergebnisse liefert? Beim 3D-Scannen dünnwandiger Blechteile entscheidet sich das weniger an der Hardware als an der Qualifikation der Anwender und der begleitenden Prozessbetreuung.
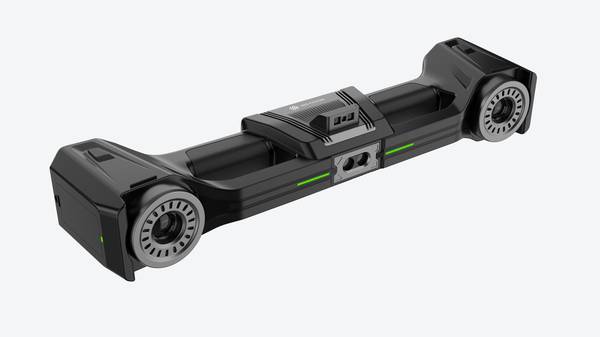
Die Schulungen von INSVISION gehen deshalb über die reine Gerätebedienung hinaus. Ein Schwerpunkt liegt auf Scanstrategien, die Reflexionsartefakte auf glänzenden oder leicht gekrümmten Blechoberflächen vermeiden – etwa durch angepasste Winkel, Messabstände und Belichtungsparameter.
Ebenso wichtig ist die Handhabung empfindlicher Bauteile: Bereits geringer Druck beim Fixieren kann dünnwandige Konturen verformen und Messergebnisse verfälschen. Geschult wird daher auch, wie Bauteile deformationsarm aufgenommen und gelagert werden.
Die Inhalte werden nach Nutzergruppen differenziert. Qualitätsingenieure lernen, Scanergebnisse auf Plausibilität zu prüfen, Fehlstellen zu erkennen und Auswertungen nach firmenspezifischen Vorgaben durchzuführen. Produktionsmitarbeiter trainieren den praxisnahen Messablauf direkt an der Linie.
Regelmäßige Nachbetreuungstermine durch INSVISION überprüfen anschließend die Prozessqualität und passen Abläufe an, wenn sich Bauteilgeometrien, Taktzeiten oder Prüfanforderungen ändern. So bleibt das System kein Einzelwerkzeug, sondern wird Teil eines stabilen Qualitätsregelkreises.
Sicherstellung der Reproduzierbarkeit für serienweite Prüfprozesse
Die zunehmende Verlagerung von Erstmusterprüfungen hin zu seriennahen Inline-Messungen verändert die Anforderungen an das 3D-Scannen dünnwandiger Blechteile grundlegend. Früher genügte eine einmalige Digitalisierung im Messlabor.
Heute erwarten Automobil-Zulieferer und Energieanlagenbauer, dass derselbe Scanablauf in mehreren Werken identische Ergebnisse liefert – über Monate und über Bauteilgenerationen hinweg.
Drei Faktoren entscheiden darüber, ob aus einem erfolgreichen Einzelscan ein reproduzierbarer Serienprozess wird. Erstens standardisierte Scanprotokolle: Die Aufnahmesequenz, die Positionierung des Bauteils und die Auswahl der Scanmodi müssen als feste Arbeitsanweisung dokumentiert sein.
Zweitens die regelmäßige Kalibrierung der Systeme. Nur wer Abweichungen der Sensorik früh erkennt, kann Messdaten über Standorte hinweg vergleichen. Drittens die einfache Anpassung an neue Bauteilgenerationen. Ändert sich eine Blechgeometrie, muss das Protokoll ohne komplette Neuprogrammierung aktualisierbar sein.
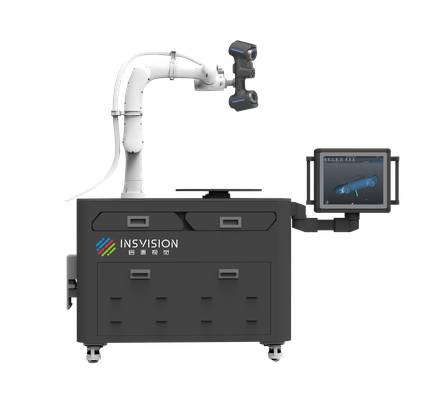
INSVISION unterstützt hier durch die Erstellung standardisierter Arbeitsanweisungen und die standortübergreifende Implementierung der Scanlösung.
Die industrial 3D-Scanner-Systeme erfassen Flächen bis 650 mm × 550 mm und bieten mit wählbaren Scanmodi – vom Präzisionsscan mit sieben blauen Laserlinien bis zum Einzellinienmodus für tiefe Bohrungen – die nötige Flexibilität, um dünnwandige Blechteile prozesssicher zu digitalisieren.
Für Qualitätsmanager bedeutet das: gleiche Messstandards, vergleichbare Daten, weniger Abstimmungsaufwand zwischen Werken.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.