

3D-Scannen schwarzer reflektierender Bauteile in der industriellen Prüfung richtig bewerten
3D-Scannen schwarzer reflektierender Bauteile: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Wer regelmäßig mit schwarzen, glänzenden oder.
Fertigungsumfeld und Messbedarf
Wer regelmäßig mit schwarzen, glänzenden oder reflektierenden Bauteilen arbeitet, kennt das Problem aus der Praxis: Die Oberfläche wirkt auf den ersten Blick unkritisch, doch sobald ein optisches Messsystem ins Spiel kommt, liefert es Lücken, Rauschen oder verzerrte Punktwolken.
Im Fertigungsumfeld entsteht daraus schnell ein echter Engpass. Ein Qualitätsverantwortlicher in der Automobilzulieferung oder im Werkzeug- und Formenbau steht dann vor der Frage, ob die Messdaten überhaupt belastbar genug sind, um eine Erstmusterprüfung oder eine laufende Serienfreigabe darauf aufzubauen.
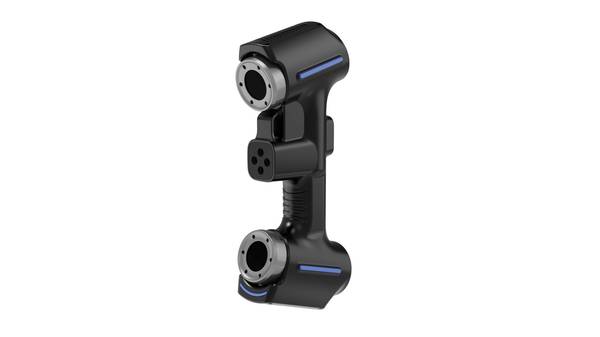
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Kernpunkte im Überblick
- Wer regelmäßig mit schwarzen, glänzenden oder reflektierenden Bauteilen arbeitet, kennt das Problem aus der Praxis: Die Oberfläche wirkt auf den…
- Viele Qualitätsleiter gehen zunächst davon aus, dass ein taktiles Messsystem oder ein konventioneller Streifenlichtscanner für schwarze, glänzen…
- Wer schwarze, glänzende oder reflektierende Bauteile prüfen muss, kennt das Problem: Klassische Streifenlichtscanner liefern Löcher in der Punkt…
- Stellen Sie sich eine glänzend schwarze Abdeckung aus lackiertem Kunststoff vor, die unter wechselndem Hallenlicht auf einem Prüftisch liegt.
Die Prüfbelastung ist in solchen Szenarien meist hoch. Es geht nicht um gelegentliche Stichproben, sondern um wiederkehrende Messungen an Bauteilen, die nach dem Spritzguss, der Lackierung oder einer Oberflächenbehandlung direkt in den Messraum oder an die Linie kommen.
Klassische taktile Systeme erfassen die Geometrie zwar zuverlässig, sind aber bei großen Flächen, Freiformkonturen oder dünnwandigen Strukturen langsam und oft nicht praktikabel. Streifenlichtscanner wiederum stoßen bei spiegelnden Oberflächen an ihre Grenzen, wenn keine aufwändige Mattierung aufgetragen werden soll.
Genau hier entsteht der Bedarf an Messdaten, die ohne Manipulation der Oberfläche auskommen und trotzdem wiederholbar sind.
Für die Qualitätssicherung bedeutet das: Die Daten müssen nicht nur vollständig sein, sondern auch über mehrere Messzyklen hinweg stabil bleiben.
Wer eine Fähigkeitsuntersuchung oder eine Korrelation zur taktilen Referenzmessung durchführt, kann sich keine Ausreißer leisten, die aus Reflexionen oder unzureichender Laserleistung stammen.
INSVISION adressiert diesen Punkt mit blauen Laserlinien, die bei dunklen und spiegelnden Oberflächen besser kontrollierbar sind als rote Lichtquellen. Das ist kein Marketingversprechen, sondern eine physikalische Eigenschaft, die sich in der Praxis direkt auf die Datenqualität auswirkt.
Der eigentliche Messbedarf liegt also nicht nur in der reinen Geometrieerfassung, sondern in der Verlässlichkeit der Daten unter realen Produktionsbedingungen – ohne zusätzliche Schritte, die den Prüfprozess verlangsamen oder die Bauteiloberfläche verändern.
Grenzen herkömmlicher Messprozesse
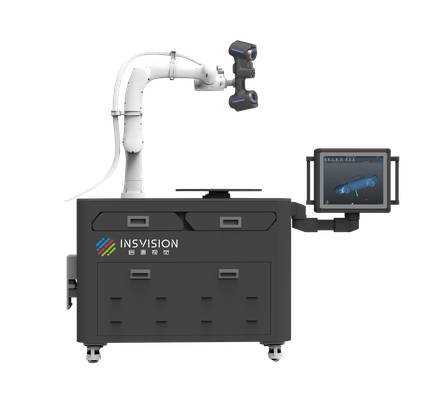
Grenzen herkömmlicher Messprozesse
Viele Qualitätsleiter gehen zunächst davon aus, dass ein taktiles Messsystem oder ein konventioneller Streifenlichtscanner für schwarze, glänzende Bauteile ausreicht. In der Praxis zeigt sich jedoch schnell das Gegenteil.
Sobald die Oberfläche stark reflektiert oder tiefe Kavitäten, scharfe Kanten und enge Bohrungen aufweist, geraten klassische Messverfahren an ihre Grenzen.
Reflexionen stören die Laserlinien, Streulicht verfälscht die Punktwolke, und der Bediener muss mit Talkum oder Mattierungsspray arbeiten – was wiederum die Messunsicherheit erhöht und den Prüfprozess verlangsamt.
Hinzu kommt die Frage der Datenkontinuität. Bei komplexen Geometrien entstehen häufig Lücken in der Vernetzung, gerade an Übergängen zwischen Freiformflächen und prismatischen Elementen.
Wer für eine Erstmusterprüfung nach ISO oder ASME lückenlose Datensätze benötigt, verliert wertvolle Zeit mit Nachscannen und manueller Nachbearbeitung.
Diese Diskontinuitäten wirken sich direkt auf die Liefertermine aus: Ein Prüfplan, der eigentlich zwei Stunden dauern sollte, zieht sich über einen halben Tag, weil mehrfach nachjustiert und neu referenziert werden muss.
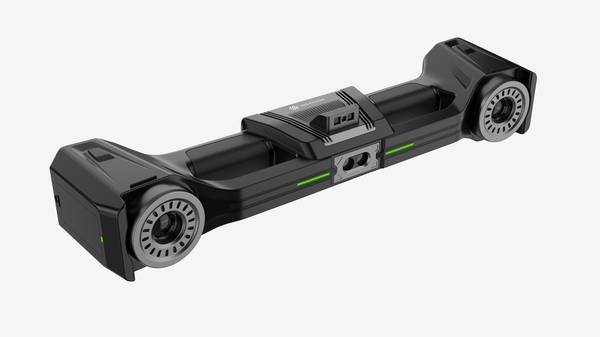
Beim 3D-Scannen schwarzer reflektierender Bauteile liegt das eigentliche Problem daher nicht in der Software, sondern in der physikalischen Erfassung.
Herkömmliche Messprozesse liefern bei hellen, matten Oberflächen zuverlässige Ergebnisse, versagen jedoch genau dort, wo moderne Bauteile besonders anspruchsvoll sind: dunkle Kunststoffe, lackierte Metallteile, eloxierte Oberflächen oder geölte Komponenten aus der Fertigung.
Wer diese Grenzen nicht frühzeitig erkennt, plant unrealistische Messzeiten und riskiert Engpässe bei der Qualitätsfreigabe.
INSVISION hat diese Problematik in der Entwicklung seiner industriellen 3D-Scanner berücksichtigt. Die blauen Laserlinien sind darauf ausgelegt, auch bei schwierigen Reflexionsverhältnissen stabile Messdaten zu erfassen.
Dadurch reduziert sich der Aufwand für Oberflächenvorbereitung erheblich, und die Datenkontinuität verbessert sich selbst bei tiefen Bohrungen und komplexen Übergängen.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Wer schwarze, glänzende oder reflektierende Bauteile prüfen muss, kennt das Problem: Klassische Streifenlichtscanner liefern Löcher in der Punktwolke, sobald die Oberfläche das Laserlicht wegspiegelt.
Genau hier setzt die Prozessintegration an – nicht mit einem separaten Spezialsystem, sondern mit einer Scanstrategie, die direkt in den bestehenden Prüfablauf passt.
Der typische Ablauf beginnt mit der Vorbereitung: Bauteil reinigen, Referenzpunkte oder Aufspannung festlegen. Danach folgt das eigentliche 3D-Scannen schwarzer reflektierender Bauteile. Entscheidend ist, dass der Scanner mit blauen Laserlinien arbeitet und die Belichtung automatisch an die Oberfläche anpasst.
So entsteht auch bei stark spiegelnden Flächen eine geschlossene Punktwolke, ohne dass der Bediener manuell nachregeln muss.
Der Abgleich mit dem CAD-Modell erfolgt unmittelbar nach dem Scan. Die Software legt Soll- und Ist-Geometrie übereinander und zeigt Abweichungen farblich an. Für Bohrungen, Schnittkanten oder Hinterschneidungen lässt sich ein gezielter Nachscan einplanen.
Die Prüfung läuft dann gegen die festgelegten Toleranzen – etwa Form- und Lagetoleranzen nach Zeichnung.
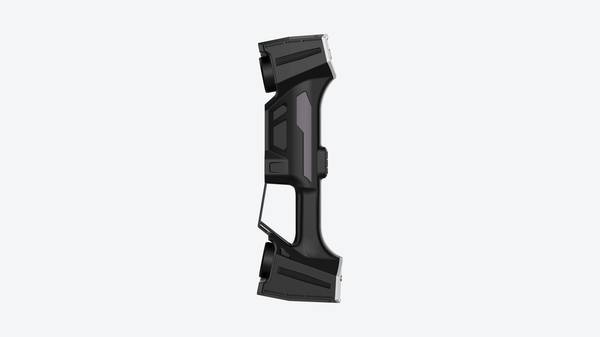
Im Berichtswesen fließen Messprotokoll, Abweichungsbilder und Prüfstatus zusammen. Der Qualitätsverantwortliche erhält ein dokumentierbares Ergebnis, das sich für Erstmusterprüfung oder Serienfreigabe verwenden lässt. So wird aus einer messtechnisch schwierigen Oberfläche ein beherrschbarer, wiederholbarer Prüfschritt.
Validierung vor dem Einsatz
Stellen Sie sich eine glänzend schwarze Abdeckung aus lackiertem Kunststoff vor, die unter wechselndem Hallenlicht auf einem Prüftisch liegt. Sie müssen entscheiden, ob der 3D-Scan für eine Erstmusterprüfung ausreicht – bevor Sie Zeit in einen kompletten Messablauf investieren.
Genau an dieser Stelle scheitern viele Evaluierungen, weil die Oberfläche das Laserlicht verschluckt oder unkontrolliert reflektiert.
Der sinnvolle erste Schritt ist eine Vor-Ort-Prüfung mit dem realen Bauteil, nicht mit einer mattweißen Kalibrierkugel. Bringen Sie zwei oder drei typische Werkstücke mit, darunter das problematischste aus der laufenden Serie.
Beobachten Sie, wie das INSVISION-System auf tiefschwarze Flächen, spiegelnde Kanten und Bohrungen reagiert.
Entscheidend ist nicht, ob das Messfeld groß genug ist – die Scanfläche von bis zu 650 mm × 550 mm deckt viele Abdeckungen und Gehäuse ab –, sondern ob die blauen Laserlinien genug Streulicht zurückgeben, um stabile Punktewolken zu erzeugen.
Prüfen Sie gezielt Bereiche, die später in der Auswertung kritisch werden: enge Radien, Hinterschneidungen, Formtrennlinien und Montagebohrungen. Ein häufig übersehener Punkt ist die Umgebungsbeleuchtung.
Wenn die Anlage direkt am Hallentor oder unter starkem Oberlicht steht, kann Fremdlicht den Scan auch bei blauem Laser stören. Fragen Sie nach einer kurzen Wiederholmessung desselben Bauteils nach fünf bis zehn Minuten.
Die Abweichung zwischen zwei Durchläufen zeigt Ihnen, ob das System unter Ihren Bedingungen reproduzierbar arbeitet.
Erst wenn schwarze Flächen ohne manuelles Einsprühen durchlaufen und Bohrungen als saubere Zylinder erkannt werden, ist die technische Hürde genommen. Alles Weitere – Auswertung, Berichtserstellung, Anbindung an Ihre QS – ist dann Prozessarbeit.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.