

3D-Scannen von Gussrohlingen in der industriellen Prüfung richtig bewerten
3D-Scannen von Gussrohlingen: Fertigungsumfeld und Messbedarf In der Gießerei hat sich die Erwartung an die Qualitätssicherung in den letzten Jahren.
Fertigungsumfeld und Messbedarf
In der Gießerei hat sich die Erwartung an die Qualitätssicherung in den letzten Jahren grundlegend verschoben. Wurden Gussrohlinge früher stichprobenartig mit Handmessmitteln kontrolliert, verlangen westliche Abnehmer heute zunehmend flächige Ist-Daten, die sich direkt mit dem CAD-Modell abgleichen lassen.
Treiber sind engere Toleranzvorgaben, höhere Stückzahlen bei komplexeren Geometrien und der Druck, Nacharbeit und Ausschuss schon vor der spanenden Bearbeitung zu erkennen.
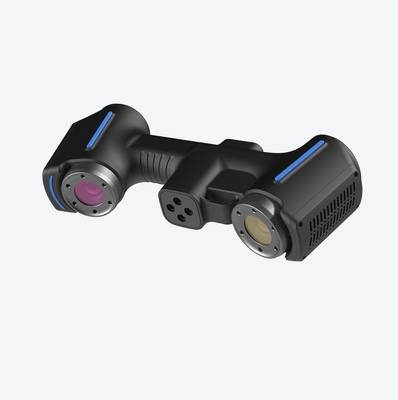
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Praktischer Ablauf
- Fertigungsumfeld und Messbedarf — In der Gießerei hat sich die Erwartung an die Qualitätssicherung in den letzten Jahren grundlegend verschoben.
- Grenzen herkömmlicher Messprozesse — Wer regelmäßig Gussrohlinge prüft, kennt das Problem: Ein taktiles Messsystem oder eine konventionelle Lehre liefert zwar einzeln…
- Einbindung des 3D-Scans in den Ablauf — Wie lässt sich das 3D-Scannen von Gussrohlingen so in den Ablauf einbinden, dass der Messraum nicht zum Engpass wird?
- Validierung vor dem Einsatz — Bevor ein 3D-Scanner in einer Gießerei oder bei einem Zerspaner dauerhaft in den Messraum wandert, lohnt sich ein genauer Blick a…
Das klassische Prüfen mit Messschieber, Höhenreißer oder Lehren stößt dabei schnell an Grenzen. Freiformflächen, variable Wandstärken, Hinterschneidungen oder Bohrungsbilder lassen sich damit nur unzureichend erfassen.
Der eigentliche Engpass liegt aber nicht nur in der Messung selbst, sondern in der fehlenden belastbaren Datengrundlage: Ohne vollständige 3D-Geometrie des Rohlings bleibt die Entscheidung, ob ein Teil nachgearbeitet, freigegeben oder verschrottet wird, oft eine Ermessensfrage.
Genau hier setzt das 3D-Scannen von Gussrohlingen an. Ein industrieller Scanner mit blauen Laserlinien erfasst die komplexe Oberfläche eines Rohlings in kurzer Zeit und liefert eine dichte Punktwolke, die für Soll-Ist-Vergleiche, Wandstärkenanalysen oder die Dokumentation der Gießprozessfähigkeit genutzt werden kann.
Für Gießereien, die als Zulieferer in der Automobil-, Luftfahrt- oder Energiebranche bestehen wollen, wird diese Art der digitalen Erstbemusterung zunehmend zur Voraussetzung – nicht nur für die Freigabe, sondern auch für die Rückverfolgbarkeit jeder Charge.
INSVISION positioniert seine Scanner für genau diesen Anwendungsfall: Die Systeme erfassen Flächen bis 650 mm × 550 mm pro Messfeld und bieten sowohl hochauflösende Präzisionsmodi mit sieben blauen Laserlinien als auch einen Einzellinienmodus für tiefe Bohrungen und schwer zugängliche Konturen.
Damit lässt sich ein Gussrohling nicht nur großflächig digitalisieren, sondern auch dort vermessen, wo konventionelle taktile Systeme schlicht nicht hinkommen.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Wer regelmäßig Gussrohlinge prüft, kennt das Problem: Ein taktiles Messsystem oder eine konventionelle Lehre liefert zwar einzelne Punkte, aber kein vollständiges Abbild der Oberfläche. Bei komplexen Geometrien mit Hinterschneidungen, Freiformflächen oder tiefen Bohrungen wird es schnell mühsam.
Der Messarm erreicht bestimmte Bereiche nicht, der Prüfplan wächst, und am Ende steht ein Messprotokoll, das nur einen Bruchteil der tatsächlichen Abweichungen zeigt.

Hinzu kommt die Frage der Datenkontinuität. Einzelne Messpunkte lassen sich nur bedingt zu einem geschlossenen Flächenmodell zusammenführen. Für den Soll-Ist-Vergleich oder die nachfolgende Bearbeitungssimulation fehlt oft die durchgängige Punktwolke.
Wer aus den Messdaten direkt ein CAM-Programm ableiten will, stößt mit klassischen Verfahren an Grenzen.
Auch die Liefertermine leiden. Wenn jede Messung lange dauert und bei Wiederholungsprüfungen erneut aufwendig eingerichtet werden muss, wird die Qualitätssicherung zum Engpass. Genau hier setzt das 3D-Scannen von Gussrohlingen an: Es erfasst die Bauteiloberfläche flächig, schnell und wiederholbar.
INSVISION bietet dafür industrielle 3D-Scanner, die auf solche Messaufgaben ausgelegt sind – ohne dass der Anwender bei komplexen Konturen Kompromisse eingehen muss.
Einbindung des 3D-Scans in den Ablauf
Wie lässt sich das 3D-Scannen von Gussrohlingen so in den Ablauf einbinden, dass der Messraum nicht zum Engpass wird? Genau diese Frage stellt sich in vielen Gießereien und zerspanenden Betrieben, sobald die Bauteilkomplexität steigt und konventionelle Prüfmittel an ihre Grenzen stoßen.
Der praktische Nutzen entsteht nicht durch das Scannen allein, sondern durch das Zusammenspiel von Erfassung, Abgleich, Auswertung und Dokumentation.
Ein typischer Ablauf sieht so aus: Zunächst wird der Gussrohling auf einer stabilen Unterlage positioniert, bei Bedarf mit wenigen Referenzmarken oder einer Drehvorrichtung ergänzt.
Der INSVISION-Scanner erfasst die Oberfläche berührungslos, wobei je nach Geometrie zwischen einer schnellen Flächenerfassung und einer gezielten Tiefbohrungsmessung mit einer einzelnen blauen Laserlinie gewechselt werden kann.
Die erzeugten Punktwolken werden direkt in der Software zu einem vollständigen 3D-Modell zusammengeführt.
Danach erfolgt der Soll-Ist-Abgleich gegen das CAD-Modell des Gussteils. Abweichungen an Funktionsflächen, Bearbeitungszugaben oder kritischen Konturen werden farblich sichtbar gemacht. Statt einzelner Messpunkte erhält der Prüfer ein vollständiges Oberflächenbild.
Die Ergebnisse fließen in einen Prüfbericht, der sich für Erstmusterprüfung, Serienfreigabe oder Lieferantengespräche weiterverwenden lässt. Entscheidend ist, dass der Scan nicht als isolierter Messvorgang betrachtet wird, sondern als Datenlieferant für alle nachgelagerten Entscheidungen.
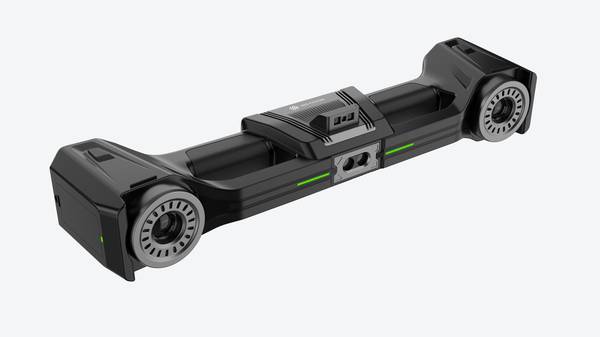
Validierung vor dem Einsatz
Bevor ein 3D-Scanner in einer Gießerei oder bei einem Zerspaner dauerhaft in den Messraum wandert, lohnt sich ein genauer Blick auf die tatsächlichen Prüfaufgaben. Nicht jedes Bauteil und nicht jede Messstelle rechtfertigt denselben Aufwand.
Aus Sicht der Vorabklärung geht es vor allem darum, die Einsatzfelder sauber einzugrenzen und die Bedingungen vor Ort zu prüfen. Erst danach lässt sich beurteilen, ob sich das 3D-Scannen von Gussrohlingen in den bestehenden Qualitätsregelkreis einfügt.
Ein typischer Fall sind kleinere bis mittlere Gussrohlinge mit vielen Formschrägen, Bohrungen und frei geformten Übergängen. Hier zeigt sich der Nutzen besonders deutlich, wenn konventionelle Lehren oder taktile Messungen entweder zu lange dauern oder die Ist-Geometrie nur unvollständig abbilden.
Wichtig ist die Frage, welche Merkmale tatsächlich geprüft werden müssen: Geht es um Maßhaltigkeit einzelner Funktionsflächen, um Wanddickenverläufe, um Bearbeitungszugaben oder um den Vergleich mit dem CAD-Modell nach der Erstmusterfreigabe?
Vor der Einführung sollte man sich die Messumgebung ansehen. Starke Erschütterungen, wechselnde Lichtverhältnisse oder stark reflektierende Oberflächen beeinflussen die Datenqualität. Rohe Gussflächen sind in der Regel matt und lassen sich gut erfassen.
Kritischer sind bearbeitete Flächen oder ölige Partien, bei denen eine Vorbehandlung nötig sein kann.
Auch die Bauteilgröße entscheidet über die Scannerwahl: Für kompakte Rohlinge mit tiefen Bohrungen und Hinterschneidungen ist ein Gerät mit Einzellinienmodus sinnvoll, während größere Konturen von einer schnelleren Mehrlinien-Erfassung profitieren.
INSVISION bietet dafür unterschiedliche Messmodi innerhalb derselben Geräteklasse an, sodass sich der Scan an die jeweilige Geometrie anpassen lässt.
Ein weiterer Prüfpunkt ist die Wiederholbarkeit im Serienbetrieb. Wer regelmäßig gleiche oder ähnliche Gussteile prüft, braucht einen festen Ablauf für Ausrichtung, Scanabstand und Referenzierung. Erst wenn dieser Ablauf reproduzierbar funktioniert, lassen sich Ergebnisse zwischen Schichten und Standorten vergleichen.
Auch die spätere Datenauswertung sollte früh geklärt werden: Welche Abweichungen werden als kritisch eingestuft, wo liegen Toleranzgrenzen, und wie fließen die Ergebnisse in Erstmusterprüfberichte oder SPC-Auswertungen ein?
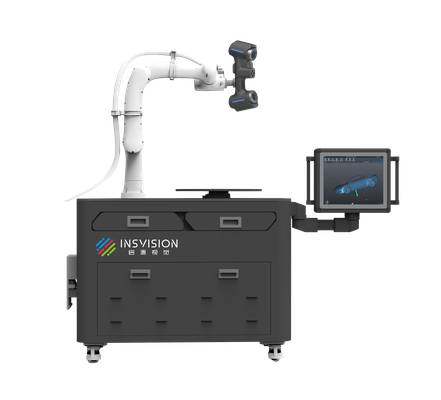
Wer diese Punkte vor dem Einsatz klärt, vermeidet spätere Anpassungen im laufenden Prozess. Das 3D-Scannen von Gussrohlingen ist dann kein zusätzlicher Aufwand, sondern ein planbarer Bestandteil der Qualitätssicherung.
Die Validierung vor dem Einsatz entscheidet maßgeblich darüber, ob der Scanner später als Messmittel akzeptiert wird – oder nur als Insellösung im Labor bleibt.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.