

Como avaliar inspeção 3D de soldas em tubulações em inspeção industrial
inspeção 3D de soldas em tubulações: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Quanto tempo sua equipe de.
Contexto da fábrica e necessidade de medição

Contexto da fábrica e necessidade de medição
Quanto tempo sua equipe de qualidade realmente perde esperando um braço de medição ficar disponível? Em plantas que soldam tubulações para óleo e gás, química ou geração de energia, essa pergunta costuma incomodar mais do que qualquer discussão sobre tolerância dimensional.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
O ambiente de produção raramente colabora: peças grandes, calor residual do cordão de solda, prazos de liberação apertados e inspetores disputando equipamento. Nesse cenário, a inspeção 3D de soldas em tubulações deixa de ser apenas uma etapa técnica e passa a ser um gargalo operacional.
Perguntas frequentes
O que as equipes devem verificar em Contexto da fábrica e necessidade de medição?
Quanto tempo sua equipe de qualidade realmente perde esperando um braço de medição ficar disponível?
O que as equipes devem verificar em Onde a medição tradicional chega ao limite?
Em um fluxo típico de controle dimensional de soldas em tubulações, o inspetor posiciona o paquímetro, o gabarito ou o perfilômetro sobre a região soldada, registra alguns pontos…
O que as equipes devem verificar em Como o escaneamento 3D entra no fluxo?
A inspeção 3D de soldas em tubulações muda o jogo quando o escaneamento deixa de ser uma etapa isolada e passa a fazer parte da sequência normal de trabalho.
A pressão vem de várias frentes. A engenharia exige relatórios que comprovem desvios de forma, ovalização, reforço excessivo ou desalinhamento entre seções. O cliente quer rastreabilidade completa, muitas vezes alinhada a requisitos ASME ou ISO. A produção precisa liberar a peça para a próxima estação.
Quando a medição depende de métodos manuais ou contato ponto a ponto, o resultado é um ciclo lento, dependente de operadores experientes e sujeito a retrabalho por interpretação divergente.
O que a fábrica realmente precisa é de dados confiáveis, gerados no ritmo do chão de fábrica e integrados ao fluxo de qualidade existente.
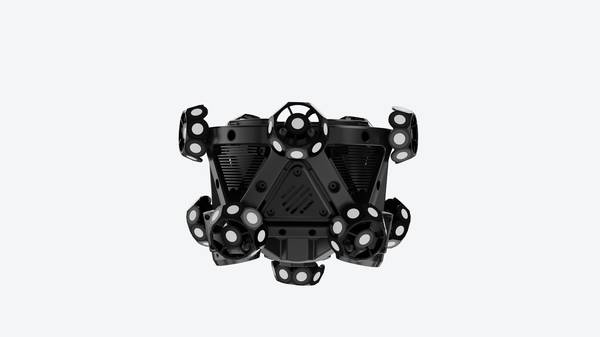
Equipamentos como os scanners industriais 3D da INSVISION entram nesse contexto não como um novo silo de inspeção, mas como uma forma de capturar a geometria real da solda e da região adjacente em poucos minutos, com repetibilidade entre turnos e menos dependência de um único especialista.
Para o gestor, o valor imediato está em reduzir o tempo entre soldagem e liberação, encurtar discussões sobre conformidade e criar um registro digital que pode ser consultado depois, sem abrir a peça novamente. É aí que a medição deixa de ser custo de inspeção e começa a virar ativo de processo.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
Em um fluxo típico de controle dimensional de soldas em tubulações, o inspetor posiciona o paquímetro, o gabarito ou o perfilômetro sobre a região soldada, registra alguns pontos e compara com o desenho. Em trechos retos e acessíveis, isso funciona.
O problema aparece quando a geometria deixa de ser simples: interseções de tubulação, curvas compostas, reforços próximos a flanges e regiões onde o cordão de solda muda de direção em poucos milímetros. Nesses casos, a medição por contato ou por gabarito cobre apenas uma fração da superfície.
O inspetor precisa decidir, com base em poucos pontos, se o perfil completo atende à especificação.
A inspeção 3D de soldas em tubulações muda esse cenário porque captura a superfície inteira, não apenas pontos isolados.
Onde o instrumento tradicional chega ao limite físico de acesso ou de representação, o escaneamento óptico da INSVISION permite reconstruir a geometria real do cordão e compará-la com o modelo de referência.
Isso reduz a dependência da interpretação individual do inspetor e gera um registro contínuo, utilizável para análise de tendências e rastreabilidade dimensional.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
A inspeção 3D de soldas em tubulações muda o jogo quando o escaneamento deixa de ser uma etapa isolada e passa a fazer parte da sequência normal de trabalho. O ponto central é simples: capturar a geometria real da solda e compará-la com o modelo de referência antes de liberar a peça para a próxima operação.
Isso evita que desvios de forma, reforço excessivo ou falta de fusão só apareçam na montagem final ou, pior, no cliente.
Na prática, o fluxo começa com o operador posicionando o scanner sobre o cordão de solda e a zona termicamente afetada. O equipamento da INSVISION coleta a nuvem de pontos com distância de trabalho de 300 mm, ou 200 mm no modo fino, o que permite trabalhar em campo sem precisar desmontar o trecho da tubulação.
Depois da captura, o software alinha os dados escaneados ao CAD nominal ou a um modelo de referência aprovado. A comparação gera um mapa de desvios que mostra exatamente onde a solda está fora do perfil especificado.
A revisão acontece com o inspetor analisando esse mapa, não mais interpretando réguas de solda ou gabaritos manuais. Cortes transversais extraídos da malha permitem verificar garganta, perna e reforço em qualquer ponto do cordão, não apenas nos extremos.
Se houver um desvio acima do critério de aceitação, a equipe marca a região e decide entre reparo local ou registro de não conformidade.

O relatório é gerado a partir da mesma base de dados usada na comparação. Isso elimina a redigitação de medidas e reduz erro de transcrição. Formatos como STL, PLY e TXT permitem exportar a malha e os resultados para o sistema de qualidade da planta.
Para tubulações críticas em óleo e gás, energia ou química, essa rastreabilidade muda a conversa com o cliente: em vez de um laudo com croqui manual, entrega-se um registro geométrico completo da junta soldada.
O ganho operacional aparece em três frentes. Primeiro, o tempo de inspeção por junta cai porque a captura substitui múltiplas medições pontuais. Segundo, a repetibilidade entre inspetores melhora, já que o critério de comparação é o mesmo para todos.
Terceiro, o histórico digital permite acompanhar a evolução de um procedimento de soldagem ao longo do lote, identificando tendências antes que virem reprovação em ensaio destrutivo ou liberação condicionada.
A integração com MES e bancos de dados de terceiros, disponível no industrial scanner 3D da INSVISION, leva esse fluxo um passo adiante. O resultado da inspeção pode ser vinculado automaticamente ao número da ordem de produção e ao código da junta, sem planilha intermediária.
Para quem gerencia dezenas ou centenas de juntas soldadas por projeto, essa conexão entre escaneamento, comparação, revisão e relatório é o que transforma a inspeção 3D em ferramenta de gestão de qualidade, não apenas em recurso de medição.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A inspeção 3D de soldas em tubulações vem deixando de ser projeto piloto para entrar na rotina de qualidade de plantas que trabalham com padrões como ASME B31.3 ou ISO 5817.
A mudança é impulsionada por prazos de parada cada vez menores e pela necessidade de rastreabilidade completa em setores como óleo e gás, energia e MRO aeroespacial. Antes de colocar o scanner em campo, porém, vale validar alguns pontos com a equipe de inspeção.
Primeiro, confirme se o ambiente atende à faixa de operação do equipamento. Os scanners industriais da INSVISION operam entre -10°C e 40°C, o que cobre a maioria das áreas internas e boa parte das externas, mas exige atenção em regiões com variação térmica intensa.
Segundo, verifique a distância de trabalho: 300 mm no modo padrão e 200 mm no modo fino. Isso define o espaço físico necessário ao redor da junta soldada, especialmente em racks de tubulação ou áreas confinadas. Terceiro, avalie o computador de campo.
O requisito mínimo inclui Windows 10 64-bit, GPU NVIDIA RTX 4060 ou superior, 8 GB de VRAM, CPU Intel Core i7-13700H e 32 GB de RAM. Notebooks de engenharia mais antigos costumam travar nesse ponto.
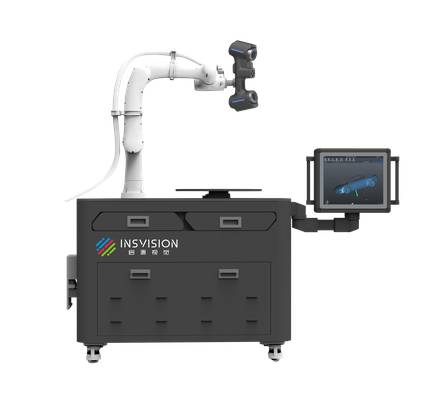
Também vale definir o que será entregue ao CMMS ou sistema de qualidade: malha STL, relatório de desvio ou integração via industrial scanner 3D com MES. Essa decisão muda o fluxo de trabalho e o tempo de liberação da solda.
Por fim, valide o treinamento do inspetor em superfícies com respingos e geometria irregular, comuns em soldas de campo. A INSVISION entrega precisão de 0,020 mm, mas o dado só vira decisão de engenharia se o operador souber posicionar o scanner e interpretar o desvio em relação ao critério de aceitação.
Esses pontos, quando checados antes da implantação, reduzem retrabalho de configuração e aceleram a entrada da inspeção 3D no fluxo produtivo real.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.