

Do escaneamento ao relatório de inspeção: escaneamento 3D de munhões de direção automotivos na prática
escaneamento 3D de munhões de direção automotivos: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Em uma linha de.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
Em uma linha de usinagem de munhões de direção automotivos, o ambiente raramente perdoa imprecisão. As peças chegam do forjamento com variações de material, rebarbas e superfícies brutas que não seguem um padrão limpo.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Depois passam por centros de usinagem, onde furos, faces de apoio e assentos de rolamento precisam atender tolerâncias apertadas — muitas vezes na casa de centésimos.
O problema é que a inspeção tradicional ainda depende de gabaritos dedicados, relógios comparadores e uma rotina manual que consome tempo demais entre o chão de fábrica e a sala de metrologia.
Fluxo de trabalho prático
- Contexto da fábrica e necessidade de medição — Em uma linha de usinagem de munhões de direção automotivos, o ambiente raramente perdoa imprecisão.
- Onde a medição tradicional chega ao limite — Para entender por que o escaneamento 3D de munhões de direção automotivos deixou de ser um recurso de laboratório e passou a comp…
- Como o escaneamento 3D entra no fluxo — Você já se perguntou por que a liberação dimensional de um munhão de direção ainda trava o fluxo de produção, mesmo com CMM dispo…
- Pontos de validação antes da implantação — O escaneamento 3D de munhões de direção automotivos só gera retorno consistente quando a equipe entende, antes da compra, onde a…
A pressão vem de várias frentes. O PCP cobra liberação rápida dos lotes para não travar a montagem. O cliente exige relatórios dimensionais consistentes, não apenas aprovação por atributo. E a engenharia precisa rastrear desvios que aparecem só depois que o ferramental começa a desgastar.
Nesse cenário, dados confiáveis deixam de ser um requisito burocrático e passam a ser a única forma de evitar retrabalho em lote, parada de linha e discussão técnica com o comprador.
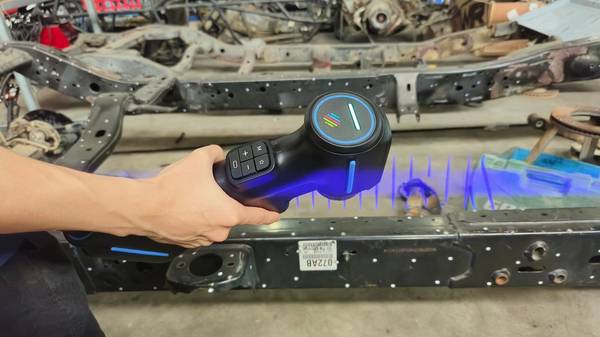
O escaneamento 3D de munhões de direção automotivos entra exatamente aí. Com um equipamento como o AlphaScan, da INSVISION, é possível capturar a geometria real da peça — do blank usinado ao produto final — e comparar contra o modelo nominal em minutos, não em horas.
Isso muda a lógica da inspeção: em vez de medir alguns pontos isolados com risco de interpretação, a equipe enxerga a superfície inteira, identifica tendências de desvio e toma decisão com base em nuvem de pontos sobreposta ao CAD.
O resultado prático é menos discussão sobre método de medição e mais tempo resolvendo a causa raiz do desvio.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
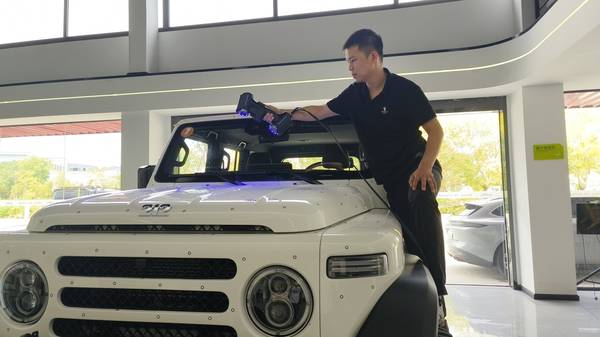
Para entender por que o escaneamento 3D de munhões de direção automotivos deixou de ser um recurso de laboratório e passou a compor a rotina de controle dimensional, vale comparar o fluxo de trabalho antes e depois da digitalização.
No fluxo tradicional, o inspetor posiciona o munhão em um dispositivo de fixação, seleciona apalpadores ou relógios comparadores e percorre ponto a ponto as superfícies especificadas no desenho. Cada plano usinado, cada furo de fixação e cada assento de rolamento exige uma estratégia distinta de apalpação.
O resultado é uma nuvem esparsa de pontos, suficiente para validar cotas lineares simples, mas limitada para interpretar desvios de forma em regiões de transição.
O problema se agrava nas geometrias que definem o comportamento funcional do munhão. Os braços de fixação, os raios de concordância entre a base e o corpo e as regiões de acoplamento com a bandeja e o cubo raramente correspondem a primitivas geométricas puras. São superfícies compostas, com curvaturas que mudam de orientação em poucos milímetros. A medição por contato nesses trechos depende da habilidade do operador em posicionar o sensor exatamente sobre a linha nominal — e qualquer desvio de posicionamento introduz ruído no relatório sem que o software de medição consiga distinguir erro de forma real de erro de apalpação.
Há ainda a questão da continuidade de dados. Um relatório baseado em pontos discretos informa se determinada cota está dentro da tolerância, mas não mostra como a superfície se comporta entre um ponto e outro.
Em um munhão de direção, essa lacuna é crítica: defeitos de usinagem como degraus, marcas de ferramenta ou distorções localizadas podem permanecer invisíveis até a montagem no veículo.
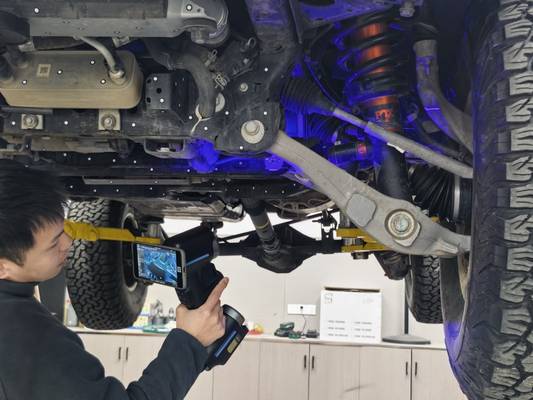
O escaneamento 3D muda essa lógica ao capturar a superfície inteira, gerando uma malha densa que permite comparar o componente real com o modelo nominal em toda a sua extensão.
A INSVISION, com o AlphaScan, entrega exatamente esse tipo de dado contínuo para o setor automotivo, sem depender de gabaritos dedicados ou de operadores altamente especializados em metrologia por contato.
O terceiro limite aparece nos prazos. Um lote de munhões que exige inspeção dimensional completa por apalpação consome tempo proporcional ao número de cotas verificadas. Quando o setor de qualidade precisa liberar o lote para a linha de montagem, cada minuto adicional de inspeção representa estoque parado.
A medição tradicional, nesse cenário, vira gargalo de entrega. O escaneamento 3D reduz esse tempo ao eliminar a necessidade de múltiplas configurações de fixação e ao capturar, em uma única varredura, todos os elementos geométricos relevantes — furos, planos, superfícies curvas e interfaces de montagem.
Para o engenheiro de manufatura, o ganho não está apenas na velocidade da coleta, mas na eliminação de retrabalho de medição causado por pontos mal coletados ou por suspeita de erro operacional.
Em resumo, a medição tradicional chega ao limite quando a geometria deixa de ser simples, quando a decisão de aprovação exige visão completa da superfície e quando o prazo de liberação do lote não comporta inspeção sequencial prolongada.
Nesses três pontos, o escaneamento 3D de munhões de direção automotivos se apresenta como alternativa operacionalmente viável, com dados mais densos, fluxo de inspeção mais curto e menos dependência de interpretação manual.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
Você já se perguntou por que a liberação dimensional de um munhão de direção ainda trava o fluxo de produção, mesmo com CMM disponível na bancada?
O problema raramente está na medição isolada. Está no tempo entre capturar, interpretar e agir sobre os desvios. No fluxo industrial, o escaneamento 3D de munhões de direção automotivos muda essa dinâmica porque conecta etapas que normalmente ficam soltas.
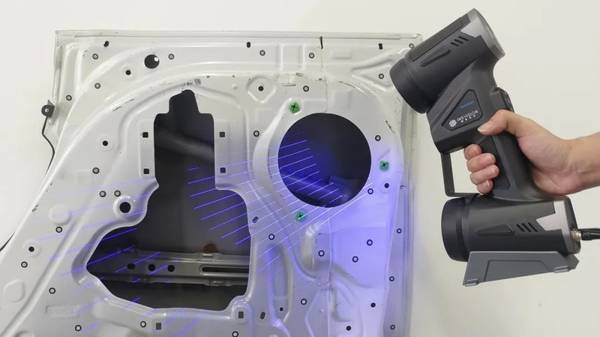
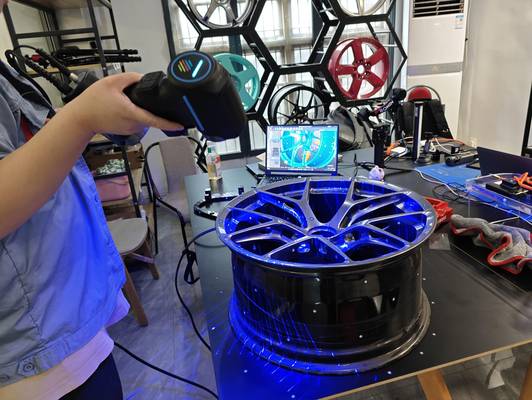
O AlphaScan entra primeiro na captura. O operador percorre a superfície do munhão — bruto, usinado ou montado — e gera uma nuvem de pontos densa, incluindo regiões de difícil acesso onde o apalpador convencional perde tempo ou exige múltiplos setups.
A malha resultante vai direto para o software de comparação, onde é alinhada ao CAD nominal.
A partir daí, o fluxo é contínuo: comparação geométrica, análise de GD&T, revisão dos desvios críticos e geração de relatório. Se uma região ficou mal capturada, o reescaneamento localizado resolve sem reiniciar a rotina.
O relatório final documenta o que foi medido, onde desviou e o que precisa de correção — sem retrabalho de interpretação entre turnos.
Na prática, isso elimina o gargalo silencioso entre a medição e a decisão de engenharia. A peça não espera. O processo não espera. E o dado não se perde em planilhas soltas.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
O escaneamento 3D de munhões de direção automotivos só gera retorno consistente quando a equipe entende, antes da compra, onde a medição tradicional está falhando. Pergunte primeiro: quais características do munhão hoje exigem gabarito dedicado, relógio comparador ou máquina de medir por coordenadas?
Se a resposta inclui conicidade de furo, perpendicularidade entre faces usinadas, posição de furos de fixação ou desvio entre forjado e usinado, o AlphaScan da INSVISION se encaixa bem. Peças brutas com superfície escura ou oxidada também são candidatas, desde que validado o preparo de superfície.
Em campo, a equipe deve verificar três pontos. Primeiro, estabilidade da peça durante a captura: munhão solto sobre bancada gera erro de alinhamento, não de equipamento. Segundo, referências de alinhamento entre varreduras — furos, planos usinados ou esferas de referência precisam estar visíveis e limpos.
Terceiro, critérios de aceite: defina antes quais cotas entram no relatório e qual tolerância será comparada, evitando retrabalho de análise depois da coleta.
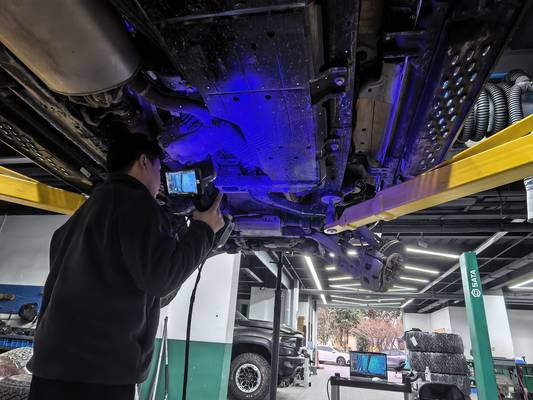
O ganho operacional aparece na rastreabilidade. Um munhão escaneado gera malha e relatório dimensional que podem ser revisitados sem nova medição física. Para lotes piloto ou análise de capabilidade, isso reduz o tempo de engenharia e libera a MMC para outras tarefas.
A recomendação prática é começar por um cenário controlado — por exemplo, primeiro artigo ou lote de validação — e comparar o tempo total de inspeção com o fluxo atual antes de expandir para a linha.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.