

点群データから品質判断へつなぐ自動車業界の3Dスキャンの使い方
自動車業界の3Dスキャン: 自動車部品の品質管理で3Dスキャン導入を検討する場面 自動車部品の品質管理で3Dスキャン導入を検討する場面 鋳造部品、押出形材、駆動系部品の検査を担当する品質管理者や製造エンジニアにとって、従来のノギスや固定型三次元測定機では対応しにくい測定タスクが増えている。
自動車部品の品質管理で3Dスキャン導入を検討する場面
鋳造部品 押出形材 駆動系部品の検査を担当する品質管理者や製造エンジニアにとって 従来のノギスや固定型三次元測定機では対応しにくい測定タスクが増えている 複雑な自由曲面 内部形状 薄肉部の反り 組み付け後の姿勢ずれなどは
鋳造部品、押出形材、駆動系部品の検査を担当する品質管理者や製造エンジニアにとって、従来のノギスや固定型三次元測定機では対応しにくい測定タスクが増えている。複雑な自由曲面、内部形状、薄肉部の反り、組み付け後の姿勢ずれなどは、点や線での測定では全体形状を捉えきれない。3Dスキャンは面として形状を取得するため、設計値との比較や工程能力の可視化に向くが、導入判断でよく見られる誤りが二つある。一つはカタログ上の精度スペックだけで機種を選ぶこと。もう一つは、現場の振動、温度変化、ワークの表面状態、測定室との距離といった工程環境との適合を確認しないことだ。本記事では、自動車部品の検査・リバースエンジニアリング業務を対象に、3Dスキャンの原理、従来手法との違い、適用可否の判断基準、そしてINSVISIONの工業用3Dスキャナがどのようなタスクに適合するかを解説する。導入前に確認すべき検証項目も整理する。
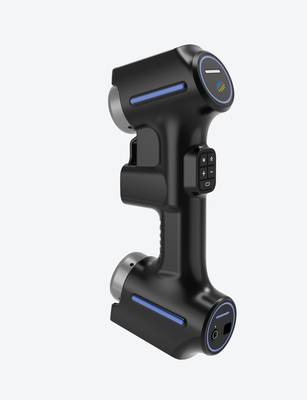
自動車業界の検査業務が抱える課題と3Dスキャンの役割
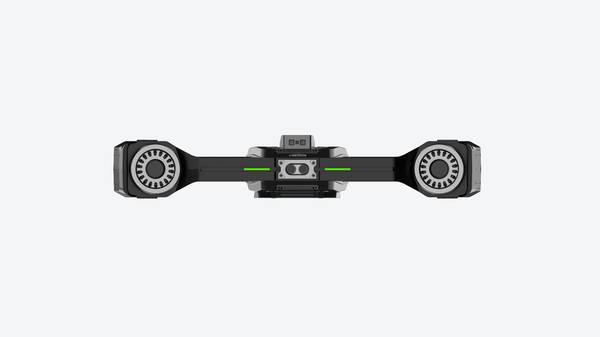
結論から先に述べる。自動車部品の検査で最も誤判断されやすいのは、「測定ポイントが増えれば品質は担保できる」という考え方だ。接触式三次元測定機で多点測定を重ねても、複雑な内部形状や自由曲面では、測定点の間にある形状偏差を取りこぼす。これが手戻りと検査工数増加の根本原因になる。
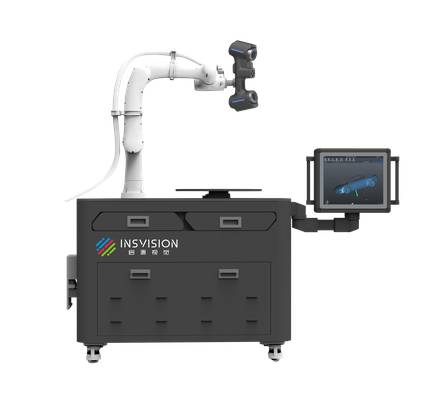
部品の種類別に見ると、痛点は明確に分かれる。トランスミッションケースやシリンダーヘッドのような内部形状が複雑な鋳造部品では、接触プローブが届かない箇所が多く、測定計画の作成だけで数時間を要する。量産されるブラケットや防撞梁のような板金・押出部品では、バッチごとの全数検査が非現実的で、抜き取り検査に頼らざるを得ない。手作業によるゲージ検査が残る工程では、測定者による押し付け力の差や読み取り誤差が、そのまま合否判定のばらつきになる。
さらに深刻なのが、CADデータのない補修部品や旧型車向け部品の検査だ。基準となる形状データ自体が存在しないため、図面の再作成から始めなければならず、リードタイムが数週間に及ぶこともある。
3Dスキャンはこれらの課題に対し、面として形状を捉えるアプローチを取る。対象物にパターン光やレーザーを照射し、反射光をカメラで捉えて三角測量の原理で三次元座標を算出する。接触式が点の集合で形状を表現するのに対し、3Dスキャンは一度に数十万から数百万点の点群データを取得し、面全体の形状偏差をカラーマップで可視化する。これにより、測定点間の取りこぼしが構造的に発生しにくくなる。
ただし 3Dスキャンが万能というわけではない 鏡面仕上げの部品や深い穴の奥の形状は 光学的な原理上 測定が難しい また 取得した点群データから検査用の寸法値を抽出するには CADデータとの位置合わせや基準面の定義といった工程設計が別途必要になる
ただし、3Dスキャンが万能というわけではない。鏡面仕上げの部品や深い穴の奥の形状は、光学的な原理上、測定が難しい。また、取得した点群データから検査用の寸法値を抽出するには、CADデータとの位置合わせや基準面の定義といった工程設計が別途必要になる。この境界条件を理解せずに導入すると、期待した効果が得られないまま装置が遊休化する。
INSVISIONの産業用3Dスキャナは、自動車分野の適用実績を複数持つ。例えば、自動車のステアリングナックルでは、複雑な加工面と穴位置の一括検査に用いられ、トランスミッションの品質検査では微細な形状偏差の可視化に活用されている。防撞梁の型材検査では、一度テンプレートを作成すればバッチ検査に展開できるという使い方が成立する。これらは、検査対象の形状特性と工程上の制約条件を先に明確化し、その上で3Dスキャンを適用した場合の典型的な成果といえる。
検査工程の改善を検討する際は、まず「測定したい形状が面として捉えられるか」「CADデータが存在するか」「検査頻度と要求精度はどの程度か」を整理することを勧める。その上で、接触式との使い分けを含めた検査フロー全体を設計することが、3Dスキャンを有効に機能させる前提になる。
導入前に確認すべき3Dスキャンの評価基準
3Dスキャン導入の失敗例で多いのは、カタログ上の精度数値だけを見て判断し、現場の材質や測定環境との相性を見落とすケースです。自動車部品の場合、黒色光沢面、鋳造肌、透明樹脂、オイル残渣のある面など、スキャン対象の状態は一様ではありません。評価は「技術的適合性」「業務効率への寄与」「データ活用の柔軟性」の3観点で整理する必要があります。
技術的適合性では、対応材質の幅、外乱光や振動のある現場環境での安定性、要求公差に対して十分な分解能と再現性を持つかを確認します。業務効率では、1ワークあたりの測定時間、複数品種のバッチ検査をテンプレート化できるか、非熟練オペレーターでも再現性のある測定ができるかが判断軸になります。データ活用では、出力形式が既存のCAD・検査ソフトと互換性を持つか、点群から形状比較・寸法抽出まで一貫して処理できるかを見ます。
INSVISIONの産業用3Dスキャナは 自動車の防撞梁型材やトランスミッション部品 ステアリングナックルなどの検査実績があり バッチ検査のテンプレート化と既存検査フローへのデータ連携を重視した設計です 導入前に 自社の代表ワークを実際にスキャンし 上記3観点をチェックリスト化して検証することを推奨します
INSVISIONの産業用3Dスキャナは、自動車の防撞梁型材やトランスミッション部品、ステアリングナックルなどの検査実績があり、バッチ検査のテンプレート化と既存検査フローへのデータ連携を重視した設計です。導入前に、自社の代表ワークを実際にスキャンし、上記3観点をチェックリスト化して検証することを推奨します。
INSVISION 3Dスキャンソリューションの自動車業界での適合性
自動車部品の寸法検査で「この形状、本当に合っているのか」と悩んだ経験はないだろうか。特に衝突防止梁のような長尺形材、ナックルのような複雑鋳造品、変速機部品のような精密機械加工品では、従来のハイトゲージや三次元測定機だけでは測定点数が足りず、面全体のうねりや局所的な変形を見落とすリスクがある。
INSVISIONの産業用3Dスキャナーは、この疑問に対する一つの現実解となる。非接触で数百万点の三次元座標を短時間に取得し、CADモデルとの差分をカラーマップで可視化するため、「どこが、どれだけ、どの方向にずれているか」を直感的に判断できる。衝突防止梁の形材検査では、一度テンプレートを作成すれば同形状のバッチ検査を繰り返し実行でき、ナックルでは鋳造面から機械加工面まで全工程を通した寸法トレーサビリティを確保できる。変速機部品ではマイクロメートル単位の偏差評価が求められるが、スキャンデータをGD&Tの基準に照らして判定することで、合否判断の属人性を下げられる。
重要なのは、3Dスキャンが万能ではないという認識だ。鏡面や深穴、隠れ部は苦手であり、その場合は検査対象の前処理や測定戦略の見直しが必要になる。導入判断の前に、自社の検査タスクが「面全体の偏差把握」を必要としているかどうかを明確にすべきである。
実務での検証方法と導入判断のステップ
自動車業界で3Dスキャンを導入する際 意外に見落とされるのが 自社工場の環境で本当に使えるのか という検証だ カタログ上の精度や速度は 温度変化や振動 油分を含む空気 照明条件によって現場では再現されないことがある
自動車業界で3Dスキャンを導入する際、意外に見落とされるのが「自社工場の環境で本当に使えるのか」という検証だ。カタログ上の精度や速度は、温度変化や振動、油分を含む空気、照明条件によって現場では再現されないことがある。まず代表的なワークピースを数点選び、既存の測定器と並行してサンプル測定を行う。次に実際の製造ライン近くでデモを行い、繰り返し精度とデータ取得の安定性を確認する。最後に取得した点群やメッシュデータが、既存のCAD・検査ソフトへ問題なく取り込めるかをテストする。この3段階の検証を経ることで、導入後の手戻りを大幅に減らせる。INSVISIONのソリューションは、こうした事前検証のプロセスに対応しており、ワークピースの持ち込み測定や現場デモ、データ連携テストを段階的に進められる体制を取っている。
よくある質問と導入判断チェックリスト
自動車業界で3Dスキャンの導入を検討している品質責任者や生産技術者にとって、最初の関門は「自社の部品・工程に本当に適合するのか」という判断です。ここでは、導入前によく寄せられる技術的な疑問を整理し、社内検討を進めるためのチェックリストとしてまとめます。
よくある質問
Q1. 鋳造部品の黒皮面でも正確に測定できますか?
黒皮面は光沢が少なく、スキャン光の反射が安定しにくい場合があります。ただし、表面性状に応じた測定条件の調整や、必要に応じたマーカー貼付、粉体スプレーの使用により対応できるケースが多くあります。事前に実部品での測定確認を行うことを推奨します。
Q2. 量産ラインでのバッチ検査に活用できますか?
自動車部品では、初回品検査だけでなく、量産中の寸法傾向監視にも3Dスキャンが使われています。全数検査よりは、抜き取り検査や工程能力評価での活用が現実的です。スキャン時間とデータ処理時間を工程タクトに合わせて設計する必要があります。
Q3
Q3. 3Dスキャンのデータは既存のCAD・検査ソフトと互換性がありますか?
一般的に、STLやPLYなどの汎用メッシュ形式で出力できるため、多くのCAD・検査ソフトウェアに取り込めます。ただし、幾何公差の評価や寸法レポート作成のワークフローは、使用するソフトウェア側の機能に依存します。導入前にデータの受け渡し経路を確認しておくことが重要です。
Q4. 導入前に自社の部品で測定を試すことはできますか?
実部品での事前検証は、導入判断において最も有効な手段です。測定対象の形状、表面状態、要求精度に対して、実際のスキャンデータがどの程度の品質になるかを確認することで、過剰な期待や見落としを防げます。
導入判断チェックリスト
以下の項目を社内で確認し、3Dスキャン導入の適合性を評価してください。

| 確認項目 | 判断のポイント |
|---|---|
| 測定対象の形状 | 複雑な自由曲面、内部形状、従来測定器ではアクセス困難な部位があるか |
| 要求精度 | 図面指示の公差に対して、スキャン精度が十分か(事前検証で確認) |
| 表面状態 | 光沢面、黒皮面、透明体など、スキャンが苦手な表面が含まれるか |
| 検査頻度とタクト | 量産ラインでの抜き取り頻度、1回あたりの許容測定時間 |
| データ活用方法 | CAD比較、寸法レポート、リバースエンジニアリング、トレーサビリティ記録のいずれが必要か |
| 既存ワークフローとの統合 | 現行の検査ソフト、CAD、品質管理システムとのデータ連携方法 |
| オペレーターの習熟 | スキャン操作とデータ処理を担当する人員のトレーニング計画 |
INSVISIONの産業用3Dスキャナは、自動車部品の寸法検査やリバースエンジニアリングに適応する柔軟な測定手段です。導入判断では、カタログスペックだけでなく、自社の実部品での検証結果と上記チェックリストを突き合わせることが、失敗しない選定につながります。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。