

点群からCAD作成までの製造現場品質連携実務フロー
試作・保守部品における点群からCADの現場課題 試作・保守部品における点群からCADの現場課題 多くの工場では、点群からCADへ変換すれば設計データがすぐに更新できると考えられている。実際には、そこへ至る前の受け渡しでつまずくケースが少なくない。
試作・保守部品における点群からCADの現場課題
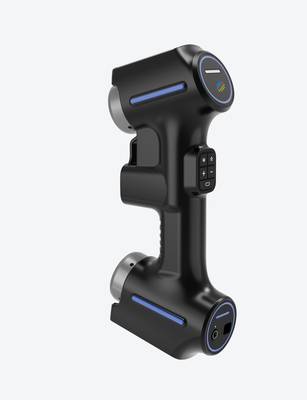
多くの工場では 点群からCADへ変換すれば設計データがすぐに更新できると考えられている 実際には そこへ至る前の受け渡しでつまずくケースが少なくない
多くの工場では、点群からCADへ変換すれば設計データがすぐに更新できると考えられている。実際には、そこへ至る前の受け渡しでつまずくケースが少なくない。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
実務フロー
- 多くの工場では 点群からCADへ変換すれば設計データがすぐに更新できると考えられている 実際には そこへ至る前の受… — 多くの工場では、点群からCADへ変換すれば設計データがすぐに更新できると考えられている。
- 点群からCADを生成する精度は スキャン作業そのものより前段階の準備でほぼ決まる 多くの技術者は スキャナーを当て… — 点群からCADを生成する精度は、スキャン作業そのものより前段階の準備でほぼ決まる。
- 现场で 点群を取ったはいいが 後工程で使えない という事態が起きる理由の多くは スキャン精度そのものではなく デー… — 现场で「点群を取ったはいいが、後工程で使えない」という事態が起きる理由の多くは、スキャン精度そのものではなく、データの取りこぼしと検証タイミングにある。
- 点群データの整備からCADモデル生成までの連携フロー — 点群データの整備からCADモデル生成までの連携フロー
試作部品の寸法フィードバックでは、品質担当が測定機で取得した点群を設計側へ渡すまでに時間がかかり、その間に次の試作ロットが動き出す。データ形式が統一されておらず、メッシュのまま渡されたり、基準面が揃っていなかったりすると、設計側でCAD反映の手戻りが発生する。結果として、寸法偏差の原因分析よりデータ整理に工数が割かれる。
保守用部品の逆向き設計ではさらに深刻だ。現物しか残っていない部品をスキャンし、摩耗や変形を補正しながらCADモデルを再構築する必要があるが、取得点群の密度ムラや欠落があると、設計担当が形状を推定しながらモデリングすることになる。この推定作業が属人的になり、担当者によって仕上がりがばらつく。
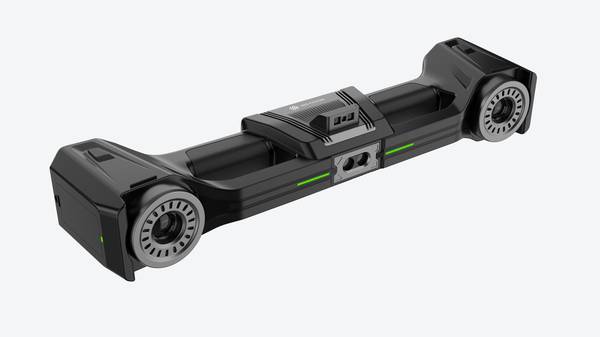
INSVISIONの産業用3Dスキャナをこの工程に組み込む場合、重要なのはスキャン精度そのものより、品質側と設計側が同じ点群データを基準に協議できる体制を作れるかどうかである。点群からCADへ渡す前に、基準アライメント、不要点の除去、穴位置や平面度といった検査ポイントの整理を現場手順として固定しておくと、受け渡しミスと手戻りは大幅に減る。
点群取得前の準備工程と担当者間の事前共有項目
点群からCADを生成する精度は スキャン作業そのものより前段階の準備でほぼ決まる 多くの技術者は スキャナーを当てればデータは取れる と考えがちだが 実際には表面状態 治具配置 担当者間の取り決めが不十分なまま取得した点群は
点群からCADを生成する精度は、スキャン作業そのものより前段階の準備でほぼ決まる。多くの技術者は「スキャナーを当てればデータは取れる」と考えがちだが、実際には表面状態、治具配置、担当者間の取り決めが不十分なまま取得した点群は、後工程で手戻りを生む。
まず確認すべきは対象部品の表面状態だ。光沢面、黒色樹脂、油膜、錆は反射特性が異なり、スキャンデータの欠落やノイズ要因になる。必要に応じて粉体スプレーの塗布や脱脂を作業標準に組み込む。次に治具配置を決める。部品が動かない固定方法と、スキャナーから見て死角になる面の有無を事前に洗い出す。
スキャン担当と品質担当の役割分担も明確にしておく。スキャン担当は取得密度と欠落領域の確認、品質担当はCAD化後の寸法公差や幾何公差との照合を担う。データ取得基準として、点間ピッチ、重複領域の許容範囲、基準面の定義を文書化して共有する。
INSVISIONの産業用3Dスキャナーは、こうした現場準備の負荷を抑える設計になっており、表面状態の影響を受けにくい計測特性と、治具配置の自由度を確保できる視野設計が、準備工程の短縮に寄与する。事前共有項目を絞り込めることが、結果として点群からCADへの変換精度を安定させる。
現場での点群データ取得とリアルタイム品質検証
现场で 点群を取ったはいいが 後工程で使えない という事態が起きる理由の多くは スキャン精度そのものではなく データの取りこぼしと検証タイミングにある 点群からCADを生成する前段階で品質を担保しておかなければ 後工程のモデリング作業が何度も手戻りする
现场で「点群を取ったはいいが、後工程で使えない」という事態が起きる理由の多くは、スキャン精度そのものではなく、データの取りこぼしと検証タイミングにある。点群からCADを生成する前段階で品質を担保しておかなければ、後工程のモデリング作業が何度も手戻りする。本節では、工位単位の動作に沿って、スキャン経路の設計、欠損のその場確認、品質担当者との連携手順を説明する。
スキャン経路を設計する際は、単に「全周をカバーする」だけでは不十分だ。深いポケット部、エッジの立ち上がり、光沢面と粗面が隣接する箇所では、レーザーの入射角とセンサー距離が安定するよう、あらかじめパスを分けておく必要がある。特に、後で点群からCADへ変換する部品では、フィーチャー境界の点密度が低いと形状再現が崩れるため、稜線や穴周辺を重点的に取り込む経路を先に決めておく。
データ取得中の欠損確認は、現場で完結させることが重要だ。スキャン中にプレビュー表示を確認し、スキャン抜けが発生しやすい領域をその場で特定する。INSVISIONのスキャナをこの工程で使う場合、取得した点群をリアルタイムで目視確認しながら、欠損が疑われる箇所には追加パスを即時に投入できる。これにより、測定室へ戻ってから欠損に気づき、再度現場へ出向くという無駄な往復を減らせる。
品質担当者がその場でデータ妥当性を検証するには、スキャン作業者と品質担当者が同じ画面を見ながら合否を判断する運用が効果的だ。具体的には、スキャン完了直後に点群の密度分布と欠損領域を確認し、基準を満たしていればそのまま点群からCADへの変換工程へデータを引き渡す。基準を満たさない場合は、その工位で追加スキャンを実施し、再検証までを完了させてから次工程へ進める。この手順を標準化することで、データ品質のばらつきを抑えられる。
点群からCADを生成する工程では、入力データの品質が成果物の品質をほぼ決定する。現場でのリアルタイム検証を省略したデータは、モデリング段階で不連続面や欠落部として顕在化し、修正に余計な工数がかかる。工位単位で品質を担保する運用は、後工程の手戻りを減らすだけでなく、品質データのトレーサビリティ確保にもつながる。
点群データの整備からCADモデル生成までの連携フロー
点群データの整備からCADモデル生成までの連携フロー
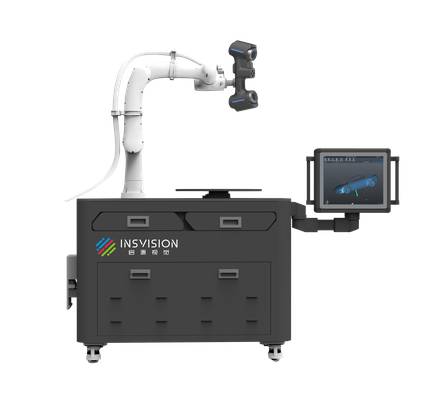
点群からCADへ変換する工程で、品質管理担当者が最も神経を使うのは「データの受け渡し時点」だ。スキャン直後の生データには、エッジ部の乱れや多重反射による偽点が混在する。従来のワークフローでは、この段階で異常値を見落としたままメッシュ化へ進み、後工程のサーフェス作成で初めて不整合が発覚するケースが多かった。INSVISIONの産業用3Dスキャナを使ったフローでは、ノイズ除去と位置合わせの完了時に品質ゲートを設け、担当者が点群密度と偏差分布を確認してから次工程へ進む。このタイミングで異常値を検出すれば、再スキャンのコストは最小で済む。設計担当との調整も、CADモデル生成前のこの段階で行うのが現実的だ。パラメトリック化の要件、許容公差、基準面の定義を先に共有しておくことで、サーフェス作成後の手戻りを減らせる。トレーサビリティの観点では、各工程の担当者名、使用した位置合わせ基準、フィルタリング条件を記録として残す運用が有効だ。監査や不具合調査の際、点群からCADへ至る全履歴を遡れるかどうかが、サプライヤー評価の判断材料になることもある。
CADモデルの検証交付と再スキャンの判断基準
点群からCADへ変換したモデルを、そのまま設計部門や加工部門へ渡す運用はリスクが高い。スキャン現場でいくら丁寧にデータを取っても、CAD化の段階で意図しない偏差が入り込むことは避けられない。そこで重要になるのが、生成したCADモデルと元の点群データを突き合わせて検証する工程だ。
具体的には、CADモデルを基準面に合わせて位置合わせし、点群との偏差をヒートマップ表示で確認する。自由曲面が多い部品では、全体の平均偏差だけでなく、エッジ部やフィレット部の局所的な偏差も個別にチェックする必要がある。品質担当者は、この偏差確認結果と図面の幾何公差要求を照らし合わせて、最終承認の可否を判断する。
承認されたCADモデルは 設計部門が使いやすいSTEPやIGES形式で交付するのが一般的だ 一方 金型修正や治具設計に使う場合は サーフェス品質の情報も合わせて引き渡すと 後工程での手戻りが減る モデル不備が見つかった場合の判断基準は 偏差が公差範囲を超えているか
承認されたCADモデルは、設計部門が使いやすいSTEPやIGES形式で交付するのが一般的だ。一方、金型修正や治具設計に使う場合は、サーフェス品質の情報も合わせて引き渡すと、後工程での手戻りが減る。モデル不備が見つかった場合の判断基準は、偏差が公差範囲を超えているか、形状の連続性が失われているか、という二点に絞られる。再スキャンが必要か、それともCAD上での修正で対応可能かを切り分けることが、現場の実務では欠かせない。INSVISIONのスキャナで取得した点群データは、この検証ループを回すための基盤として機能する。点群からCADまでのプロセスを閉じたループとして設計しておけば、品質上の迷いが減り、部門間のデータ受け渡しも安定する。
まとめ
点群からCADまでの一連のフローを振り返ると、各工程が独立して精度を出すだけでは不十分で、データの受け渡しと判断基準の連続性が品質を左右することが分かる。スキャン現場で取得した点群が、そのまま設計意図と突き合わされ、形状偏差の評価を経てCADモデルへ収束していく。この流れの中で、測定担当者が何を確認し、品質部門がどの段階で合否を判断し、設計側がどのデータを次の工程へ渡すのか。そうした役割とタイミングを明確にしておかないと、せっかく高密度な点群を取得しても、手戻りや解釈のずれが生じる。

INSVISIONの産業用3Dスキャナは、点群からCADへ至るプロセスを個別の測定作業としてではなく、品質とプロセスが連携する一連のワークフローとして扱う際に有効な選択肢となる。取得データの安定性、解析ソフトウェアへの受け渡しやすさ、異常箇所の可視化とレビュー工程への展開といった点で、現場の実務に沿った運用が可能だ。類似の課題を抱える製造現場では、まず自社の工程間データフローを整理し、どこで情報が途切れているかを特定することから始めるとよい。INSVISIONのソリューションは、その整理結果を具体的な検査・解析プロセスへ落とし込むための基盤として位置づけられる。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。