

3D Messtechnik für Fertigung: praktische Kriterien für Fertigungsteams
3D Messtechnik fuer Fertigung: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Wer schon einmal eine Erstmusterprüfung an einem komplexen.
Fertigungsumfeld und Messbedarf
Wer schon einmal eine Erstmusterprüfung an einem komplexen Gussteil oder einem geschweißten Bauteil begleitet hat, kennt das typische Bild: Die Konstruktion verlangt eng tolerierte Form- und Lagetoleranzen, das Bauteil hat freigeformte Flächen, Hinterschneidungen oder schwer zugängliche Innenkonturen – und der Prüfplan sieht vor, dass mehrere Merkmale vollständig dokumentiert werden.
Mit klassischen Handmessmitteln wie Messschieber, Bügelmessschraube oder Lehren kommt man an vielen Stellen schlicht nicht sinnvoll hin. Eine Bohrungsposition lässt sich noch antasten, aber was ist mit dem tatsächlichen Flächenverlauf einer Dichtfläche oder dem Verzug nach dem Schweißen?

Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Szenarioüberblick
Der Artikel lässt sich praktisch über dieses Szenario lesen:
- Fertigungsumfeld und Messbedarf: Wer schon einmal eine Erstmusterprüfung an einem komplexen Gussteil oder einem geschweißten Bauteil begleitet hat…
- Grenzen herkömmlicher Messprozesse: Komplexe Geometrien, lückenhafte Datenkontinuität und enge Liefertermine bringen klassische Messabläufe in der Fer…
- Einbindung des 3D-Scans in den Ablauf: Wie lässt sich ein 3D-Scan eigentlich so in die Fertigung einbinden, dass am Ende nicht nur ein hübscher Punktwolk…
Genau hier entsteht in vielen Betrieben eine stille Belastung: Die Qualitätssicherung verbringt überproportional viel Zeit mit Messaufbauten, Sonderlehren und manueller Dokumentation, während die Produktion auf Freigaben wartet.
Gleichzeitig bleiben Messunsicherheiten an kritischen Geometrien bestehen, weil nur punktuell geprüft wird und nicht die gesamte Oberfläche. Das Ergebnis ist ein Spannungsfeld zwischen Prüfaufwand, Termindruck und dem Bedarf an belastbaren Daten für Freigabeentscheidungen.
Hinzu kommt ein zweiter Aspekt, der in westlichen Fertigungsbetrieben zunehmend an Gewicht gewinnt: die Rückverfolgbarkeit. Kunden aus der Automobilindustrie, der Luftfahrt oder der Medizintechnik erwarten heute nicht nur ein Gutteil, sondern eine nachvollziehbare Messhistorie.
Wer nur stichprobenartig mit Handmessmitteln arbeitet, kann später oft nicht mehr rekonstruieren, wie ein bestimmtes Merkmal zum Freigabezeitpunkt tatsächlich aussah. Diese Lücke wird spätestens dann teuer, wenn ein fehlerhaftes Los zurückkommt und die Ursachenanalyse ins Leere läuft.
Der Messbedarf in der Fertigung lässt sich deshalb nicht auf „irgendwie messen“ reduzieren. Gefragt sind vollflächige, reproduzierbare und digital weiterverwendbare Geometriedaten, die sowohl für die Erstbemusterung als auch für die laufende Serienüberwachung und die Kommunikation mit Lieferanten taugen.
Eine 3D-Messtechnik für Fertigung muss also nicht nur präzise sein, sondern sich in bestehende Abläufe einfügen, ohne die Produktion unnötig aufzuhalten.
INSVISION setzt mit seinen industriellen 3D-Scannern genau an diesem Punkt an: Bauteile werden als digitale Ist-Geometrie erfasst, mit CAD-Daten abgeglichen und für dokumentierte Freigaben aufbereitet – vom ersten Muster bis zur wiederkehrenden Stichprobe im Serienprozess.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Komplexe Geometrien, lückenhafte Datenkontinuität und enge Liefertermine bringen klassische Messabläufe in der Fertigung schnell an ihre Grenzen. Wer mit taktilen Messmitteln, Lehren oder manuellen Vorrichtungen arbeitet, erfasst Freiformflächen, Hinterschneidungen oder tiefe Kavitäten meist nur punktuell.
Genau dort entstehen jedoch die kritischen Abweichungen, die später Montageprobleme oder Funktionsausfälle verursachen.
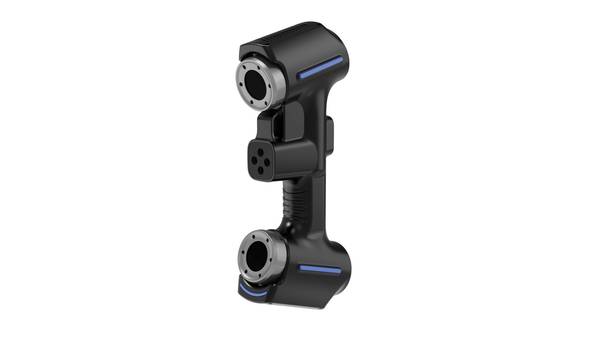
Ein zweites strukturelles Problem ist die Datenkontinuität. Einzelmesswerte aus unterschiedlichen Systemen lassen sich nur schwer zu einem vollständigen, rückführbaren digitalen Abbild des Bauteils zusammenführen.
Für Erstmusterprüfungen, Serienfreigaben oder spätere Reklamationsanalysen fehlt damit oft eine belastbare Vergleichsbasis. Die Qualitätsdokumentation wird lückenhaft, Entscheidungen beruhen auf Interpretation statt auf messbarer Flächendeckung.
Hinzu kommt der Zeitdruck. Wenn Messprogramme starr aufgebaut sind und jede Geometrieänderung neue Vorrichtungen oder Sonderlehren erfordert, verzögert sich der gesamte Prüfprozess. INSVISION setzt deshalb auf flächenhafte 3D Messtechnik für Fertigung, bei der komplexe Konturen vollständig digital erfasst werden.
So entsteht ein durchgängiger Datensatz, der schnelle Soll-Ist-Vergleiche erlaubt, ohne die Liefertermine zusätzlich zu belasten.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Wie lässt sich ein 3D-Scan eigentlich so in die Fertigung einbinden, dass am Ende nicht nur ein hübscher Punktwolken-Datensatz steht, sondern eine belastbare Prüfentscheidung?
Genau diese Frage stellen sich Qualitätsverantwortliche, wenn sie von der Anschaffung eines industriellen 3D-Messsystems zur tatsächlichen Nutzung übergehen.
Der Mehrwert von 3D Messtechnik für Fertigung entsteht nicht durch das Scannen allein, sondern durch das Zusammenspiel von Aufnahme, Abgleich, Prüfung und Berichtswesen.
In der Praxis beginnt der Ablauf mit der Aufnahme des Bauteils. Entscheidend ist, dass die Erfassung reproduzierbar erfolgt – gleiche Positionierung, definierte Scanpfade, kontrollierte Umgebungsbedingungen. Ein häufiger Fehler in der Einführung ist, diesen Schritt zu unterschätzen.
Wer hier unstrukturiert arbeitet, erzeugt Daten, deren Vergleichbarkeit später angezweifelt wird. Sobald die Scandaten vorliegen, folgt der Abgleich mit dem Referenzmodell. Bei vorhandenem CAD-Datensatz ist das ein Best-Fit oder ein ausrichtungsbasierter Soll-Ist-Vergleich;
bei fehlendem CAD-Modell kann aus einem als gut bewerteten Referenzteil eine Vergleichsbasis aufgebaut werden.
Die eigentliche Prüfung läuft dann über Toleranzvorgaben ab, die den Konstruktions- und Fertigungsanforderungen entsprechen. Abweichungen werden farbcodiert sichtbar gemacht, sodass Form- und Lagefehler nicht mehr nur an einzelnen Messpunkten erkannt werden, sondern in der Fläche.
Ein wichtiger Punkt für die Praxis: Nicht jede Abweichung ist automatisch ein Fehler. Erst der Abgleich mit der Toleranzvorgabe entscheidet, ob Handlungsbedarf besteht.
Ein Werkstück mit einer Abweichung von 0,05 Millimetern kann in Ordnung sein, wenn die Toleranz 0,1 Millimeter beträgt, und kritisch, wenn nur 0,02 Millimeter zulässig sind.
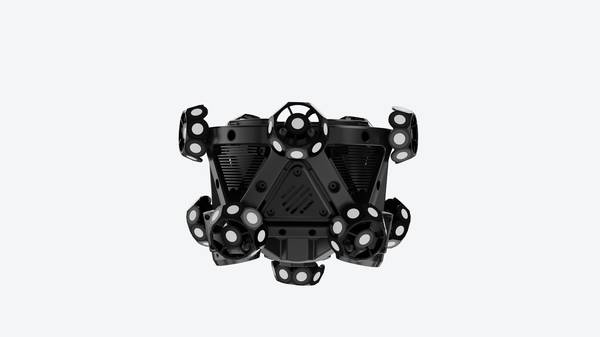
Der letzte Baustein ist das Berichtswesen. Ein Prüfbericht mit Abweichungsbildern, Messwerten und eindeutiger Bauteilzuordnung macht die Qualitätslage nachvollziehbar und archivierbar.
In der Fertigung bedeutet das: Freigaben lassen sich schneller treffen, Reklamationen lassen sich mit Daten statt mit Vermutungen klären, und bei wiederkehrenden Abweichungen liefern die Berichte die Grundlage für systematische Korrekturen.
Genau hier zeigt sich der operative Nutzen von INSVISION Systemen in der 3D Messtechnik für Fertigung, denn die Verzahnung dieser vier Schritte reduziert Medienbrüche und manuelle Übertragungsfehler, die bei messpunktbasierten Prüfungen immer wieder zu Nacharbeit und unklaren Entscheidungen führen.
Validierung vor dem Einsatz
Bevor ein 3D-Messsystem in die laufende Fertigung übernommen wird, steht die Validierung. Das ist in der Praxis oft der Punkt, an dem aus einer überzeugenden Vorführung ein belastbarer Produktivprozess wird – oder eben nicht.
Wer hier zu schnell vorgeht, holt sich Messabweichungen ins Haus, die später in der Qualitätsabteilung erheblichen Klärungsaufwand verursachen.
Die passenden Einsatzfelder für INSVISION 3D Messtechnik für Fertigung konzentrieren sich erfahrungsgemäß auf Aufgaben, bei denen taktile Messverfahren an Grenzen stoßen.
Dazu zählen Freiformflächen an Guss- oder Schmiedeteilen, dünnwandige Bauteile, die sich unter Antastkraft verformen, sowie Serienprüfungen mit hohem Durchsatz, etwa in der Automobilzulieferung oder im Maschinenbau.
Auch dort, wo eine vollständige Flächenabweichung statt einzelner Punktmessungen gefordert ist, liegt der Nutzen auf der Hand.
Vor dem produktiven Einsatz sind mehrere Prüfungen vor Ort durchzuführen. Zuerst die Wiederholgenauigkeit: dasselbe Bauteil mehrfach erfassen, unter denselben Licht- und Aufstellbedingungen, und die Streuung der Messwerte bewerten.
Danach die Vergleichsmessung gegen ein kalibriertes Referenznormal oder ein bereits per Koordinatenmessgerät verifiziertes Teil.
Die Abweichung zwischen beiden Verfahren muss innerhalb der für das Bauteil geltenden Toleranz liegen, typischerweise bei einem Anteil von zehn bis zwanzig Prozent der Gesamttoleranz, je nach Prüfmerkmal.
Ein weiterer kritischer Punkt ist die Umgebungsstabilität. Optische Messsysteme reagieren empfindlich auf Temperaturschwankungen, Vibrationen durch benachbarte Pressen oder Staub und Ölnebel in der Halle.
Wer die Validierung im klimatisierten Messraum durchführt, das System aber später in der Produktionslinie einsetzen will, misst unter unrealistischen Bedingungen. Die Freigabe gehört an den Ort, an dem später tatsächlich gemessen wird.
Dazu kommt die Bauteilvorbereitung: Mattierungsmittel, Referenzpunkte oder Spannvorrichtungen müssen reproduzierbar sein, sonst entstehen Abweichungen, die nichts mit dem Bauteil zu tun haben.

Erst wenn Wiederholgenauigkeit, Vergleichsmessung und Umgebungsbedingungen dokumentiert sind, sollte die Übergabe an den laufenden Betrieb erfolgen.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.