

現場測定を工程の一部に変える光学測定機の活用アプローチ
光学測定機: 製造業の品質管理は、いま大きな転換点を迎えている。部品形状の複雑化と多品種少量生産の定着により、従来の「加工が終わってから検査室で測定する」という分断されたフローでは、工程間の滞留時間と手戻りコストが無視できなくなっている。

本稿では、検査室の外で信頼性の高い形状データを取得する手段として光学測定機に着目し、現場導入を検討する技術者や品質責任者が直面する典型的な課題と、その解決に向けた具体的なアプローチを整理する。
現場測定が抱える構造的な制約
生産現場の環境は、検査室とは条件が根本的に異なる。温度変化、振動、油分、粉塵、照明のばらつき、限られたスペース。こうした条件下で再現性のある測定データを得るには、装置側の設計思想と運用側の工夫の両方が必要になる。現場で取得したデータが後日再現できなければ、検査室の三次元測定機との突き合わせで差異が生じ、かえって手戻りを増やす結果になる。
検査負荷の面でも変化は顕著だ。図面の幾何公差指示が厳しくなり、測定箇所が増加している。従来のゲージやハイトゲージ、ノギスによる部分的な確認では、形状全体の傾向を捉えにくい。特に自由曲面を含む部品では、狙った数点だけを測定しても面全体のうねりや局所的な凹みを見落とすリスクがある。
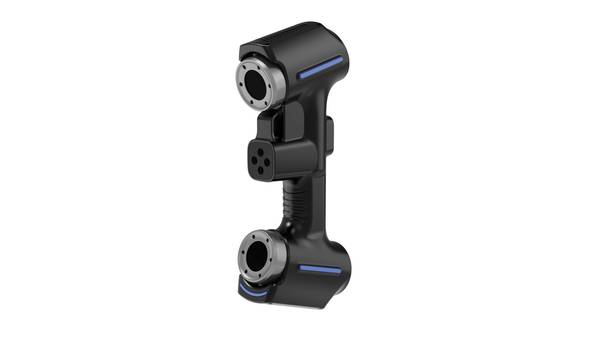
ここで問題になるのは、単に「測定器の精度が足りない」ということではない。むしろ、測定点数と測定時間のトレードオフ、そして測定データと活用プロセスの分離という構造的な制約が、現場測定の実効性を阻んでいる。
複雑形状では「測るべき点」が増えすぎる
接触式三次元測定機は、測定子が届く箇所を点で取得していく方式である。自由曲面を評価するには測定点数を増やす必要があり、測定プログラムの作成に時間がかかるだけでなく、測定子のアプローチ方向や干渉回避まで考慮しなければならない。金型のキャビティ形状やタービンブレードのような三次元曲面では、測定密度が不足すれば合否判定の信頼性が下がり、逆に密度を上げれば測定時間が実用範囲を超えてしまう。
データ連携の断絶が手戻りを生む
もう一つの行き詰まりは、測定データを設計・製造プロセスへ戻す経路の分断である。接触式測定で得られるのは点群や寸法値だが、CADモデルとの差分を可視化するには別途ソフトウェアでの処理が必要になる。測定結果が検査部門の中だけで完結し、加工工程へのフィードバックが遅れると、同じ不具合が次のロットでも再発する。データ形式の不統一や、測定機ごとに異なる出力フォーマットも連携を阻害する要因だ。
納期対応では「測り直し」の余裕がない
試作や初品検査の段階では、測定に時間を割けるように見えて、実際には後工程の開始が迫っていることが多い。測定プログラムの作成、測定、データ解析、レポート作成という一連の作業を数日で回さなければならない状況では、従来方式の段取り時間がそのまま納期遅延のリスクになる。さらに、測定結果に疑義が生じて再測定が必要になった場合、同じ手順を繰り返すコストは小さくない。
光学測定機を工程に組み込む発想
多くの現場では、三次元測定機と3Dスキャナは「別々の検査手段」として扱われてきた。しかし実際には、スキャン、比較、確認、レポート作成を一連の流れとして工程に組み込むことで、検査の手戻りと待ち時間を大幅に減らせる。
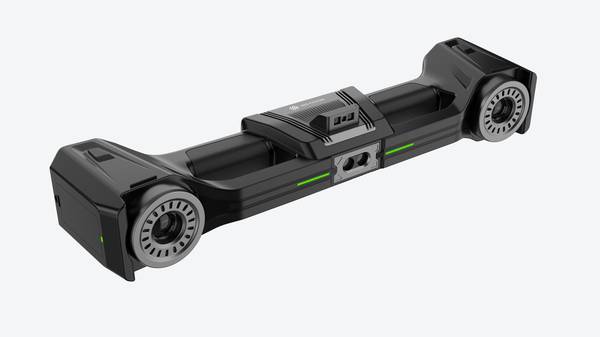
具体的な流れは以下のとおりである。
第一に、対象ワークの基準面と固定方法を決める。 現場測定では、ワークをどのように固定するかがデータの再現性を左右する。検査室と同じ治具が使えるとは限らないため、現場の作業台や専用スタンドを活用した固定方法を事前に検討しておく必要がある。
第二に、光学測定機で点群データを取得する。 面データを短時間で取得できることが光学測定機の最大の利点であり、自由曲面や複雑なリブ形状でも、測定子のアプローチ方向を気にすることなく形状全体を捉えられる。
第三に、CADモデルとの偏差比較を行い、寸法公差やGD&T指示に対して現場で即座に合否を確認する。 カラーマップによる偏差表示は、数値の羅列よりも直感的に形状の傾向を把握できるため、加工工程へのフィードバックが迅速になる。
第四に、検査結果をレポート形式で自動出力し、品質記録として残す。 現場で取得したデータを正式な品質記録の一部として運用するには、出力形式の標準化とデータ管理の仕組みづくりが欠かせない。
INSVISIONの産業用3Dスキャナは、この一連の作業を検査室ではなく生産現場で完結させることを想定した設計になっている。装置を現場へ持ち込み、対象物に対してスキャンするだけで形状データを取得できるため、段取り替えや初品確認の場面でも測定のリードタイムを短縮しやすい。重要なのは、単に速く測れることではなく、現場で得たデータを品質判断に使える形で残せることだ。
導入前に確認すべき現場適合性
光学測定機の導入を検討する段階では、カタログ上の仕様と実際の現場適合性を切り分けて考える必要がある。仕様書に記載された精度がそのまま自社の測定対象で再現できるとは限らないからだ。
まず確認すべきは測定対象の表面状態である。光沢のある金属面、透明体、黒色樹脂、鏡面加工品などは、光学測定機の方式によってデータ取得の安定性が大きく変わる。事前に実サンプルでのテスト測定を行い、スプレー処理やマーカー貼付の要否を見極めておきたい。
次に、測定範囲と要求精度のバランスである。広いワーク全面を一度に測定したいのか、狭い領域を高精度に評価したいのかで適する機種は異なる。対象ワークの最大寸法と最小許容公差を明確にし、その両方を満たす構成かを確認する必要がある。
現場検証で見るべきポイントは、測定時間、再現性、データ処理の流れの三つに集約される。同じワークを複数回測定し、ばらつきが公差の十分の一以下に収まるかをチェックする。また、取得した点群データから寸法評価やCAD比較まで、担当者が日常的に運用できる操作負荷かも重要な判断材料となる。
| 確認項目 | 具体的なチェックポイント | 判断の目安 |
|---|---|---|
| 表面状態 | 光沢、透明、黒色樹脂、鏡面の有無 | 前処理なしで安定取得できるか |
| 測定範囲 | ワーク最大寸法と要求精度の整合 | 一括測定か分割測定かの判断 |
| 再現性 | 同一ワークの繰り返し測定 | ばらつきが公差の1/10以下か |
| 運用負荷 | スキャンからレポートまでの操作 | 検査担当者が日常運用できるか |
現場測定データを品質記録として機能させるために
光学測定機を現場に導入する際に見過ごされがちなのが、現場データと検査室データの相関である。現場で取得したスキャンデータが、検査室の三次元測定機による測定結果とどの程度一致するのかを事前に検証しておかなければ、現場データを正式な品質記録として運用することは難しい。
温度変化の影響、固定方法、スキャン距離、周囲の振動。これらの要因を評価した上で、検査室の三次元測定機と現場スキャナの相関を取っておけば、現場測定データを品質記録の一部として運用しやすくなる。この相関検証は一度実施すれば終わりではなく、測定対象の材質や表面状態が変わるたびに更新が必要だ。
INSVISIONの工業用3Dスキャナは、検査室の恒温環境を前提としない運用を想定している。これは単に「現場で使える」という意味ではなく、現場環境下で取得したデータの信頼性をどのように担保するかという設計思想に基づいている。
類似工程への展開と適用範囲
ここまで述べてきたアプローチは、特定の業種に限定されるものではない。以下のような工程や部品特性を持つ現場では、同様の考え方で光学測定機の導入効果を期待できる。
- 金型・成形品の初品検査:自由曲面を含むキャビティ形状や成形品の反りを面データで評価し、CADモデルとの偏差を可視化する
- 板金・溶接部品の工程内検査:スプリングバックや溶接変形を短時間で確認し、加工条件の調整にフィードバックする
- 鋳造・鍛造部品の寸法確認:複雑なリブやフィレット部を含む形状全体をスキャンし、部分測定では見落としやすい局所的な凹みやうねりを検出する
- リバースエンジニアリング:既存部品の形状データを取得し、CADデータが存在しない部品の設計データ化や補修部品の製作に活用する
いずれのケースでも共通するのは、「点ではなく面で形状を捉える」ことの価値である。測定箇所が増加し、形状が複雑化するほど、光学測定機による面データ取得の優位性は高まる。
まとめ
製造現場における測定の役割は、合否判定のための「最終確認」から、工程改善のための「データ取得手段」へと変化している。光学測定機は、この変化に対応するための現実的な選択肢である。

ただし、導入効果を得るには、装置の精度スペックだけを見るのではなく、実際の使用環境でどの程度の再現性が得られるかを事前に確認し、検査室の三次元測定機との相関を取っておくことが前提になる。現場で取得したデータを品質判断に使える形で残すこと。それこそが、光学測定機を単なる測定器ではなく、工程の一部として機能させるための鍵である。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。