

Wann handgeführter 3D-Scanner und andere Scan-Lösungen für die Fertigung passen
handgefuehrter 3D-Scanner: Fertigungsumfeld und Messbedarf Wie belastbar müssen Messdaten im laufenden Produktionsumfeld tatsächlich sein, wenn Taktzeit.
Fertigungsumfeld und Messbedarf
Wie belastbar müssen Messdaten im laufenden Produktionsumfeld tatsächlich sein, wenn Taktzeit, Rüstaufwand und Prüfmittelgleichwertigkeit gleichzeitig unter Druck stehen?
In vielen Werken klaffen Anspruch und Alltag auseinander: Auf der einen Seite verlangen Erstmusterprüfung, Serienbegleitung und Nacharbeit nach reproduzierbaren Geometriedaten, auf der anderen Seite fehlt oft die Zeit für aufwendige Messaufbauten.
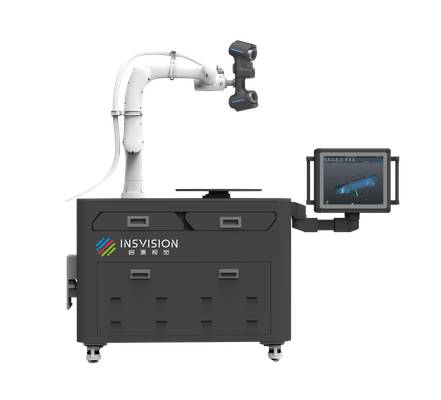
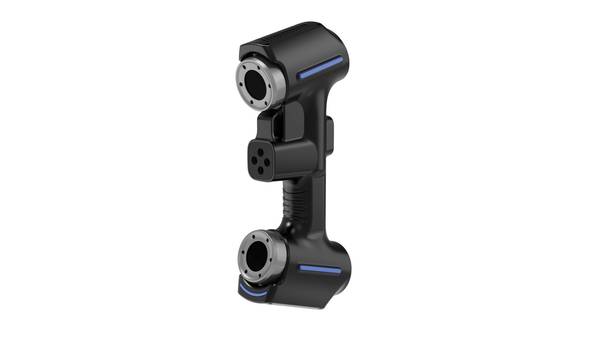
Ein handgeführter 3D-Scanner von INSVISION greift genau an dieser Stelle ein, weil er die Messung zum Bauteil bringt statt umgekehrt.
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Für Qualitätsingenieure und Produktionsleiter zählt nicht die Scanner-Technologie an sich, sondern die Frage, ob sich aus den Punktwolken belastbare Soll-Ist-Abgleiche, Form- und Lagetoleranzen sowie dokumentierbare Prüfberichte ableiten lassen.
Der Bedarf wächst dort, wo taktile Messungen an Grenzen stoßen: bei komplexen Freiformflächen, schwer zugänglichen Konturen oder großen Bauteilen, die sich nicht ohne Weiteres auf eine Messmaschine spannen lassen.
Entscheidend ist, dass die erfassten Daten nicht nur visuell überzeugen, sondern einer späteren Auditierung standhalten.

Begriffsnotizen
Wie belastbar müssen Messdaten im laufenden Produktionsumfeld tatsächlich sein, wenn Taktzeit, Rüstaufwand und Prüfmittelgle…
Grenzen herkömmlicher MessprozesseViele Betriebe gehen noch immer davon aus, dass ein Koordinatenmessgerät oder ein Satz kalibrierter Lehren für jede Prüfaufg…
Einbindung des 3D-Scans in den AblaufEin verbreiteter Irrglaube im Messraum lautet, dass ein handgeführter 3D-Scanner vor allem ein Werkzeug für die Konstruktion…
Bevor ein handgeführter 3D-Scanner in die laufende Qualitätssicherung oder Reverse Engineering-Prozesse eingebunden wird, st…
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Viele Betriebe gehen noch immer davon aus, dass ein Koordinatenmessgerät oder ein Satz kalibrierter Lehren für jede Prüfaufgabe ausreicht – bis die Geometrie dagegenspricht. Genau hier liegt das Problem.
Konventionelle Messprozesse stoßen an ihre Grenzen, sobald Bauteile nicht mehr in das Raster regelmäßiger Prismen, Zylinder oder Ebenen passen. Freiformflächen, tiefe Taschen, Hinterschneidungen oder organisch geformte Gussteile lassen sich mit taktilen Tastern oft nur unvollständig erfassen.
Der Messpunkt wird zwar exakt angetastet, aber zwischen den Punkten bleibt die Fläche unbekannt.
Der zweite Engpass ist die Datenkontinuität. Einzelne Messpunkte oder Profilschnitte ergeben kein geschlossenes Flächenmodell. Für den Soll-Ist-Vergleich auf Basis von CAD-Daten mag das im Einzelfall genügen.
Für Reverse Engineering, Verschleißanalysen oder die Simulation späterer Montagebedingungen wird jedoch ein vollständiger digitaler Zwilling benötigt. Genau den liefert ein handgeführter 3D-Scanner, der flächig aufnimmt statt punktuell abzutasten.
Der dritte Faktor ist die Durchlaufzeit. Je komplexer das Bauteil, desto mehr Messprogramme, Umspannvorgänge und manuelle Ausrichtungen sind erforderlich. Jede zusätzliche Aufspannung bedeutet nicht nur Zeit, sondern auch eine neue Fehlerquelle.
Wenn dann noch Liefertermine drängen, werden Messkapazitäten zum Flaschenhals. Abhilfe schaffen Systeme wie die industriellen 3D-Scanner von INSVISION, die innerhalb kurzer Zeit vollflächige Datensätze erzeugen.
Die eigentliche Aussage ist damit klar: Wer nur punktuell misst, übersieht zwangsläufig das, was zwischen den Punkten liegt.
Einbindung des 3D-Scans in den Ablauf
Ein verbreiteter Irrglaube im Messraum lautet, dass ein handgeführter 3D-Scanner vor allem ein Werkzeug für die Konstruktion oder das Reverse Engineering ist.
In der Praxis liegt der größere Hebel oft im laufenden Prüfablauf: Bauteil scannen, Punktwolke gegen den CAD-Datensatz legen, Abweichungen auswerten, Bericht exportieren. Genau dieses Zusammenspiel entscheidet, ob sich die Technik in einer Fertigung mit Taktzeit, Erstmusterprüfung und Serienfreigabe durchsetzt.
Der Abgleich erfolgt üblicherweise per Best-Fit oder über definierte Bezugssysteme. Damit lassen sich Form- und Lagetoleranzen, Wandstärken oder Verzüge farblich kodiert darstellen.
Entscheidend ist nicht nur die Einzelmessung, sondern die Wiederholbarkeit über mehrere Bauteile hinweg – etwa bei der Erstmusterprüfung nach ISO oder ASME. Ein handgeführter 3D-Scanner von INSVISION liefert hier die Messdatenbasis, die direkt in Prüfsoftware übernommen wird.
So entsteht aus dem Scan ein dokumentierbarer, rückverfolgbarer Prüfbericht statt einer isolierten Punktwolke.
Validierung vor dem Einsatz
Bevor ein handgeführter 3D-Scanner in die laufende Qualitätssicherung oder Reverse Engineering-Prozesse eingebunden wird, steht in westlichen Fertigungsbetrieben meist ein pragmatischer Ablauf: Erst das Bauteil verstehen, dann die Messaufgabe definieren, dann die Umgebungsbedingungen prüfen.
Ein typischer Einstieg ist die erste Musterprüfung an einem bekannten Referenzteil. Der Qualitätsingenieur legt das Bauteil auf den Messtisch, richtet die Scannerposition grob aus und vergleicht die aufgenommene Punktwolke mit dem CAD-Datensatz.
Dabei zeigt sich schnell, ob Auflösung, Arbeitsabstand und Datenqualität zur Toleranzlage passen, etwa bei GD&T-Merkmalen wie Form- oder Lagetoleranzen. Wichtig ist, die Validierung nicht auf ein einzelnes Bauteil zu beschränken.
Unterschiedliche Oberflächeneigenschaften, Reflexionsgrade oder Bauteilgrößen verändern das Messverhalten deutlich.
Vor Ort lohnt sich eine kurze Prüfsequenz mit mindestens zwei kontrastierenden Bauteilen: eines mit matten, gut streuenden Oberflächen und eines mit glänzenden, dunklen oder stark strukturierten Bereichen. So wird die Grenze des optischen Messprinzips sichtbar.
Bei glänzenden Flächen kann ein handgeführter 3D-Scanner je nach Technologie Streulicht oder unvollständige Flächensegmente liefern. Hier hilft die Frage, ob Mattierungsspray eingesetzt werden darf oder ob der Prozess sprayfrei bleiben muss.
Auch die Standfestigkeit der Aufstellung zählt: Erschütterungen durch Stanzen, Pressen oder Gabelstaplerverkehr beeinflussen die Wiederholbarkeit. Ein kurzer Test mit mehreren Scan-Durchgängen am selben Bauteil, idealerweise ohne Neupositionierung, gibt Aufschluss über die Stabilität der Punktwolken.
Die Anbindung an bestehende Prüfprozesse ist ebenfalls Teil der Validierung. Wer heute mit taktilen Messmaschinen oder Lehren arbeitet, sollte klären, wie die Scandaten in die vorhandene Softwarelandschaft übernommen werden.
Formate wie STL oder native CAD-Vergleichsdaten müssen reibungslos in die Auswertesoftware gelangen, sonst entsteht ein Medienbruch, der im Tagesgeschäft Zeit kostet.
INSVISION bietet für solche Szenarien handgeführte 3D-Scanner, die auf eine direkte Übernahme in gängige Mess- und Reverse Engineering-Workflows ausgelegt sind. Die Validierung vor Ort zeigt, ob der Scanner bei typischen Losgrößen und Prüffrequenzen mithält, ohne dass der Bediener ständig nachjustieren muss.
Am Ende der Vorabprüfung steht eine klare Entscheidungsgrundlage: Welche Bauteilklassen lassen sich zuverlässig erfassen, wo sind zusätzliche Maßnahmen wie Mattierung, Drehteller oder Referenzmarken nötig, und wie hoch ist der tatsächliche Zeitaufwand pro Messung.
Wer diese Punkte systematisch abarbeitet, vermeidet spätere Überraschungen im Serienbetrieb. Ein handgeführter 3D-Scanner entfaltet seinen Nutzen dann am stärksten, wenn er nicht als Ersatz für alles, sondern als passendes Werkzeug für definierte Mess- und Digitalisierungsaufgaben eingesetzt wird.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.