

Endüstriyel kontrolde 3D lazer tarama nasıl değerlendirilir
3d lazer tarama: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Bir parçanın CAD modeliyle üretim hattından çıkan fiziksel karşılığı.
Üretim ortamı ve ölçüm ihtiyacı
Bir parçanın CAD modeliyle üretim hattından çıkan fiziksel karşılığı arasındaki fark, çoğu zaman kumpas ve mikrometrenin göremediği yerlerde birikir. Serbest formlu yüzeyler, iç kesitler, sac büküm geri esnemeleri veya kaynak sonrası çekme payları;
bunların her biri, geleneksel elle ölçümle ancak sınırlı sayıda noktadan kontrol edilebilir. Kalite ekibi haftalık üretim raporunda bir sapma trendi fark ettiğinde, iş genellikle kök nedeni aramaya döner.
Ama kök nedeni aramak için önce sapmanın nerede başladığını, hangi bölgede yoğunlaştığını ve parçanın tamamında nasıl dağıldığını görmek gerekir.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
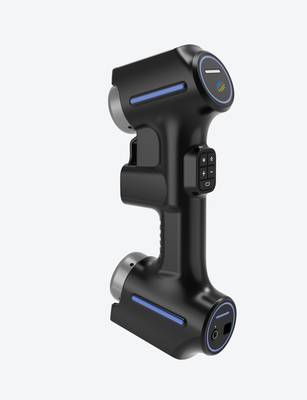
Pratik iş akışı
- Üretim ortamı ve ölçüm ihtiyacı — Bir parçanın CAD modeliyle üretim hattından çıkan fiziksel karşılığı arasındaki fark, çoğu zaman kumpas ve mikrometrenin göremedi…
- Geleneksel ölçümün sınırları — Bir parçayı ne kadar çok noktadan ölçerseniz onu o kadar iyi tanırsınız.
- 3D taramanın iş akışına yerleşmesi — Son yıllarda kalite kontrol departmanları, temaslı ölçümden optik doğrulamaya geçişi hızlandırdı.
- Uygulama öncesi doğrulama noktaları — Sahada ilk ölçüm başlamadan önce kendinize sormanız gereken soru basittir: Bu parça gerçekten taranabilir mi, yoksa sadece ölçüle…
İşte burada 3D lazer tarama devreye girer. Tek bir ölçüm noktası yerine, parçanın yüzeyinden milyonlarca nokta toplar. Bu sayede kalite mühendisi, sadece iki paralel yüzey arasındaki mesafeyi değil;
yüzeyin bütününü, geçiş bölgelerini, montaj referanslarına göre konum sapmasını ve GD&T tolerans bölgelerinin dışına taşan alanları aynı veri seti üzerinde değerlendirebilir.
Üretim ortamındaki kontrol baskısı arttıkça, karar vericilerin ihtiyacı da netleşir: daha fazla ölçüm değil, daha güvenilir, tekrarlanabilir ve parçanın tamamını temsil eden ölçüm verisi.
INSVISION ürünleri bu tür bir ihtiyaca yönelik konumlanır. Taşınabilir yapı, fikstürden bağımsız tarama imkânı ve sahada çalışabilme esnekliği; kalite kontrolün yalnızca laboratuvarda değil, hattın yanında, hatta tedarikçi sahasında yapılabilmesine olanak tanır.
Üretim mühendisi açısından bu, karar döngüsünün kısalması demektir. Çünkü bir sapma ancak görünür hale geldiğinde düzeltilebilir. Ve bir sapmayı en net gösteren şey, sınırlı sayıda elle alınmış ölçüm değil; parçanın bütününü kapsayan, yoğun ve tekrarlanabilir nokta bulutu verisidir.
Geleneksel ölçümün sınırları
Bir parçayı ne kadar çok noktadan ölçerseniz onu o kadar iyi tanırsınız. Bu doğru, ama işin püf noktası şu: Kumpas, mikrometre hatta CMM bile aslında sandığınız kadar “çok nokta” ölçmez. CMM operatörü program dahilinde belirli noktalara prob gönderir; aralarda kalan yüzey, ölçülmemiş bir varsayımdır.
Düzlem silindir gibi basit geometrilerde bu varsayım genellikle tutar. Fakat döküm yüzeyi, sac metaldeki yaylanma, enjeksiyon parçasındaki çöküntü veya işlenmiş bir yüzeydeki lokal dalgalanma söz konusu olduğunda, nokta bazlı ölçüm yanıltıcı olabilir. Parça tolerans içinde görünür, montajda sorun çıkarır.
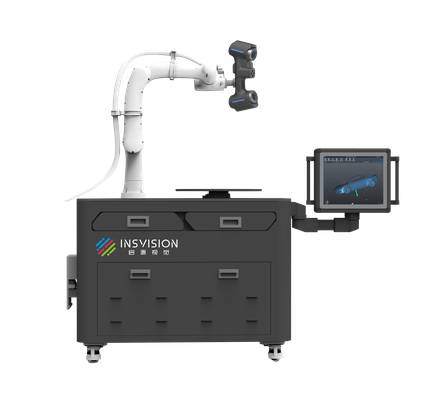
İkinci sınır ise veri sürekliliğidir. Geleneksel yöntemle ölçüm raporu aldığınızda elinizde bir dizi ayrık değer vardır. Bu değerlerin arasında ne olduğunu bilemezsiniz; yüzeyin bütünlüğünü, iki delik arasındaki malzeme akışını veya bir nervürün eğimini sorgulayamazsınız.
3D lazer tarama bu noktada devreye girer: parçanın tamamını, yüzey sürekliliğiyle birlikte sayısallaştırır. CMM’in 50 noktayla tarif ettiği yüzeyi, tarayıcı yüz binlerce noktayla temsil eder. Bu sadece çözünürlük farkı değildir; doğrulama mantığının değişmesidir.
Nokta kontrol etmek yerine, yüzeyin tamamını nominal CAD ile karşılaştırırsınız. Sapma haritası çıkar, lokal çökme, eğilme, çarpılma açıkça görünür.
Üçüncü sınır ise teslim ritmiyle ilgilidir. Batı üretim ortamında ilk parça doğrulaması, seri öncesi numune onayı veya MRO sürecindeki hasar tespiti hızlı dönmek zorundadır. CMM programı yazmak, fikstür hazırlamak, ölçüm stratejisi belirlemek saatler alır.
Karmaşık bir döküm parçasını CMM’de ilk kez ölçmek yarım gün sürebilir. INSVISION’ın endüstriyel 3D lazer tarama çözümleri burada farklı bir teslim ritmi sunar; fikstürsüz, esnek konumlandırmayla ve çok daha kısa hazırlık süresiyle veri toplar.
Sonuç, doğrulama döngüsünün kısalması ve kalite kararlarının veriye dayalı hızlanmasıdır.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Son yıllarda kalite kontrol departmanları, temaslı ölçümden optik doğrulamaya geçişi hızlandırdı. Bunun arkasında yatan neden basit: karmaşık serbest formlu yüzeyler, sac parçalar ve plastik enjeksiyon bileşenlerinde CMM ile tam alan verisi almak saatler sürüyor.
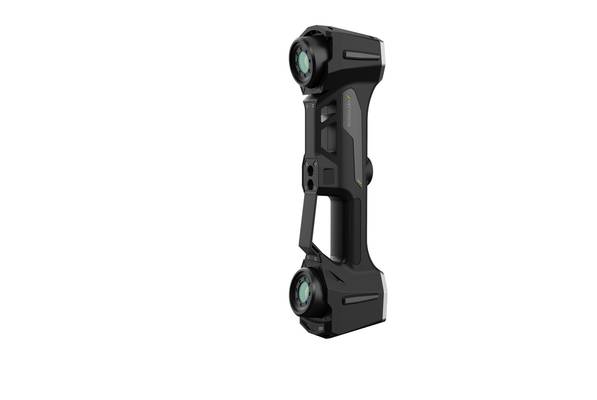
INSVISION 3D lazer tarama cihazları bu noktada, doğrudan hattın yanında parça yüzeyinden milyonlarca nokta toplayarak iş akışını değiştiriyor. Sahada kurulan bu sistemler, ilk parça onayından seri üretim içi örneklemeye kadar aynı veri omurgasını kullanıyor.
Kurulum genellikle üç adımda tamamlanıyor. İlk olarak referans CAD modeli yazılıma aktarılıyor ve kritik özellikler, GD&T çağrılarıyla birlikte tolerans haritasına işleniyor. Ardından tarama parametreleri parça boyutuna göre ayarlanıyor;
büyük gövde parçaları için işaretleyici destekli mod, küçük hassas bileşenler için döner tabla entegrasyonu devreye giriyor. Son adımda operatör taramayı çalıştırıp yazılımın otomatik hizalama ve sapma analizini başlatıyor.
Böylece kalite mühendisi, CMM programında saatlerce beklemeden renk kodlu sapma haritasını ekranında görüyor.
Karşılaştırma ve inceleme aşaması, geleneksel ölçüm raporlarından farklı bir değer sunuyor. Kesit analizleri, duvar kalınlığı kontrolleri ve yüzey profil sapmaları tek bir tarama verisinden çıkarılıyor.
Örneğin bir otomotiv tedarikçisi, enjeksiyon parçasındaki çekme kaynaklı deformasyonu ancak tam alan tarama sonrası fark edebildi; CMM yalnızca önceden tanımlı noktaları ölçtüğü için bu bölgesel çökme gözden kaçıyordu.
Raporlama tarafında ise sapma değerleri doğrudan ASME Y14.5 standartlarına uygun formatta dışa aktarılıyor, böylece müşteri onay süreçleri kısalmış oluyor.
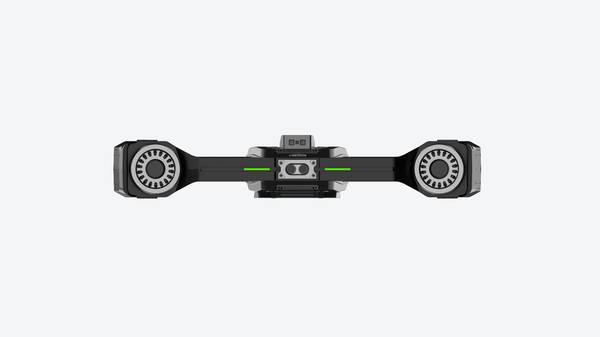
INSVISION için kritik fark, bu zincirin saha ortamında kopmadan ilerlemesi. Titreşimli üretim zeminlerinde bile tutarlı veri alabilen donanım yapısı, sürekli kalibrasyon ihtiyacını azaltıyor. Aynı tarama verisi hem kalite onayına hem tersine mühendislik çalışmasına temel oluşturuyor;
bu da özellikle yedek parça üretimi yapan atölyelerde çift ekipman yatırımını gereksiz kılıyor.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Sahada ilk ölçüm başlamadan önce kendinize sormanız gereken soru basittir: Bu parça gerçekten taranabilir mi, yoksa sadece ölçülebilir mi? 3D lazer tarama her geometriye aynı verimle cevap vermez.
Parlak işlenmiş yüzeyler, derin cep detayları, ince kenar geçişleri veya titreşimli ortamlar sonuç kalitesini doğrudan etkiler. INSVISION sistemleriyle yapılan saha uygulamalarında, tarama öncesi doğrulama adımları çoğu zaman ölçüm süresinin kendisinden daha belirleyici olur.
Amaç, ilk seferde kullanılabilir nokta bulutu ve mesh verisi çıkarmaktır.
Uygun senaryo genellikle üç kritere oturur. Birincisi, parçanın taşınabilir veya erişilebilir olması gerekir; fikstürden sökülemeyen büyük gövde parçaları için ekipmanın sahaya getirilmesi, parçanın laboratuvara taşınmasından daha pratiktir.
İkincisi, yüzeyin mat, açık renkli veya hafif pürüzlü olması tarama verimini artırır; yüksek yansımalı yüzeylerde matlaştırıcı sprey gibi geçici ön hazırlık gerekebilir. Üçüncüsü, ölçüm hedefi net tanımlanmalıdır;
tam yüzey modeli mi, kritik delik eksenleri mi, yoksa yalnızca aşınma bölgesi mi istendiği, çözünürlük ve tarama stratejisini değiştirir.
Ekiplerin sahada doğrulaması gereken noktalar şunlardır: referans işaretleyicilerin yerleşimi, parça üzerindeki tekrarlı geometrilerin karışmaması için yeterli dağılımın sağlanması, ortam ışığındaki ani değişimlerin kontrolü ve tarama sırasında parçanın sabit kalması.
Ayrıca, ilk birkaç tarama geçişinden sonra ham verinin anlık gözden geçirilmesi önerilir; eksik bölge veya gürültü fark edilirse, sonraki geçişlerde açı ve mesafe ayarlanır.
Bu doğrulama alışkanlığı, özellikle otomotiv sac parçaları, döküm gövdeler ve kaynaklı konstrüksiyonlarda tekrar işçiliğini belirgin şekilde azaltır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.