

3 boyutlu tarama cihazı: üretim ekipleri için pratik kriterler
3 boyutlu tarama cihazı: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Modern bir üretim hattında ölçüm, artık yalnızca kalite.
Üretim ortamı ve ölçüm ihtiyacı
Modern bir üretim hattında ölçüm, artık yalnızca kalite laboratuvarına bırakılabilecek bir yan süreç değil. İlk parça doğrulaması, devreye alma, periyodik proses kontrolü ve son muayene arasında geçen süre, doğrudan teslimat takvimine işliyor.
Manuel mastarlarla veya geleneksel koordinat ölçüm cihazlarıyla yapılan kontroller; kalifiye operatör bekleme süresi, fikstürleme hataları ve darboğaz oluşturma riski taşıyor. Üstelik karmaşık serbest yüzeyli parçalarda, birkaç noktadan alınan ölçüm sonucu gerçek geometrik sapmayı tam yansıtmayabiliyor.
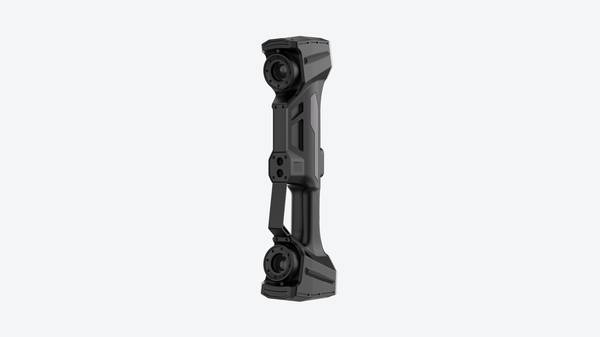
Seçim boyutları ve saha kontrolleri
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Üretim ortamı ve ölçüm ihtiyacı | Modern bir üretim hattında ölçüm, artık yalnızca kalite laboratuvarına bırakılabilecek bir yan süreç değil. | İlk parça doğrulaması, devreye alma, periyodik proses kontrolü ve son muayene arasında geçen süre, doğrudan teslimat takvimine işliyor. |
| Geleneksel ölçümün sınırları | Son yıllarda talaşlı imalat ve sac metal tedarik zincirinde tolerans beklentileri belirgin biçimde sıkılaştı. | Özellikle otomotiv OEM projelerinde ve havacılık bakım-onarım süreçlerinde, klasik elle ölçüm aletleriyle doğrulanamayan serbest formlu yüzeyler… |
| 3D taramanın iş akışına yerleşmesi | Sahadaki asıl kazanç, tarama cihazının tek başına hızından değil; | tarama, karşılaştırma, inceleme ve raporlamanın kesintisiz bir döngüye dönüşmesinden gelir. |
| Uygulama öncesi doğrulama noktaları | Sanılanın aksine, 3 boyutlu tarama cihazı sahaya indiği anda ölçüm süresi kendiliğinden kısalmaz. | Asıl kazanç, cihazdan önce senaryonun doğru tanımlanmasından gelir. |
Bu noktada 3 boyutlu tarama cihazı, yalnızca hız değil; ölçüm verisinin kapsamı ve tekrarlanabilirliği açısından da fark yaratıyor. Yüzey verisinin yoğun nokta bulutuyla toplanması, GD&T çağrılarındaki form ve konum toleranslarının daha bütüncül değerlendirilmesine imkan tanıyor.
INSVISION endüstriyel 3D tarama sistemleri bu ihtiyacı, üretim ortamındaki titreşim, toz ve sıcaklık dalgalanmaları gibi gerçek saha koşullarını göz önünde bulundurarak karşılıyor. Sahada kullanılabilirlik, laboratuvara parça taşımaktan kaynaklanan bekleme ve lojistik kaybını azaltırken;
ölçüm verisinin dijital olarak arşivlenmesi, sonraki partilerde karşılaştırma ve süreç iyileştirme için referans oluşturuyor.
Ölçüm ihtiyacını yalnızca “kabul/red kararı” olarak değil, üretim akışının bir parçası olarak ele almak gerekiyor. Doğru konumlandırılmış bir tarama adımı; hurda maliyetini, yeniden işleme süresini ve müşteriye hatalı sevkiyat riskini azaltan bir kontrol noktasına dönüşüyor.
Özellikle düşük toleranslı otomotiv, havacılık bakım-onarım ve medikal bileşen üretiminde, ölçüm verisinin güvenilirliği doğrudan kalite kayıtlarının izlenebilirliğine hizmet ediyor.
Geleneksel ölçümün sınırları
Son yıllarda talaşlı imalat ve sac metal tedarik zincirinde tolerans beklentileri belirgin biçimde sıkılaştı. Özellikle otomotiv OEM projelerinde ve havacılık bakım-onarım süreçlerinde, klasik elle ölçüm aletleriyle doğrulanamayan serbest formlu yüzeyler artık sıradan iş kalemleri haline geldi.
Koordinat ölçüm makineleri doğru sonuç veriyor; ancak numune hazırlama, fikstürleme ve operatör bekleme süreleri, ölçüm odasını darboğaza çeviriyor. Karmaşık geometride bir parçanın tam yüzey verisini nokta bazlı yöntemlerle elde etmek pratikte mümkün olmuyor. Veri sürekliliği eksik kalıyor;
kritik bölgeler arasında kalan geçiş yüzeyleri kontrol dışı kalıyor. Teslim ritmi açısından asıl maliyet, ilk parça onayının gecikmesiyle ortaya çıkıyor. Kalıp revizyonu, kaynak fikstürü düzeltmesi veya montaj sapması tespiti haftalara yayıldığında seri üretim başlangıcı öteleniyor.
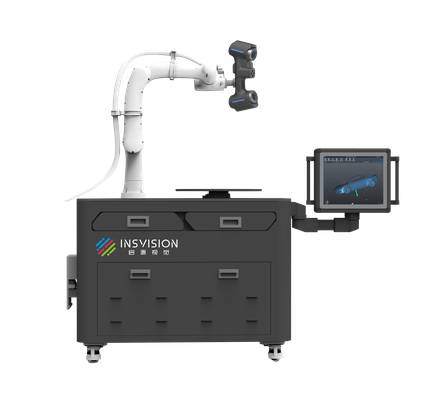
INSVISION 3 boyutlu tarama cihazı bu noktada ölçümü doğrudan atölye ortamına taşıyarak veri toplama süresini kısaltır; ancak asıl kazanım, karar verilebilir yoğunlukta nokta bulutu elde edilmesidir. Geleneksel yöntemlerin sınırı, yalnızca hassasiyet değil; ölçüm verisinin üretim temposuna yetişememesidir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
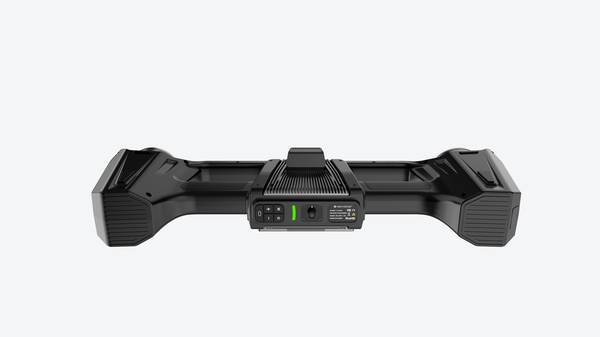
Sahadaki asıl kazanç, tarama cihazının tek başına hızından değil; tarama, karşılaştırma, inceleme ve raporlamanın kesintisiz bir döngüye dönüşmesinden gelir. Bir INSVISION endüstriyel 3 boyutlu tarama cihazı sahada ölçümü tamamladığında iş daha yeni başlıyor demektir.
Nokta bulutu referans CAD modeliyle eşleştirilir, sapmalar renk kodlu haritada görünür, kritik bölgeler GD&T çağrılarına göre işaretlenir ve sonuçlar doğrudan kalite kaydına aktarılır. Bu zincirin her halkası bir sonrakini besler.
Karşılaştırma aşamasında operatör, nominal geometriden sapan bölgeleri görsel olarak ayırt eder. Yüzeydeki çökme, çarpılma veya montaj yüzeyi kayması gibi sorunlar sayısal değerlerle birlikte ortaya çıkar. İnceleme tarafında ise bu sapmaların tolerans dışı olup olmadığı değerlendirilir;
tolerans dışı alanlar rapor içinde otomatik olarak vurgulanır. Böylece kalite mühendisi tek tek ölçüm noktası aramak yerine istisnalara odaklanır.
Raporlama bu döngünün son adımı gibi görünür ama aslında geri beslemenin başlangıcıdır. Aynı rapor hem kalite kaydı olarak saklanır hem üretim ekibine düzeltme girdisi olarak döner hem de müşteri onayı için paketlenir.
Tarama verisi bir kez üretildiğinde üç farklı amaç için yeniden kullanılır: anlık değerlendirme, süreç iyileştirme, tedarikçi veya müşteri iletişimi. Bu çoklu kullanım, ölçüm başına düşen gerçek maliyeti düşürür çünkü aynı iş için ikinci bir ölçüm turu gerekmez.
Sahada bağlanan bu iş akışının iş gücü tarafında da karşılığı vardır. Deneyimli bir operatörün sezgisel yorumuna olan bağımlılık azalır; karar, taranmış veri üzerinden tartışılabilir hale gelir. Vardiya değişiminde bile ölçüm mantığı aynı kalır çünkü süreç cihazın ve yazılımın yönlendirdiği adımlarla ilerler.
INSVISION cihazlarının sahada sunduğu değer, sadece ölçüm almak değil; ölçümü karşılaştırmaya, karşılaştırmayı karara, kararı da kayıtlı bir aksiyona dönüştüren akışı kurmaktır.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Sanılanın aksine, 3 boyutlu tarama cihazı sahaya indiği anda ölçüm süresi kendiliğinden kısalmaz. Asıl kazanç, cihazdan önce senaryonun doğru tanımlanmasından gelir. Ekiplerin ilk gün harcadığı kurulum denemeleri çoğu zaman cihazın yeteneğinden değil, uygulama sınırlarının netleşmemesinden kaynaklanır.
Doğrulama iki katmanda ilerlemeli. Önce nesne tarafı: yüzey parlak mı, hareketli mi, titreşimli ortamda mı ölçülecek, tolerans ne kadar dar? Ardından veri tarafı: çıktı mesh mi, geometri karşılaştırması mı, yoksa tersine mühendislik için CAD yüzeyi mi gerekiyor? Bu iki katman netleşmeden yazılım iş akışı da netleşmez.
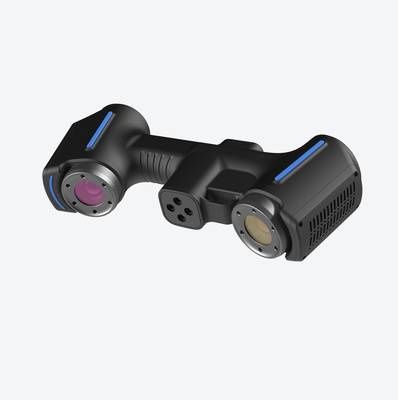
INSVISION endüstriyel 3D tarayıcılar farklı nesne büyüklüklerine ve yüzey koşullarına göre ayrışan uygulama senaryolarına hitap eder; bu nedenle sahada doğrulama yapılırken tek bir cihazın tüm görevleri kapsayacağı varsayılmamalıdır.
İlk parti ölçümlerinde referans bir parça üzerinden tekrarlanabilirlik, kadraj genişliği ve veri geçiş kalitesi birlikte izlenmeli. Asıl karşılaştırma, cihazlar arasında değil; mevcut manuel süreç ile tarama sonrası veri akışı arasında kurulmalıdır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.