

3D tarama cihazi: üretim ekipleri için pratik kriterler
3d tarama cihazi: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Üretim hattında kalite kontrolün gerçek maliyeti, genellikle ilk reddedilen.
Üretim ortamı ve ölçüm ihtiyacı
Üretim hattında kalite kontrolün gerçek maliyeti, genellikle ilk reddedilen parçada değil, hat duruşunda ve tekrarlanan ölçüm döngülerinde ortaya çıkar.
Batılı otomotiv OEM tedarikçilerinden havacılık MRO atölyelerine kadar ortak sorun aynıdır: geleneksel mastarlar, komparatörler ve CMM tabanlı nokta ölçümleri, karmaşık serbest formlu yüzeylerde sınırlı veri üretir. Bir kalite yöneticisi için asıl mesele, GD&T çağrılarının gerçek sapma dağılımını görmektir;
tek bir kesit profili değil.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
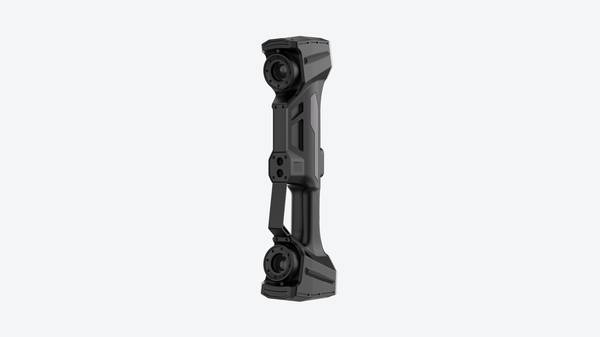
Bu noktada INSVISION 3D tarama cihazi, tam alan verisi toplayarak ilk parça muayenesinde ve süreç yeterlilik çalışmalarında tekrar edilebilir bir referans oluşturur.
Sınır koşullarını doğrulamak, örneğin bir döküm parçasının çekme payını veya sac metaldeki geri esnemeyi sayısallaştırmak, ancak yoğun nokta bulutu verisiyle mümkündür. Karar verilebilir çıktı, tek bir geçti/kaldı sonucu değil; sapma haritası, yüzey profili ve süreç trendidir.
Geleneksel ölçümün sınırları
Bir kalite mühendisi için en tanıdık senaryo şudur: Parça masaya bağlanır, koordinat ölçüm cihazı probu belirli noktalara dokunur ve rapor, GD&T çağrılarının yalnızca bir kısmını doğrular. Karmaşık geometri söz konusu olduğunda bu nokta bazlı yaklaşım hızla yetersizleşir.
Serbest biçimli yüzeyler, iç kanallar veya ince duvar geçişleri, probun fiziksel olarak erişemediği bölgelerde veri boşlukları yaratır. Ölçüm sayısı arttıkça çevrim süresi uzar; mühendis, kritik bir profilin tamamını değil, yalnızca seçilmiş kesitlerini görebilir.
Veri sürekliliği açısından bakıldığında, geleneksel yöntemler ayrık nokta bulutları üretir. İki ölçüm noktası arasındaki yüzey davranışı hakkında varsayım yapmak zorunda kalırsınız. Bu, özellikle ilk parça muayenesi ve kalıp düzeltme döngülerinde belirsizliği artırır. Teslim ritmi de ayrı bir darboğazdır.
Karmaşık bir döküm veya kaynaklı montaj için tam ölçüm programı hazırlamak, çalıştırmak ve raporlamak saatler alabilir. Üretim hattı beklerken kalite laboratuvarı darboğaz haline gelir.
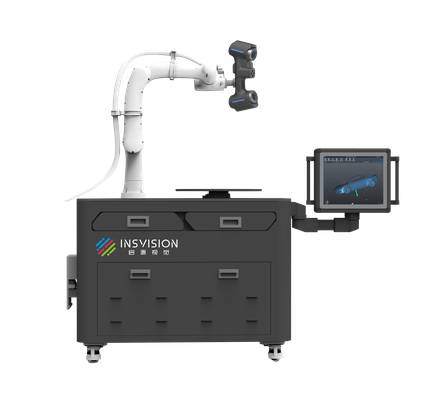
INSVISION 3D tarama cihazı bu pratik sınırları farklı bir veri modeliyle karşılar: nokta örneklemesi yerine tam yüzey verisi. Mühendis, ölçüm stratejisini önceden programlamak zorunda kalmadan parçayı tarar ve değerlendirmeyi yazılım üzerinde sonradan yapar.
Bu yaklaşım, karmaşık geometride veri boşluğu riskini azaltırken, ilk parça doğrulama sürecini saatlerden dakikalara çekebilir. Sınır koşullarını bilen kalite ekipleri için asıl kazanç, tekrarlanabilir ve denetlenebilir tam alan verisidir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Kalite yönetimi açısından son yıllardaki en belirgin değişim, ölçüm verisinin artık yalnızca laboratuvarda değil, doğrudan üretim hattının kenarında üretiliyor olması.
Batılı otomotiv yan sanayinde ve havacılık MRO süreçlerinde, ilk parça doğrulaması için CMM kuyruğunda beklemek yerine, parça henüz fikstürdeyken tarama yapılıp sapma haritasının çıkarılması giderek standartlaşıyor. Bu kayma, yalnızca hızla ilgili değil; kararın kalitesiyle ilgili.
Tarama, karşılaştırma, inceleme ve raporlama adımları sahada birbirine bağlandığında, kalite mühendisi için asıl değerli olan şey ortaya çıkıyor: ölçüm belirsizliğini sürecin erken aşamasında görebilmek.
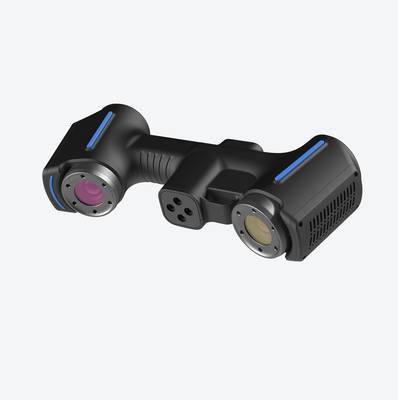
INSVISION 3D tarama cihazı bu akışta, sınır koşullarının net tanımlanmasını zorunlu kılan bir araç olarak konumlanıyor. Sahada yansıma, titreşim veya sıcaklık dalgalanması gibi etkenler, tarama stratejisini doğrudan etkiler.
Bu nedenle, doğrulama öncesi referans parça üzerinde tekrarlanabilirlik kontrolü yapmak ve GD&T çağrılarına göre kritik yüzeyleri önceliklendirmek, raporun denetlenebilirliğini artırır. Karşılaştırma yazılımındaki renk haritası tek başına yeterli değildir;
kabul kriterleri, nominal modelden sapma toleransıyla birlikte yazılı onaya bağlanmalıdır. Sahada üretilen her rapor, ancak bu sınır koşulları belgelendiğinde denetim değeri taşır.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
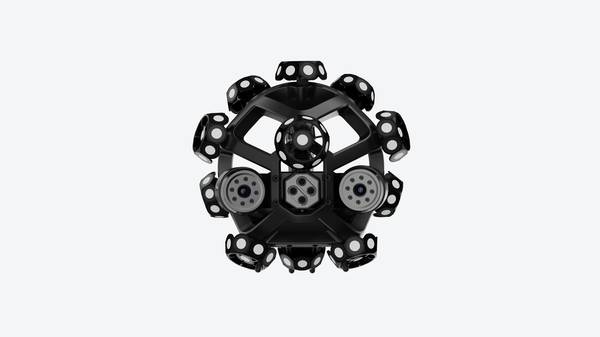
Sahada doğrulama yapılmadan önce netleştirilmesi gereken ilk konu, ölçüm görevinin gerçekte neyi hedeflediğidir. Yüzey sapması mı, geometrik tolerans mı, yoksa tersine mühendislik için referans veri mi gerekiyor? Bu sorunun cevabı, INSVISION 3D tarama cihazının hangi çıktıyı üretmesi gerektiğini doğrudan belirler.
Kalite ekipleri genellikle “tarama yapalım, sonra bakarız” yaklaşımıyla sahaya iner; ancak doğrulanabilir çıktılar ancak görev tanımı önceden yapıldığında anlam kazanır.
İkinci kritik nokta, parça yüzeyinin taranabilirlik koşullarıdır. Parlak, siyah veya yarı saydam yüzeylerde, matlaştırıcı sprey gibi yüzey hazırlığı gerekebilir. Ekip, referans parçasını taramadan önce bu hazırlığın ölçüm belirsizliğine etkisini değerlendirmelidir.
Ayrıca ortam titreşimi, sıcaklık dalgalanması ve parça sabitleme yöntemi, tekrarlanabilirliği etkileyen saha koşullarıdır. Doğrulama planında bu değişkenler için kabul sınırları yazılı olarak belirlenmelidir.
Son olarak, ilk tarama sonucu bir altın referans olarak saklanmalı ve sonraki ölçümler bu referansa göre sapma analiziyle karşılaştırılmalıdır. Bu yaklaşım, INSVISION 3D tarama cihazının sağladığı nokta bulutu verisinin yalnızca “görsel olarak iyi” değil, istatistiksel olarak da savunulabilir olmasını sağlar.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.