

3D casting scaning wand: üretim ekipleri için pratik kriterler
3d casting scaning wand: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Bir kalite mühendisi için üretim sahasındaki en temel gerilim şudur.
Üretim ortamı ve ölçüm ihtiyacı
Bir kalite mühendisi için üretim sahasındaki en temel gerilim şudur: toleranslar her geçen proje ile sıkılaşırken, ölçüm süresine ayrılan pay neredeyse hiç artmaz. İlk parça doğrulaması, seri üretim arası numune kontrolü, kalıp revizyonu sonrası yeniden onay;
bunların her biri ayrı bir veri seti, ayrı bir raporlama formatı ve çoğu zaman ayrı bir ölçüm yöntemi gerektirir. Geleneksel yaklaşımla bu işler sıralı yürür. Parça CMM’e gider, operatör sırasını bekler, veri Excel’e aktarılır, rapor müşteri formatına çevrilir.
Bu zincirin her halkası zaman ve insan hatası için bir fırsattır.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
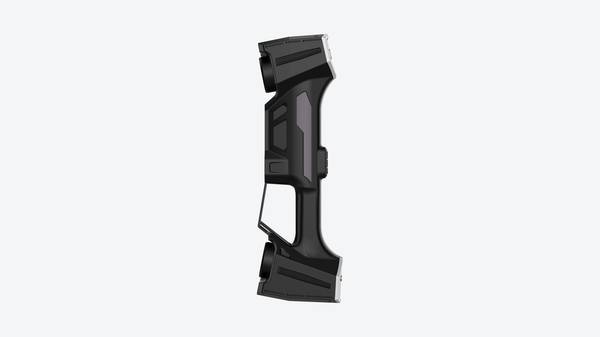
Senaryo özeti
Makaleyi pratik olarak şu senaryo üzerinden okuyabilirsiniz:
- Üretim ortamı ve ölçüm ihtiyacı: Bir kalite mühendisi için üretim sahasındaki en temel gerilim şudur: toleranslar her geçen proje ile sıkılaşırken…
- Geleneksel ölçümün sınırları: Çoğu atölyede hâlâ şöyle bir varsayım vardır: “Parça karmaşıklaştıkça ölçüm süresi doğrusal artar.” Oysa sahadaki…
- 3D taramanın iş akışına yerleşmesi: Kalite kontrol sahadayken en çok zaman kaybettiren şey, ölçüm sonucunun bir sonraki sürece aktarılmasındaki kopukl…
Batılı üretim ortamlarında, ister otomotiv OEM tedarikçisi ister havacılık MRO atölyesi olsun, kalite birimleri artık yalnızca “uygun/uygun değil” kararı vermekle yetinemiyor.
Müşteri, PPAP dosyasında veya ilk parça onayında ölçümün hangi yöntemle, hangi datum referanslarıyla, hangi nokta yoğunluğuyla yapıldığını görmek istiyor. Üçüncü taraf denetimlerde izlenebilir veri sunamayan bir ölçüm süreci, parça geometrisi doğru olsa bile sorgulanıyor.
Bu nedenle ölçüm artık yalnızca kalite kapısında yapılan bir kontrol değil, üretim kararlarını besleyen bir veri akışı olarak ele alınmalı.
INSVISION endüstriyel 3D tarama çözümleri bu noktada devreye girer. 3D casting scanning wand tipi taşınabilir tarama araçları, ölçümü laboratuvardan hatta taşır; kalite mühendisi numuneyi makineye götürmek yerine tarayıcıyı numuneye götürür. Bu basit yer değişikliğinin operasyonel etkisi büyüktür.
Bekleme süreleri kısalır, ölçüm kararı parça üretimden çıktıktan dakikalar sonra verilebilir. Daha da önemlisi, tarama verisi yalnızca birkaç kritik noktayı değil, yüzeyin tamamını kapsadığı için, kaçan bir çekme izi veya lokal bir deformasyon sonraki operasyonda maliyetli bir duruşa dönüşmeden yakalanır.
Üretim bağlamında güvenilir ölçüm verisine duyulan ihtiyaç, yalnızca kalite kayıtlarını doldurmakla ilgili değildir. Aynı veri, takım aşınmasını tahmin etmek, kalıp revizyonunu yönlendirmek ve tedarikçi tartışmalarında nesnel bir zemin oluşturmak için kullanılır.
Bu yüzden ölçüm yöntemi seçimi, doğrudan üretim maliyetini ve teslimat güvenilirliğini etkileyen bir yönetim kararıdır.
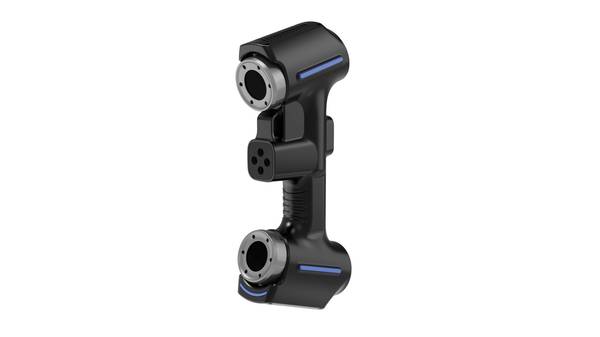
Geleneksel ölçümün sınırları
Çoğu atölyede hâlâ şöyle bir varsayım vardır: “Parça karmaşıklaştıkça ölçüm süresi doğrusal artar.” Oysa sahadaki gerçek çoğu zaman daha kötüdür; süre doğrusal değil, üstel biçimde uzar. Kumpas, mikrometre veya mastar bloklarıyla alınan nokta bazlı veriler, serbest formlu bir yüzeyin tamamını temsil etmez.
Kalite mühendisi bir yüzey profilini doğrulamak istediğinde, kritik bölgelerden tek tek kesit almak zorunda kalır. Bu da ölçüm planının kendisini bir darboğaza dönüştürür.
Veri sürekliliği meselesi de burada devreye girer. Temaslı yöntemlerle toplanan veri seyrektir; iki ölçüm noktası arasındaki geometri hakkında yalnızca varsayım yürütülür. Kavisli bir kanal, döküm çekme payı veya kaynak sonrası çarpılma söz konusu olduğunda bu boşluklar kabul edilemez hale gelir.
Üstelik her ölçüm operatörün el hassasiyetine bağlıdır; aynı parçayı farklı vardiyalarda ölçen iki kişi farklı sonuçlar raporlayabilir.
Teslim ritmi açısından bakıldığında, geleneksel ölçüm ilk parça doğrulama süresini uzatır. Kalıp atölyesi bir revizyonu doğrulamak için yarım gün beklerken, pres hattı durur. INSVISION’ın 3D casting scanning wand sınıfındaki çözümleri burada devreye girer;
temaslı yöntemlerin erişemediği iç boşluklar, derin cepler ve karmaşık döküm yüzeylerinden sürekli nokta bulutu alınarak ölçüm belirsizliği azaltılır. Böylece kalite ekibi, nokta sayısından değil, yüzeyin tamamını kapsayan doğrulanabilir veriden konuşmaya başlar.
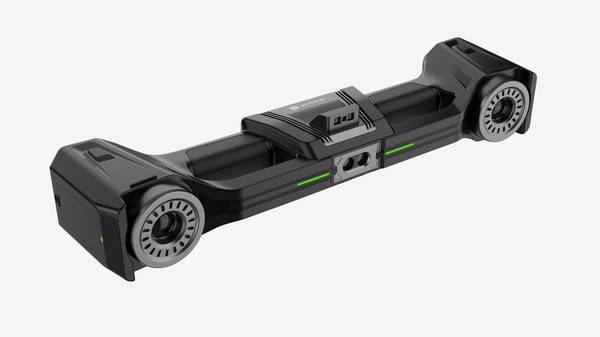
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Kalite kontrol sahadayken en çok zaman kaybettiren şey, ölçüm sonucunun bir sonraki sürece aktarılmasındaki kopukluktur. INSVISION 3D casting scanning wand bu noktada yalnızca bir veri toplama aracı değil;
tarama, karşılaştırma, inceleme ve raporlamayı aynı sahada birbirine bağlayan bir iş akışı bileşeni olarak çalışır. Operatör parçayı taradıktan sonra nokta bulutu doğrudan referans CAD modeliyle hizalanır.
Sapma analizi, GD&T çağrılarına göre değil, parçanın fonksiyonel yüzeylerindeki tolerans dışı bölgeleri öne çıkaracak şekilde yapılır. Kalite mühendisi sahada ilk parça doğrulamasını tamamlayıp, inceleme notlarını ve kesit görüntülerini aynı oturumda rapora bağlayabilir.
Böylece ikinci bir yazılıma aktarma, yeniden hizalama veya ofise dönüp veri işleme adımı ortadan kalkar. Özellikle döküm parçalarında çekme boşlukları, çarpılma ve maça kayması gibi hatalar, tarama anında karşılaştırma haritası üzerinde görünür hale gelir.
Rapor, ham ölçüm verisi yerine karar verilebilir bir çıktı olarak sahada üretilir.
Uygulama öncesi doğrulama noktaları
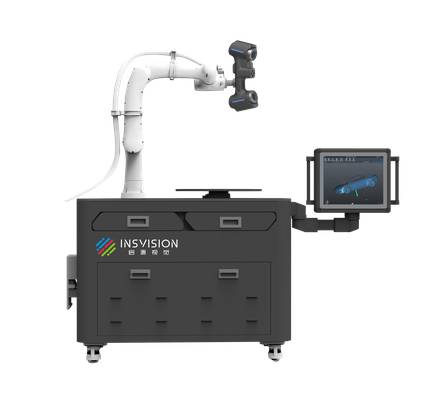
Uygulama öncesi doğrulama noktaları
Sahaya inmeden önce netleştirilmesi gereken ilk konu, 3D casting scanning wand ile toplanacak verinin hangi kalite kaydına gireceğidir. Yüzey taraması mı, geometri kontrolü mü, yoksa döküm sonrası işleme payı doğrulaması mı yapılacak? Bu tanım yapılmadan ekipman doğru kullanılamaz.
İkinci doğrulama noktası parça sınır koşullarıdır. Döküm parçalarında çapak, maça kumu, sıcaklık farkı ve yüzey pürüzlülüğü tarama kalitesini doğrudan etkiler. Özellikle ince duvar kalınlığına sahip bölgelerde, tarama çözünürlüğünün tolerans aralığını yakalayıp yakalamadığı saha testiyle görülmelidir.
Üçüncü olarak referans datumu doğrulaması yapılmalıdır. Parça üzerinde işleme sonrası kullanılacak datum yüzeyleri ile döküm halindeki datum yüzeyleri aynı değilse, INSVISION ekipmanından alınan nokta bulutu yanlış hizalanır.
Kalite ekibi, ilk numune taramasını GD&T çağrılarıyla birlikte gözden geçirip çıktıyı onaylamadan seri kullanıma geçmemelidir. Son olarak çevresel titreşim ve aydınlatma koşulları kayıt altına alınmalı; aynı parça iki farklı vardiyada taranarak tekrarlanabilirlik sınırı doğrulanmalıdır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.