

Scanner 3D de luz estruturada para inspeção dimensional industrial confiável
Entenda como o scanner 3D de luz estruturada captura superfícies complexas, gera mapas de desvios e acelera o controle dimensional na fábrica.
Contexto da fábrica e necessidade de medição
Na linha de produção, a pressão por inspeção não vem apenas do volume. Vem da combinação entre prazos curtos, tolerâncias apertadas e a necessidade de evitar retrabalho em lotes já liberados.
Em fábricas que trabalham com estamparia, fundição, usinagem ou montagem de componentes, a medição ainda depende muito de gabaritos, relógios comparadores e máquinas de medir por coordenadas. São ferramentas úteis, mas limitadas quando a peça tem geometria complexa, superfície livre ou região interna de difícil acesso.

Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Resumo do cenário
Uma forma prática de ler o artigo é partir deste cenário:
- Contexto da fábrica e necessidade de medição: Na linha de produção, a pressão por inspeção não vem apenas do volume.
- Onde a medição tradicional chega ao limite: A conclusão é direta: quem lida com superfícies orgânicas, raios variáveis, rebaixos profundos e regiões de difíci…
- Como o escaneamento 3D entra no fluxo: A digitalização 3D deixou de ser uma etapa isolada dentro da engenharia.
O problema se agrava quando o controle dimensional precisa acompanhar o ritmo da célula de produção. Um desvio de forma não detectado no início do turno pode se propagar por dezenas de peças antes de ser identificado.
Nesse cenário, o scanner 3D de luz estruturada entra como alternativa para capturar a superfície completa da peça em poucos segundos, gerando nuvens de pontos densas que permitem comparar o resultado real com o modelo CAD ou com uma peça de referência.
A INSVISION posiciona esse tipo de equipamento justamente para ambientes onde a medição precisa ser rápida, repetível e independente da habilidade manual do inspetor. A luz estruturada projeta padrões sobre a superfície, as câmeras capturam a deformação desses padrões e o software reconstrói a geometria tridimensional.
O dado resultante não é uma simples cota isolada, mas um mapa completo de desvios. Isso muda a conversa na fábrica: em vez de discutir se uma medida passou ou não, a equipe passa a enxergar onde e como a peça está fora do especificado.
Para o comprador industrial ocidental, o ponto central é a confiabilidade do dado. Em um fluxo de inspeção de primeiro artigo, por exemplo, o scanner alimenta relatórios de desvio geométrico que podem ser revisados por engenharia e qualidade antes da liberação do lote.
Não se trata de substituir toda a metrologia tradicional, mas de reduzir a dependência de medições pontuais quando a forma da peça é o que realmente importa.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A conclusão é direta: quem lida com superfícies orgânicas, raios variáveis, rebaixos profundos e regiões de difícil acesso sabe que paquímetro, relógio comparador e até mesmo uma CMM por contato entregam apenas parte da história.
O scanner 3D de luz estruturada entra exatamente onde esses instrumentos param de fornecer dados confiáveis — e o problema não é falta de habilidade do operador, é limitação física do método.
O primeiro limite aparece em geometrias complexas. Uma lâmina de turbina, um molde de injeção com nervuras profundas ou um suporte automotivo com paredes finas e ângulos compostos não podem ser descritos por uma grade esparsa de pontos.
A medição por contato exige que a ponta do apalpador toque cada superfície de interesse. Em um canal interno estreito ou em um raio de concordância pequeno, isso simplesmente não acontece. O resultado é um mapa de inspeção incompleto, com zonas críticas sem dado nenhum.
O scanner 3D de luz estruturada inverte essa lógica: em vez de capturar pontos isolados, ele projeta um padrão sobre a peça e lê a deformação desse padrão em milhares de pontos simultâneos. A densidade de nuvem permite reconstruir a forma real, não uma aproximação baseada em meia dúzia de seções.
O segundo limite está na continuidade de dados. Em uma CMM tradicional, cada elemento geométrico é medido separadamente. Furo, face, raio, chanfro. Depois, alguém monta um relatório que tenta juntar esses elementos em um todo coerente. Isso funciona para peças prismáticas simples.
Para uma carcaça fundida, uma peça estampada com springback ou um componente restaurado por MRO, a descontinuidade entre pontos medidos esconde desvios de forma que só aparecem na montagem final. O scanner 3D de luz estruturada gera uma malha contínua da superfície.
A comparação contra o CAD nominal passa a ser feita sobre a peça inteira, não sobre um punhado de cotas. O mapa de cores resultante mostra exatamente onde o material está sobrando ou faltando — inclusive em regiões que nunca seriam tocadas por um apalpador.
O terceiro limite, e talvez o mais sensível para engenharia e compras, é o prazo de entrega. Um relatório dimensional completo por contato pode levar horas, às vezes dias, dependendo da complexidade e da quantidade de setups. Cada reposicionamento da peça introduz erro e consome tempo.
O scanner 3D de luz estruturada reduz drasticamente o número de setups porque captura grandes áreas em uma única tomada. A preparação continua existindo — aplicação de revelador em superfícies brilhantes, fixação adequada, calibração do equipamento — mas o gargalo deixa de ser a coleta de pontos.
O tempo passa a ser dominado pelo processamento da nuvem e pela análise dimensional, etapas que rodam em paralelo com outras atividades da qualidade.
Para a INSVISION, esse cenário define o tipo de solução que faz sentido propor. Não se trata de substituir toda CMM da fábrica. Trata-se de reconhecer que há classes de peças e etapas de processo em que a medição por contato entrega dado insuficiente ou tarde demais.
O scanner 3D de luz estruturada cobre essas lacunas com densidade de dados, continuidade de superfície e velocidade de aquisição.
A decisão de engenharia, então, deixa de ser sobre qual equipamento é “melhor” em abstrato e passa a ser sobre qual método responde à pergunta certa para cada tipo de geometria e cada fase do fluxo de qualidade.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
A digitalização 3D deixou de ser uma etapa isolada dentro da engenharia. Em plantas que trabalham com tolerâncias apertadas, lotes repetitivos e peças de geometria complexa, o scanner 3D de luz estruturada passou a fazer parte do mesmo circuito de trabalho que já envolve medição, comparação com nominal, revisão de não conformidades e emissão de relatório. A mudança mais visível não está na captura em si, mas no que acontece depois dela: o dado digital passa a circular entre qualidade, engenharia e produção sem depender de interpretações manuais.

O fluxo típico começa na bancada ou na célula de inspeção, com a peça posicionada e o equipamento configurado para o campo de medição necessário. A captura gera uma malha tridimensional que é imediatamente alinhada ao modelo CAD de referência.
A partir daí, o software de comparação aponta desvios geométricos em mapa de cores, seccionamentos e pontos específicos de controle. O inspetor não precisa mais inferir tendências a partir de medidas pontuais; ele vê a distribuição do erro ao longo de toda a superfície.
O ponto de virada operacional está na revisão de exceções. Quando um desvio aparece, o time de qualidade consegue recortar a região afetada, revisar a nuvem de pontos original e avaliar se a causa está em empenamento, desgaste de ferramenta, fixação inadequada ou variação de processo.
Essa análise não depende de uma nova ida à máquina de medir por coordenadas. O mesmo arquivo digital serve para a discussão técnica e para o registro formal.
A emissão de relatório fecha o ciclo. O documento gerado a partir da malha comparada já traz as imagens, os valores de desvio e os pontos de referência usados na análise.
Em setores como automotivo e aeroespacial, isso reduz a distância entre a detecção do problema e a decisão de engenharia, porque o relatório não é apenas um anexo de inspeção, mas um artefato técnico que pode ser revisado por diferentes áreas sem perda de contexto.
A INSVISION atua justamente nesse encadeamento. Seus equipamentos de digitalização 3D são usados para gerar a malha de referência que alimenta a comparação dimensional e, em aplicações de maior volume ou peças de grandes dimensões, permitem que a captura seja integrada ao ritmo da produção sem interromper o fluxo de análise. O valor não está somente na precisão da nuvem de pontos, mas na continuidade do dado entre o chão de fábrica e a mesa de revisão técnica.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Antes de liberar um scanner 3D de luz estruturada para uso contínuo no chão de fábrica, vale a pena percorrer alguns pontos de validação com a equipe de qualidade e os operadores.
A intenção não é criar burocracia, mas reduzir a chance de retrabalho por dado mal coletado ou por expectativa desalinhada entre engenharia e produção.
O primeiro ponto é definir o tipo de superfície predominante nas peças que serão medidas. Superfícies escuras, brilhantes ou translúcidas costumam exigir preparo com pó revelador ou ajuste de exposição.
Se a rotina envolve muitos componentes nessas condições, o ideal é validar o fluxo de preparação antes de fixar o procedimento padrão.
Outro aspecto prático é a estabilidade do ambiente. Vibração de prensas próximas, variação de temperatura e deslocamento do tripé durante o turno afetam diretamente a repetibilidade. Em campo, compensa observar o local de medição em horários diferentes e registrar o comportamento antes de aprovar a célula de inspeção.
Também é necessário validar o alinhamento entre o que o software entrega e o que o desenho exige. Em inspeção dimensional, o time precisa confirmar como os relatórios apresentam tolerâncias geométricas, perfis de superfície e desvios localizados.
Se o desenho trabalha com GD&T, a leitura dos callouts deve estar coerente com a análise gerada pelo scanner 3D de luz estruturada.
A INSVISION recomenda que a validação inclua uma peça de referência com características conhecidas, medida por outro método confiável. Esse exercício ajuda a equipe a entender o comportamento do equipamento em relação ao padrão interno e a definir critérios de aceite realistas para o processo.
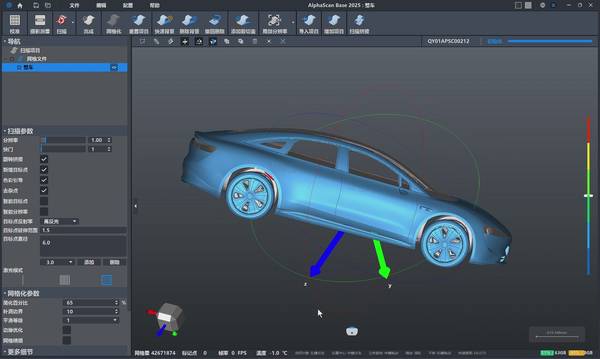
Por fim, vale checar a qualificação dos operadores. O scanner 3D de luz estruturada entrega bons resultados quando o posicionamento, a distância de trabalho e a sobreposição entre varreduras são respeitados.
Um treinamento curto, com foco em erros comuns de campo, costuma evitar a maior parte das não conformidades que aparecem nas primeiras semanas de uso.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.