

Precisão do scanner 3D: validação confiável no chão de fábrica
Entenda como garantir a precisão do scanner 3D em medições industriais com ambiente controlado, peça-padrão, alinhamento conferido e critérios de aprovação.
Contexto da fábrica e necessidade de medição
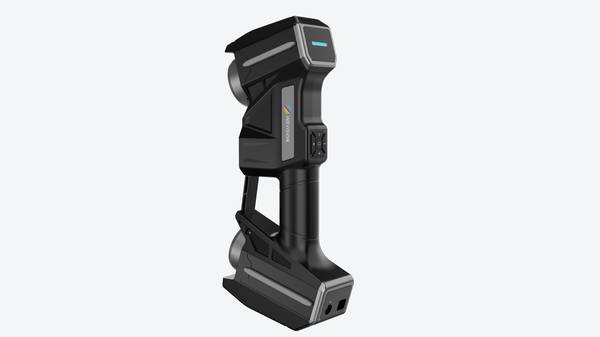
Contexto da fábrica e necessidade de medição
Em uma planta automotiva ou aeroespacial típica, o ritmo de liberação de componentes não espera o laboratório de metrologia.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
A célula de usinagem termina um lote, o operador leva a peça até a mesa de medição e, ali, começa a pressão real: o ferramental já está parado, o próximo setup depende do resultado dimensional e a engenharia de qualidade precisa responder se aquele primeiro artigo pode ser aprovado.
Nesse ambiente, a inspeção por apalpador ou braço articulado resolve tolerâncias geométricas clássicas, mas tropeça quando a superfície tem forma livre, quando o perfil completo precisa ser documentado ou quando o desvio de forma não aparece em um simples relatório de pontos.
Resumo do cenário
Uma forma prática de ler o artigo é partir deste cenário:
- Contexto da fábrica e necessidade de medição: Em uma planta automotiva ou aeroespacial típica, o ritmo de liberação de componentes não espera o laboratório de m…
- Onde a medição tradicional chega ao limite: A digitalização de geometrias complexas expõe rapidamente os limites dos instrumentos convencionais.
- Como o escaneamento 3D entra no fluxo: Muita gente ainda imagina o scanner 3D como uma ferramenta isolada — um equipamento que gera uma nuvem de pontos b…
A necessidade de dados confiáveis aparece exatamente aí. Não basta coletar mais pontos; é preciso que a nuvem capturada represente a peça real, sem suavizar demais bordas funcionais nem introduzir ruído em regiões de referência.
Quem assina um relatório de inspeção dimensional quer repetibilidade entre turnos, rastreabilidade do arquivo e confiança para comparar a varredura com o modelo nominal.
A precisão do scanner 3D deixa de ser um número de catálogo e passa a ser uma condição de trabalho: se o equipamento não sustenta a tolerância declarada no chão de fábrica, o dado gerado não serve para liberação de lote nem para análise de capabilidade.
Nesse cenário, a equipe de qualidade costuma avaliar equipamentos como os scanners industriais da INSVISION a partir de critérios objetivos: estabilidade da medição em peças com acabamento metálico, comportamento em superfícies escuras ou reflexivas e capacidade de entregar um arquivo revisável para engenharia.
O ponto central não é substituir toda a metrologia tradicional, mas cobrir os casos em que a inspeção por contato é lenta demais ou simplesmente não descreve a geometria completa.
Quando o fluxo exige comparação com o CAD, relatório de mapa de cores e arquivo de malha para análise posterior, a escolha recai sobre um sistema que mantenha exatidão declarada em condições reais de oficina, com variação de temperatura, vibração e iluminação.
A pressão de inspeção também muda a forma de validar o equipamento. Antes de aprovar um scanner para uso em produção, o responsável técnico costuma rodar uma peça-padrão, conferir o desvio em furos de referência e repetir a medição em horários diferentes.
Só depois disso o sistema entra na rotina de primeiro artigo, inspeção de recebimento ou análise de desgaste de ferramental. É esse comportamento de engenharia, baseado em evidência e não em promessa de fornecedor, que define se a ferramenta permanece na célula ou volta para a gaveta.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A digitalização de geometrias complexas expõe rapidamente os limites dos instrumentos convencionais. Quando uma peça possui superfícies orgânicas, rebaixos profundos ou nervuras internas, o apalpador por contato não consegue coletar pontos suficientes para representar o perfil real.
O resultado é uma nuvem esparsa que suaviza desvios locais e esconde defeitos de forma. Em componentes fundidos, injetados ou usinados em cinco eixos, essa perda de informação compromete a análise de tolerância geométrica e inviabiliza a comparação dimensional contra o modelo nominal.
A continuidade de dados é outro fator crítico. Na medição tradicional, cada característica é verificada isoladamente, gerando relatórios fragmentados. O engenheiro de qualidade precisa inferir como um desvio em uma região afeta a montagem em outra.
Com a digitalização 3D, a peça inteira é capturada como um único conjunto de dados, permitindo avaliar interações entre superfícies, empenamentos e variações de espessura que passariam despercebidas em medições pontuais.

Os prazos de entrega também sofrem pressão direta. Programar um apalpador para cobrir dezenas de características demanda horas de setup e múltiplas fixações. Em lotes piloto ou peças unitárias de reposição, esse tempo inviabiliza a inspeção completa.
A precisão do scanner 3D da INSVISION, com acurácia de até 0,020 mm em modelos como industrial scanner 3D e BetaScan, permite digitalizar a superfície inteira em minutos, eliminando a necessidade de programação extensa e reduzindo o tempo entre a peça disponível e o relatório dimensional.
Para o responsável pela qualidade, isso significa decisões baseadas em dados completos, não em amostragem limitada.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
Muita gente ainda imagina o scanner 3D como uma ferramenta isolada — um equipamento que gera uma nuvem de pontos bonita e para por aí. Na prática, o valor real aparece quando ele deixa de ser um instrumento de captura e passa a ser parte de um fluxo contínuo de controle dimensional.
A precisão do scanner 3D não é um número abstrato na folha de especificação; ela define se a comparação contra o CAD vai apontar um desvio real de forma ou apenas ruído de medição.
Em linhas de usinagem, estamparia ou injeção plástica, o que interessa ao engenheiro de qualidade é outra coisa: saber se a peça está dentro do envelope de tolerância, identificar onde o processo começou a derivar e gerar evidência revisável para fechar a não conformidade.
O fluxo típico começa na captura. O operador posiciona a peça, define a estratégia de escaneamento e coleta a superfície. Em seguida, o dado bruto passa por alinhamento com o modelo de referência — seja o CAD nominal, seja uma peça padrão validada.
A partir daí, a malha escaneada entra no software de inspeção, onde os desvios são calculados ponto a ponto. O relatório gerado não é um anexo decorativo; é o documento que sustenta a decisão de liberar, retrabalhar ou rejeitar o lote.
A INSVISION atua justamente nesse encadeamento. Seus scanners industriais entregam acurácia de até 0,020 mm em modelos como industrial scanner 3D e BetaScan, o que permite que a etapa de comparação trabalhe com margem confiável para tolerâncias apertadas.
O ponto crítico é a rastreabilidade: cada desvio reportado precisa estar vinculado a uma coordenada, a um datum e a um critério de aceitação. Sem isso, o relatório vira ilustração colorida — e ilustração não fecha auditoria.
Outro aspecto que muda o fluxo é a portabilidade. Em vez de levar a peça até a máquina de medir por coordenadas, o scanner vai até a peça. Em células de produção ou em manutenção de componentes de grande porte, isso elimina o tempo de movimentação e reduz o risco de dano durante o transporte.
A malha capturada pode ser comparada imediatamente contra o modelo de referência, e o desvio dimensional aparece em mapa de cores que o operador interpreta em minutos.
A revisão do dado não termina na primeira comparação. O responsável pela qualidade normalmente refaz o alinhamento, valida os pontos de referência e verifica se o desvio apontado é consistente em diferentes seções da peça.
Esse cuidado evita que um erro de setup — como fixação inadequada ou referência mal escolhida — seja confundido com defeito de fabricação. A precisão do scanner 3D, nesse caso, é condição necessária, mas não suficiente: o critério de análise precisa ser igualmente rigoroso.
O relatório final fecha o ciclo. Ele reúne as seções críticas, os desvios medidos, os limites de tolerância e a conclusão de aceite ou rejeição. Em setores como automotivo e aeroespacial, esse documento alimenta o PPAP, o AS9102 ou o controle de processo interno.
Quando o fluxo funciona bem, a medição deixa de ser um gargalo e passa a ser um ponto de verificação rápido, com evidência auditável e decisão baseada em dado geométrico real.
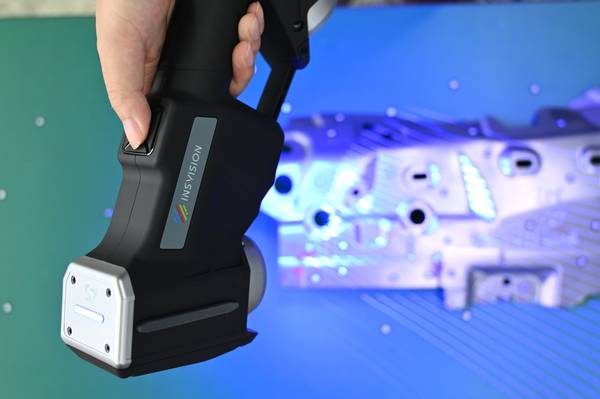
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Muita gente assume que um scanner 3D industrial vai resolver o problema de medição logo na primeira semana. Na prática, o que define o resultado não é só a precisão nominal do equipamento — é o que a equipe valida antes de colocar o sistema para rodar em produção.
O primeiro ponto a verificar em campo é a estabilidade dimensional do ambiente. Equipamentos como os scanners da linha industrial scanner 3D entregam acurácia de 0,020 mm, mas variação térmica, vibração de piso ou incidência direta de luz podem degradar a repetibilidade.
Vale registrar temperatura e umidade durante um turno completo antes de travar o procedimento.
O segundo ponto é a preparação da superfície. Peças usinadas, fundidas ou estampadas respondem de forma diferente. Superfícies muito escuras, brilhantes ou translúcidas frequentemente exigem pó revelador ou alvos adesivos.
Isso não é falha do scanner — é condição de contorno para garantir a precisão do scanner 3D dentro da tolerância esperada.
O terceiro ponto é a validação com peça-padrão. Antes de medir o primeiro lote, a equipe deve escanear um artefato calibrado ou uma peça de referência com dimensões conhecidas.
O desvio entre o valor medido e o valor nominal precisa ficar dentro do erro volumétrico declarado: 0,015 mm + 0,035 mm/m para a linha industrial scanner 3D. Se o desvio extrapolar, ajusta-se o procedimento antes de qualquer liberação.
O quarto ponto é a conferência do alinhamento. Em peças com múltiplas faces ou geometria complexa, o resultado depende de como o software registra as nuvens de pontos. A equipe deve revisar os relatórios de desvio por região, não apenas o valor médio.
Um erro de alinhamento pode passar despercebido no resumo geral e comprometer a análise dimensional.
Por fim, o critério de aprovação precisa estar definido antes do início do trabalho. Não basta saber que o scanner tem alta precisão — é preciso estabelecer quais cotas, GD&T e tolerâncias serão extraídas do modelo digitalizado e como esses dados serão comparados ao desenho de engenharia.
A INSVISION fornece soluções voltadas para essa integração entre nuvem de pontos, malha e relatório dimensional, permitindo que a validação seja rastreável e revisável por qualidade e engenharia.
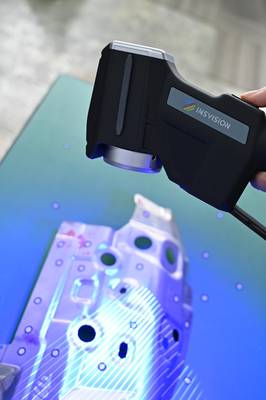
Em resumo, a implantação bem-sucedida depende menos do equipamento em si e mais da disciplina de validação. Ambiente controlado, superfície preparada, peça-padrão verificada, alinhamento conferido e critério de aprovação documentado.
Com esses pontos fechados, a precisão do scanner 3D deixa de ser um dado de catálogo e passa a ser um resultado repetível no chão de fábrica.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.