

量産ラインの検査レポートにSTLファイルを組み込む実務ポイント
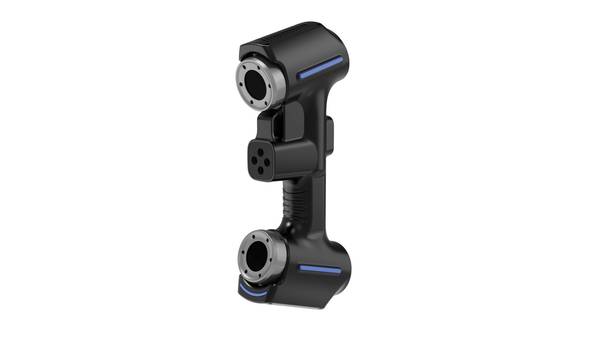
STLファイル: 現場環境と測定ニーズ 現場環境と測定ニーズ 生産現場における測定ニーズは、検査工程が抱える物理的・時間的制約から生じる。三次元測定機(CMM)によるタッチプローブ測定は高精度だが、測定室への部品移動、治具セットアップ、プログラム作成に工数がかかる。
現場環境と測定ニーズ
生産現場における測定ニーズは 検査工程が抱える物理的 時間的制約から生じる 三次元測定機 CMM によるタッチプローブ測定は高精度だが 測定室への部品移動 治具セットアップ
生産現場における測定ニーズは、検査工程が抱える物理的・時間的制約から生じる。三次元測定機(CMM)によるタッチプローブ測定は高精度だが、測定室への部品移動、治具セットアップ、プログラム作成に工数がかかる。一方、現場でのゲージ検査は速いが、合否判定しか得られず、偏差の分布や変形の傾向までは捉えられない。
要点のまとめ
- 生産現場における測定ニーズは、検査工程が抱える物理的・時間的制約から生じる。
- 三次元測定の現場で「測れない」「間に合わない」「データが繋がらない」という三つの壁に直面するケースは少なくない。
- これらの制約は個別に発生するのではなく、相互に連鎖する。
- 一般的な組み込み方は、以下の4段階で整理できる。
このギャップが問題になるのは、加工直後に形状異常を検知したい場面だ。例えば、切削直後のワークが熱変形しているか、クランプ解放後にスプリングバックが生じていないかは、現場で即時に形状データを取得しなければ判断できない。測定室へ運ぶ間に部品温度が変われば、得られるデータは現場の実態から乖離する。
検査負荷の観点では、多品種少量生産の拡大が測定ボトルネックを深刻化させている。段取り替えのたびに専用ゲージを用意するコスト、CMMプログラムを新規作成する時間、測定待ちによる機械停止——これらはスループットに直結する。
信頼できる測定データが必要な理由は、単なる合否判定を超えた工程管理にある。現場で取得した点群データをSTLファイルとして出力できれば、設計データとの差分比較、変形解析、リバースエンジニアリングへの展開が可能になる。STLは三角形メッシュで形状を表現する汎用フォーマットであり、CAD・CAM・CAE・検査ソフトの多くが対応している。現場測定の生データをSTLで残すことは、検査記録のトレーサビリティ確保にも有効だ。
| 検査方式 | データ内容 | 現場適用性 | 主な制約 |
|---|---|---|---|
| 専用ゲージ | 合否のみ | 高い(即時判定) | 品種ごとにゲージ必要、偏差量は不明 |
| CMM(タッチプローブ) | 離散点群+幾何公差評価 | 低い(測定室前提) | 段取り・移動に時間、自由曲面は苦手 |
| 非接触スキャン | 面全体の点群→STL出力 | 高い(現場設置可) | 表面状態の影響を受ける場合あり |
現場で非接触スキャンを導入する際の評価基準は、精度仕様だけでなく、振動や温度変化のある環境での再現性、オペレータの習熟負荷、出力データの後工程適合性まで含める必要がある。STL出力に対応しているかどうかは、そのまま既存の検査ワークフローへ統合できるかを左右する実務的な分岐点となる。
従来測定が行き詰まるポイント
三次元測定の現場で 測れない 間に合わない データが繋がらない という三つの壁に直面するケースは少なくない 問題の本質は測定器の精度不足ではなく ワーク形状と工程設計のミスマッチにある
三次元測定の現場で「測れない」「間に合わない」「データが繋がらない」という三つの壁に直面するケースは少なくない。問題の本質は測定器の精度不足ではなく、ワーク形状と工程設計のミスマッチにある。
複雑形状における死角とアクセス制限
深いリブ、アンダーカット、自由曲面が混在する部品では、接触式プローブが物理的に届かない領域が必ず発生する。タービンブレードの冷却流路や射出成形金型の深彫りキャビティでは、プローブ径そのものがアクセスを阻む。非接触式でも、単一アングルからの撮像ではオクルージョンが生じ、複数回の位置合わせが必要になる。この位置合わせ工程で累積誤差が入り込み、GD&T(幾何公差)で要求されるプロファイル公差0.05mmを担保できないことがある。
データ連携の断絶
測定で得た点群やメッシュデータが、後工程のCAD・CAM・CAEへそのまま流れない問題も深刻だ。特にSTLファイルを介したリバースエンジニアリングでは、スキャンデータの欠損穴埋てやノイズ除去に手作業が介在し、設計意図と測定結果のトレーサビリティが曖昧になる。品質管理の観点では、測定生データから検査レポートまでのプロセスが属人的になり、ISO 9001やAS9100で監査対応に苦慮する要因となる。
納期対応のボトルネック
試作段階の寸法検査では、測定プログラムの作成に数日を要することがある。ワークの固定方法、プローブ経路、評価ポイントの定義を一品ずつ手動設定するため、多品種少量生産では測定準備が実加工時間を上回る逆転現象も起きる。
制約要因 典型的な症状 影響を受ける工程 複雑形状へのアクセス不能 プローブ干渉 死角の未測定 初品検査 金型検収
| 制約要因 | 典型的な症状 | 影響を受ける工程 |
|---|---|---|
| 複雑形状へのアクセス不能 | プローブ干渉、死角の未測定 | 初品検査、金型検収 |
| データ形式の不整合 | STLからCADへの再モデリング工数増大 | リバースエンジニアリング、設計変更 |
| 測定準備の長時間化 | プログラム作成に数日、段取り替え頻発 | 試作対応、多品種少量ライン |
これらの制約は個別に発生するのではなく、相互に連鎖する。形状が複雑であるほど測定準備に時間がかかり、データ後処理の手間も増える。結果として納期が圧迫され、検査工程そのものが開発リードタイムのクリティカルパスになる。3Dスキャニング技術を導入する際は、単に「測れるかどうか」ではなく、STLファイル出力後のデータ活用経路まで含めて評価する必要がある。INSVISIONのスキャナ製品群がSTL・PLY・TXTなど複数フォーマットでの出力に対応しているのは、このデータ連携の断絶を減らすための設計判断といえるが、導入前には自社のCAD環境や検査ソフトとの互換性を実データで確認すべきである。
3Dスキャンを工程に組み込む方法
3Dスキャンを検査工程に組み込むとは、単に測定機器を入れ替えることではない。スキャン、比較、確認、レポート作成という一連の流れを、既存の品質管理プロセスとどう接続するかが本質になる。現場で機能するかどうかは、この接続設計で決まる。
ワークフローの構成
一般的な組み込み方は、以下の4段階で整理できる。
| 工程 | 内容 | 出力 |
|---|---|---|
| スキャン | 対象ワークの表面形状を点群として取得 | 点群データ |
| 比較 | CADモデルまたは基準データとの偏差を算出 | カラーマップ、寸法偏差 |
| 確認 | 公差範囲内か否かをGD&T基準で判定 | 合否判定結果 |
| レポート作成 | 検査結果を文書化し、トレーサビリティを確保 | PDF/CSV、STLファイル等 |
スキャン工程の出力形式としてSTLファイルが標準的に使われる STLは三角形メッシュで表面形状を表現するため CADとの比較ソフトやリバースエンジニアリングツールにそのまま渡せる PLYやTXT形式も併用されるが STLが事実上の共通フォーマットとして定着しているのは 後工程との互換性が高いためだ
スキャン工程の出力形式としてSTLファイルが標準的に使われる。STLは三角形メッシュで表面形状を表現するため、CADとの比較ソフトやリバースエンジニアリングツールにそのまま渡せる。PLYやTXT形式も併用されるが、STLが事実上の共通フォーマットとして定着しているのは、後工程との互換性が高いためだ。
現場導入で確認すべきポイント
検査工程への組み込みで見落としやすいのは、データの受け渡し速度とファイル互換性である。スキャナがSTLファイルを直接出力できるかどうかは、比較検査ソフトへの取り込みを自動化するうえで実務上の分岐点になる。変換工程が挟まると、バッチ処理が止まり、現場のリズムが崩れる。
もう一点は、レポート作成までの一貫性である。スキャンデータから偏差解析、合否判定、帳票出力までが一つのソフトウェア環境で完結するか、それとも複数ツールを跨ぐかで、運用負荷は大きく変わる。ISO 9001やAS9100の監査対応を考えるなら、検査記録の再現性と保存形式も事前に定義しておく必要がある。
INSVISIONのスキャナ製品群は、STLを含む複数形式での出力に対応しており、既存の検査ソフトやCAD環境との接続を前提とした設計になっている。ただし、導入時には自社の検査基準と照らし、出力形式だけでなく、スキャン精度や測定範囲が対象ワークの公差要求を満たすかを個別に検証すべきである。
導入前に確認すべき項目
3Dスキャナの導入を検討する際 カタログ上の仕様だけで判断するのは危険である 特にSTLファイルを最終成果物とするワークフローでは 取得できるデータの質が後工程の成否を直接左右する まず確認すべきは 対象ワークの表面状態と要求精度の整合だ 光沢面 透明体
3Dスキャナの導入を検討する際、カタログ上の仕様だけで判断するのは危険である。特にSTLファイルを最終成果物とするワークフローでは、取得できるデータの質が後工程の成否を直接左右する。まず確認すべきは、対象ワークの表面状態と要求精度の整合だ。光沢面、透明体、深い凹部は機種によって得手不得手が明確に分かれるため、実ワークを持ち込んだ現場検証が必須となる。
検証時に見るべきポイントは、単なる「点群の密度」ではない。STL出力後のメッシュ品質、具体的には欠損(ホール)の発生箇所と、薄肉エッジの再現性を重点的に確認する。リバースエンジニアリング用途であれば、CAD上でサーフェスを張り直す際にノイズが許容範囲かどうかが分岐点になる。一方、検査用途では、基準面に対する寸法誤差が図面の公差内に収まるかが判断基準だ。
以下の表は、用途別に検証段階で着目すべき評価軸を整理したものである。
| 評価観点 | リバースエンジニアリングでの確認事項 | 検査・品質管理での確認事項 |
|---|---|---|
| データ形式 | STL出力時のメッシュ整合性、欠損の有無 | STLとCADモデルとの位置合わせ精度 |
| エッジ品質 | フィレットや稜線のダレ、丸まりの程度 | バリや欠けなど微細欠陥の検出可否 |
| 寸法精度 | 全体形状の再現性(自由曲面の滑らかさ) | GD&T呼び寸法に対する誤差の絶対値 |
| 表面性状 | テクスチャの再現が必要か、不要か | 面粗度の影響を受けない測定安定性 |
現場検証では、同一ワークを複数回スキャンした際の再現性も記録しておきたい。STLファイル同士を重ね合わせ、偏差が安定していれば、少なくともその環境下での測定プロセスは制御できていると判断できる。逆に、毎回ばらつくようでは、たとえ単発の精度が良くても工程内での使用には耐えない。
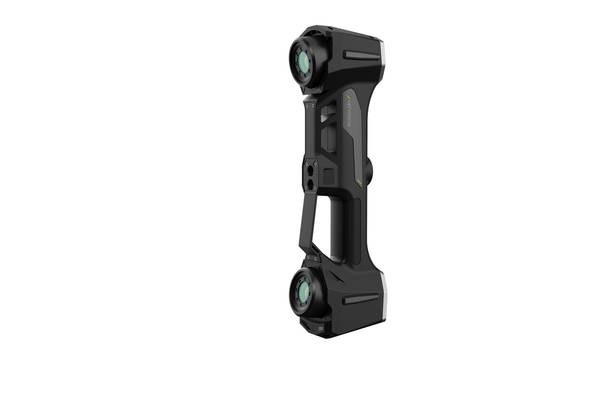
導入判断の最終段階では、STL出力後のデータ処理時間と、既存のCAD/CAMソフトとの親和性も確認する。スキャナ本体の性能だけでなく、出力されたSTLファイルを社内の設計・生産プロセスに乗せられるかどうかが、実運用上の成否を分けるからだ。INSVISIONの製品群もSTL出力に対応しているが、機種選定の前に、まず自社の要求仕様をこの観点で明確化しておくことが先決である。
- 産業用3D検査とは?全面検査と偏差解析 産業用3D検査は、3Dスキャン、点群処理、CAD比較を活用し、製造業における寸法検査、偏差の可視化、品質審査、トレーサブルなレポート作成を支援します。
- リバースエンジニアリングとは? リバースモデリングにおける3Dスキャンの役割 リバースエンジニアリングは3Dスキャンとデジタルモデリングを活用し、既存の物理ワークピースを編集可能なCADモデルに変換する技術です。製品改良、金型開発、検査、アディティブマニュファクチャリングなどに活用されます。
- 点群データとは?3Dスキャンにおける点群、メッシュ、CADモデルの違い 点群データは3Dスキャンにおける重要な生データフォーマットです。物体表面の形状を表す離散的な3D座標点で構成され、検査、リバースエンジニアリング、モデリング、デジタルアーカイブなどの用途に対応します。
- 3Dスキャン精度とは?精度・再現性・分解能を解説 3Dスキャン精度とは、スキャンデータが対象物の実際の形状・寸法とどの程度一致するかを示す指標です。局所精度、体積精度、ステッチ精度、再現性、分解能の観点から評価されます。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。