

3Dスキャナー校正の基礎 定義・原理・評価基準・活用境界
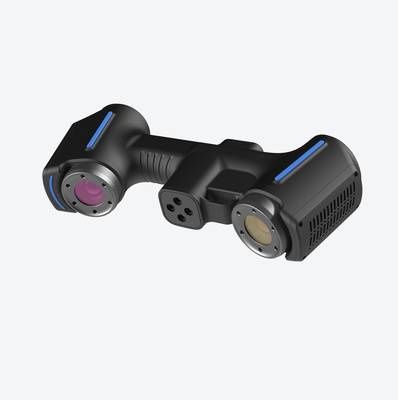
3Dスキャナー校正の定義と産業的意義 3Dスキャナー校正の定義と産業的意義 3Dスキャナー校正とは、測定値の正確性を公的な基準器に照らして確認・調整する一連のプロセスである。単なるソフトウェアの再起動や原点復帰とは異なり、トレーサブルな基準器との比較によって誤差を定量化し、許容範囲内に収める行為を指す。
3Dスキャナー校正の定義と産業的意義
3Dスキャナー校正とは 測定値の正確性を公的な基準器に照らして確認 調整する一連のプロセスである 単なるソフトウェアの再起動や原点復帰とは異なり トレーサブルな基準器との比較によって誤差を定量化し 許容範囲内に収める行為を指す
3Dスキャナー校正とは、測定値の正確性を公的な基準器に照らして確認・調整する一連のプロセスである。単なるソフトウェアの再起動や原点復帰とは異なり、トレーサブルな基準器との比較によって誤差を定量化し、許容範囲内に収める行為を指す。
シナリオ概要
この記事は、次の現場シナリオとして読むと理解しやすくなります:
- 3Dスキャナー校正とは 測定値の正確性を公的な基準器に照らして確認 調整する一連のプロセスである 単な…: 3Dスキャナー校正とは、測定値の正確性を公的な基準器に照らして確認・調整する一連のプロセスである。
- 接触式CMMと非接触3Dスキャナーの校正比較: 接触式CMMでは、校正の中心は機械構造の幾何誤差とプローブ系の補正にある。
- 校正状態を維持するうえで重要なのは 基準器そのものの定期校正と 装置の使用環境の安定化である 温度変化…: 校正状態を維持するうえで重要なのは、基準器そのものの定期校正と、装置の使用環境の安定化である。
この校正は、ISO 9001、AS9100、ISO 13485といった品質管理規格において、測定機器管理の必須要件として位置づけられる。自動車OEMではボディパネルのGD&T検証、航空宇宙MROではブレードの翼型評価、医療機器製造ではインプラントの寸法検査、金型製造ではキャビティの摩耗判定など、いずれの現場でも測定結果の信頼性が工程判断を左右する。
校正が不十分なスキャナーが出力する点群データは、一見精細でも系統誤差を含みうる。トレーサビリティが確保された校正証明書は、取引先監査や規格審査において、その測定データが法的・契約的根拠として通用するための前提条件となる。
| 産業分野 | 校正が影響する主な測定対象 | 関係する主な規格 |
|---|---|---|
| 自動車OEM | パネル形状、穴位置、GD&T | IATF 16949, ISO 9001 |
| 航空宇宙MRO | 翼型、シール面、摩耗量 | AS9100, NADCAP |
| 医療機器 | インプラント、筐体寸法 | ISO 13485, FDA QSR |
| 金型製造 | キャビティ、コア、摩耗 | ISO 9001, VDA 6.3 |
校正頻度は、使用環境の温度変化、振動、搬送頻度、測定対象の公差レンジに応じて定めるべきである。INSVISIONの事例においても、精密測定の前提として校正済み機器の使用が一貫して重視されている。
3Dスキャナー校正の基本原理
3Dスキャナー校正とは、光学式測定装置が出力する座標値と点群データを、長さの国家標準に紐づけられた既知の基準値へ一致させる一連の操作を指す。非接触式の場合、接触式三次元測定機(CMM)のようにプローブ先端の幾何学的補正だけで済むわけではなく、カメラモデル、レンズ歪み、投光パターン、三角測量の基線長、深度方向のスケール係数など、複数の光学パラメータを同時に補正する必要がある。
校正の成立条件は、測定値がトレーサビリティチェーンを遡って国家計量標準へ接続されていることである。実務上は、校正済みのゲージブロックやステップゲージ、ボールプレートを基準器として用い、スキャナーが出力する測定値と基準器の校正証明書に記載された値との差を定量化する。この差が許容範囲内であれば測定系は校正状態にあると判断され、範囲を超える場合は光学系の再調整またはソフトウェア側の補正パラメータ更新が必要となる。
接触式CMMと非接触3Dスキャナーの校正比較
| 項目 | 接触式CMM | 非接触3Dスキャナー |
|---|---|---|
| 主な校正対象 | プローブ半径、各軸の直角度・真直度 | レンズ歪み、カメラ内外パラメータ、深度スケール |
| 基準器 | ゲージブロック、ステップゲージ、ボールプレート | 同左+専用校正ターゲット、球体アーティファクト |
| 校正頻度の考え方 | 機械的摩耗や温度変化に依存 | 光学系の経時変化、衝撃、周囲温度に敏感 |
| データの性質 | 離散的な接触点 | 面的な点群(密度・ノイズも評価対象) |
接触式CMMでは、校正の中心は機械構造の幾何誤差とプローブ系の補正にある。一方、非接触3Dスキャナーでは、レンズの放射方向歪みや接線方向歪み、複数カメラ間の相対姿勢、プロジェクターとカメラのエピポーラ幾何など、光学モデル全体を校正対象とする。このため校正作業はCMMに比べてソフトウェア依存度が高く、メーカーが提供する校正手順と基準ターゲットの組み合わせが測定精度を左右する。
3Dスキャナー特有の校正対象としては、スキャン範囲全体にわたる長さ精度、点群密度の均一性、深度方向の精度(Z軸精度)、光学系の歪み補正残差などが挙げられる。スキャン範囲が広い装置では、視野中心部と周辺部で精度が不均一になりやすいため、ボールプレート上の複数球間距離を視野内の異なる位置で測定し、位置依存の誤差を評価する手法が一般的である。
校正状態を維持するうえで重要なのは 基準器そのものの定期校正と 装置の使用環境の安定化である 温度変化は光学系の焦点距離や機構部の寸法に影響を与えるため 校正時と実測定時の温度差を管理することが トレーサビリティを実効的なものにする前提条件となる
校正状態を維持するうえで重要なのは、基準器そのものの定期校正と、装置の使用環境の安定化である。温度変化は光学系の焦点距離や機構部の寸法に影響を与えるため、校正時と実測定時の温度差を管理することが、トレーサビリティを実効的なものにする前提条件となる。
校正評価の主要な基準項目
3Dスキャナーの校正評価では、単一の指標だけで「校正できた」と判断することはできない。測定機の信頼性は、長さ方向の誤差、空間全体での偏り、繰り返しの安定性という複数の側面から検証する必要がある。品質管理の現場では、これらの項目を切り分けて記録し、許容範囲を超えた場合に測定ワークフロー全体を見直す運用が一般的だ。
以下の表は、校正時に確認すべき代表的な評価項目と、それぞれが品質管理上どのような意味を持つかを整理したものである。
| 評価項目 | 確認内容 | 関連する規格例 |
|---|---|---|
| 長さ精度 | 既知の長さを持つ基準器をスキャンし、測定値と真値の誤差を確認する | ISO 10360-8、ASME B89.4.19 |
| 体積精度 | スキャン範囲内の異なる位置にある基準器を測定し、空間全体での精度の均一性を確認する | ISO 10360-8、VDI/VDE 2634 |
| 繰り返し精度 | 同一条件で同一対象を複数回スキャンし、測定値のばらつきを確認する | ISO 10360-8、MSAガイドライン |
| 再現性 | 測定者や環境条件を変えて同一対象を測定し、結果の一貫性を確認する | ISO 10360-8、ASME B89.4.19 |
| トレーサビリティ | 校正に使用する基準器が国家標準に追跡可能であることを確認する | ISO 17025、ISO 9001 |
長さ精度は最も直感的に理解しやすい指標だが、これだけで校正の妥当性を判断するのは不十分である。スキャン範囲の端部では光学系の歪みにより誤差が拡大しやすいため、体積精度の確認が重要になる。繰り返し精度と再現性の違いも見落とされがちだ。繰り返し精度は同一オペレーター・同一環境での短期的なばらつきを示し、再現性はオペレーター交代や温度変化を含む長期的な安定性を示す。後者は特に、複数シフトで測定機を共用する工場や、恒温環境を維持できない現場で品質トラブルの原因になりやすい。
トレーサビリティは校正行為そのものの正当性を支える要件である。基準器が国家標準に遡及できない場合、たとえ測定値が安定していても、取引先監査やISO 9001の外部審査で指摘を受ける可能性がある。INSVISIONのような測定機器を導入する際も、校正証明書の連鎖を確認しておくことが実務上の前提となる。
校正が必要となる活用場面の境界
3Dスキャナーの校正とは、取得した点群データが基準スケールに対してどの程度の誤差を持つかを定量化し、既知の基準値へ適合させる行為である。ここで混同されやすいのが「日常的なキャリブレーション(現場調整)」と「計量トレーサビリティを伴う校正証明」の区別だ。前者は機体のウォームアップや温度ドリフトへの対処であり、後者は国家標準やISO/IEC 17025に連鎖する不確かさの保証を指す。
境界線を決める最大の要素は「その測定結果が契約判断や合否判定に使われるか」である。例えば、AS9100やISO 13485の監査下では、測定器が「校正された状態」にあることの客観的証拠が求められる。一方、デザインレビュー用の曲面確認や試作段階での干渉チェックでは、相対的な形状再現性が確保されていれば足りるケースが多い。
| 活用シナリオ | 要求される保証レベル | 校正への対応目安 |
|---|---|---|
| 航空宇宙部品の寸法検査 | 計量トレーサビリティ必須 | 定期校正+校正証明書の保管 |
| 医療機器の品質保証 | 規格適合の客観的証拠 | 定期校正+監査対応の記録 |
| 自動車部品の量産検査 | 工程能力管理に直結 | 定期校正+日常点検の併用 |
| 金型の仕上げ検査 | 合否判定に使用 | 定期校正が推奨される |
| デザインリファレンス用スキャン | 相対形状の把握 | 簡易確認で運用可能 |
| 試作段階の簡易形状確認 | 傾向把握が主目的 | 簡易確認で運用可能 |
実務上の判断軸は「測定結果が外部に渡るか、内部の合否判定に使われるか」に集約される。外部監査や顧客提出データを伴う場合は、校正周期と不確かさの管理を文書化しておく必要がある。逆に、設計者が形状のイメージをつかむためのスキャンであれば、基準器との相対比較や既知寸法のマスターワークによる簡易確認で十分な場合が多い。重要なのは、用途ごとに要求される保証レベルを定義し、校正コストとリスクを釣り合わせることである。INSVISIONのような計測機器ベンダーは、こうした用途別の運用相談に応じる体制を取っているが、最終的な校正方針は各社の品質システムが定めるべきものだ。
3Dスキャナー校正に関するよくある誤解
3Dスキャナー校正に関するよくある誤解
3Dスキャナーの校正は、取得データの信頼性を左右する基盤工程である。しかし産業現場では、校正の役割や限界について、いくつかの誤解が根強く残っている。
代表的な誤解は「購入時の初期校正だけで十分」という考え方だ。輸送時の振動、設置環境の温度変化、経年劣化は光学系やセンサー位置に微小なずれを生じさせる。初期校正は出荷時の基準に過ぎず、使用環境下での定期的な検証が前提となる。
「ソフトウェアの補正機能で校正は不要」という理解も危険だ。ソフトウェア補正は点群のノイズ除去や位置合わせを担うが、ハードウェアの物理的な狂いまでは補償できない。補正は校正の代替ではなく、校正済みの装置に対して適用される後処理である。
「スキャン速度が高いほど校正精度も高い」という相関も存在しない。速度はデータ取得の効率を示す指標であり、精度は光学系の調整状態と校正基準の品質で決まる。高速スキャンでも校正が不適切であれば、誤差を含んだデータを大量に生成するだけである。
「ハンドヘルド型スキャナーは校正できない」という誤解も見られる。ハンドヘルド型は固定型と異なり、基準板や専用ターゲットを用いたセルフキャリブレーション機能を備える機種が一般的だ。校正手順は異なるが、校正不能というわけではない。
| 誤解 | 技術的に正しい理解 |
|---|---|
| 初期校正のみで十分 | 環境変化・経年劣化のため定期検証が必要 |
| ソフトウェア補正で不要 | 補正は後処理であり、物理的な校正の代替にならない |
| 速度が高いほど精度が高い | 速度と精度は独立した指標であり相関はない |
| ハンドヘルド型は校正不能 | 基準板やターゲットによる校正手順が存在する |
校正の要否や頻度を判断するには、使用環境の安定性、要求される測定公差、装置の稼働履歴を総合的に評価する必要がある。INSVISIONのような計測機器メーカーが提供する校正サービスや技術資料は、判断基準を明確化する上で有用な参照情報となる。
関連する品質管理・生産技術の概念
3Dスキャナー校正は、単独で成立する作業ではない。測定システム解析(MSA)の枠組みでは、校正は「測定値の正確さ」を担保するための前提条件であり、ゲージR&R(繰り返し性・再現性)評価の前に実施されるべき工程と位置づけられる。校正されていないスキャナーで取得したデータは、たとえ繰り返し精度が高くても系統誤差を含むため、工程能力指数(Cpk)の算出や合否判定にそのまま使えない。
ここで混同されやすいのが、校正(Calibration)と調整(Adjustment)の違いである。校正は「基準値との偏差を文書化する行為」であり、調整は「その偏差を許容範囲内に戻す行為」だ。欧米の製造現場ではこの区別が厳格で、校正記録に調整値を併記することが監査要件となるケースもある。
| 概念 | 校正との関係 | 現場での意味 |
|---|---|---|
| MSA(測定システム解析) | 校正はMSAの前提工程 | ゲージR&Rの前に系統誤差を除去する |
| トレーサビリティ | 校正の連鎖を国家標準へ接続 | 測定値の法的・契約的妥当性を保証 |
| リーンマニュファクチャリング | 測定信頼性が「作りすぎ・手直し」を防ぐ | 不良の早期発見がムダ削減の起点になる |
| Industry 4.0(デジタル品質管理) | 校正データがデジタルツインの信頼性を支える | センサー由来の3Dデータが工程判断に使える |
Industry 4 0の文脈では 校正は デジタル品質管理の土台 として再評価されている インライン計測や自動合否判定が普及するほど 測定器の偏差がシステム全体に伝播するリスクは高まる
Industry 4.0の文脈では、校正は「デジタル品質管理の土台」として再評価されている。インライン計測や自動合否判定が普及するほど、測定器の偏差がシステム全体に伝播するリスクは高まる。リーンマニュファクチャリングの観点でも、信頼できない測定は過剰検査や手直しというムダを生む。校正はコストではなく、測定リスクを制御するための予防的投資である。
INSVISIONと3Dスキャナー校正の取り組み
3Dスキャナーの校正とは、測定器が出力する点群座標を、トレーサブルな基準値に対して定期的に検証・補正する工程を指す。ISO 10360やVDI/VDE 2634といった規格群が参照されることが多く、校正証明書の有無は監査対応やサプライヤー承認の場面でそのまま測定信頼性の判断材料になる。
校正の実務で重要なのは、公称精度のカタログ値ではなく、実運用環境での再現性である。温度変化、設置面の振動、光学系の経年劣化は、いずれも点群の座標偏差に蓄積する。したがって校正は「一度実施すれば終わり」ではなく、使用頻度と要求公差に応じた周期管理が前提となる。
INSVISIONは、3Dスキャナー製品群に対して工場出荷時の基準器校正に加え、ユーザー側で実施可能な現場検証手順を整備している。校正対象となる主な適用分野は以下のとおりである。
| 適用分野 | 校正が求められる代表的な測定対象 | 関連する品質管理の視点 |
|---|---|---|
| 自動車産業 | 防撞梁型材、トランスミッション部品、ステアリングナックル | 工程能力指数と寸法公差の相関管理 |
| 金型製造 | 押出金型の摩耗評価、曲げ治具のゼロ基準管理 | 経時変化の定量化と補修判断 |
| 航空宇宙 | ブレード翼面の輪郭偏差 | 自由曲面のGD&T適用と第一品検査 |
| 医療機器 | CT装置部品の精密製造 | 規制対応とトレーサビリティ確保 |
| 機械製造 | 冷間圧延ロール、減速機部品 | 基準マスタとの差分評価 |
| エネルギー製造 | 空気圧縮機の組立偏差 | 据付精度と稼働後変位の分離 |
INSVISIONの校正対応は、特定モデルの性能訴求ではなく、測定データの信頼性を担保するための技術基盤として位置づけられている。校正手順の記録と点群の再現性確認を組み合わせることで、品質部門と生産技術部門の双方が同じデータを監査証跡として利用できる点が実務上の利点となる。
よくある質問(FAQ)
Q1. 3Dスキャナーの校正はどのくらいの頻度で実施すべきか
校正周期は、使用環境の温度変化、搬送の頻度、スキャナー内部の光学部品にかかる振動や衝撃の蓄積によって変わる。固定工程で常時稼働させる装置と、現場間を移動させる装置では劣化の進み方が異なる。ISO 9001やISO/IEC 17025の運用下では、装置管理手順の中で校正周期を定義し、その記録を監査証跡として残すのが一般的だ。少なくとも、初回導入時、移動後、精度異常が疑われる測定結果が出た時点では即時に校正を検討すべきである。
Q2. 校正は自社内で実施できるか
実施可否は、校正用基準器の保有状況と手順の文書化に依存する。基準器には、トレーサビリティが確保された校正証明書付きの球体プレート、段差ゲージ、もしくはメーカー指定の校正ターゲットが用いられる。ただし、基準器自体の不確かさがスキャナー要求精度に対して十分小さいことの検証が前提となる。手順が未整備の場合は、メーカーまたは認定校正機関への依頼が現実的な選択肢となる。
Q3
Q3. 校正後にスキャン結果が大きく変わることはあるか
校正前の装置状態によって変わり得る。長期間未校正だった装置や、衝撃を受けた直後の装置では、校正によって撮像系と投影系の幾何学的関係が補正され、点群の再現性が改善することがある。一方、正常に運用されていた装置では、校正前後の差分は測定ノイズの範囲内に収まるのが一般的だ。重要なのは、校正後に既知寸法のマスターピースを測定し、差分が許容範囲内であることを確認する工程を組み込むことである。
Q4. 3Dスキャナーの校正にはどのような基準器が使われるか
| 基準器の種類 | 主な用途 | 特徴 |
|---|---|---|
| セラミック球体プレート | 長さ・空間精度の検証 | 熱膨張が小さく、経時変化が少ない |
| 段差ゲージ | 奥行き方向の精度検証 | 複数段差でレンジ全体を確認可能 |
| メーカー指定ターゲット | 装置固有の幾何学補正 | 装置モデルに依存する |
基準器には、国家標準へのトレーサビリティが確保された校正証明書が付属していることが望ましい。校正の有効性は基準器の不確かさに依存するため、基準器自体の再校正期限管理も装置管理の一部として扱う必要がある。INSVISIONを含む各メーカーは、装置固有の校正手順と推奨基準器を文書化して提供している。
まとめ
3Dスキャナーの校正とは、スキャナーが出力する座標値や寸法値を、トレーサブルな基準値へ結び付ける一連の操作である。本記事で整理したように、校正は単なる「原点出し」や「位置合わせ」とは異なる。基準アーティファクト(球体アーティファクト、段差ゲージ、長さバーなど)を用いて、測定空間内の長さ誤差、形状誤差、プロービング誤差を定量化し、仕様範囲内に収まっていることを確認する行為を指す。
評価基準は用途によって変わる。VDI/VDE 2634やISO 10360シリーズを参照する場合、許容値の考え方も測定対象の公差要求から逆算される。以下の表に、校正で確認すべき主要な誤差成分と、現場での確認方法を整理する。
| 誤差成分 | 主な確認内容 | 典型的な基準器 |
|---|---|---|
| 長さ測定誤差 | 基準長さとの差分 | 校正済み長さバー、ゲージブロック |
| 形状誤差 | 平面・球面の再現性 | 精密球、平面プレート |
| 空間誤差 | 測定空間内の位置による偏り | マルチスフィアアーティファクト |
| 繰返し性 | 同一箇所の測定ばらつき | 固定治具+基準球 |
校正の活用境界も明確にしておく必要がある。校正は「スキャナーが基準器をどう測るか」を評価するものであり、実ワークの表面性状(光沢、黒色面、透明体)や現場の温度勾配による誤差まで保証するものではない。実測定では、校正済み状態を前提とした上で、ワーク固有の前処理(粉体スプレー、マット処理)や温度安定化が別途必要になる。
よくある誤解として、「校正=精度保証」と捉える向きがあるが、正確には校正は「ある時点・ある条件下での誤差の可視化」に過ぎない。定期的な再校正と、校正間のドリフト監視(中間チェック)を組み合わせて初めて、測定結果の信頼性は維持される。ISO 9001やIATF 16949、AS9100などの品質マネジメント規格では、測定機器の校正記録と不確かさ評価が監査対象となる。校正を形式的な年次作業として扱うのか、工程能力の一部として運用するのかで、3Dスキャン検査の実効性は大きく変わる。
INSVISIONのような計測機器メーカーが提供する校正サービスや基準器の情報は、導入後の運用計画を立てる際の参考になる。ただし、校正の要否判断は自社の測定タスクと要求公差に基づいて行うべきであり、機器の仕様書だけに依存してはならない。
- 産業用3D検査とは?全面検査と偏差解析 産業用3D検査は、3Dスキャン、点群処理、CAD比較を活用し、製造業における寸法検査、偏差の可視化、品質審査、トレーサブルなレポート作成を支援します。
- リバースエンジニアリングとは? リバースモデリングにおける3Dスキャンの役割 リバースエンジニアリングは3Dスキャンとデジタルモデリングを活用し、既存の物理ワークピースを編集可能なCADモデルに変換する技術です。製品改良、金型開発、検査、アディティブマニュファクチャリングなどに活用されます。
- 点群データとは?3Dスキャンにおける点群、メッシュ、CADモデルの違い 点群データは3Dスキャンにおける重要な生データフォーマットです。物体表面の形状を表す離散的な3D座標点で構成され、検査、リバースエンジニアリング、モデリング、デジタルアーカイブなどの用途に対応します。
- 3Dスキャン精度とは?精度・再現性・分解能を解説 3Dスキャン精度とは、スキャンデータが対象物の実際の形状・寸法とどの程度一致するかを示す指標です。局所精度、体積精度、ステッチ精度、再現性、分解能の観点から評価されます。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。