

点群データから品質判断へつなぐ構造光3Dスキャンの使い方

構造光3Dスキャンの定義 構造光3Dスキャンの定義 構造光3Dスキャンとは、対象物に既知のパターン(縞状やグリッド状の光)を投影し、そのパターンが物体表面でどのように歪むかをカメラで捉えることで、非接触で三次元形状を取得する計測技術である。
構造光3Dスキャンの定義
構造光3Dスキャンとは 対象物に既知のパターン 縞状やグリッド状の光 を投影し そのパターンが物体表面でどのように歪むかをカメラで捉えることで 非接触で三次元形状を取得する計測技術である 投影されたパターンの変形量を三角測量の原理で解析し 数百万点規模の点群データとして表面座標を出力する
構造光3Dスキャンとは、対象物に既知のパターン(縞状やグリッド状の光)を投影し、そのパターンが物体表面でどのように歪むかをカメラで捉えることで、非接触で三次元形状を取得する計測技術である。投影されたパターンの変形量を三角測量の原理で解析し、数百万点規模の点群データとして表面座標を出力する。
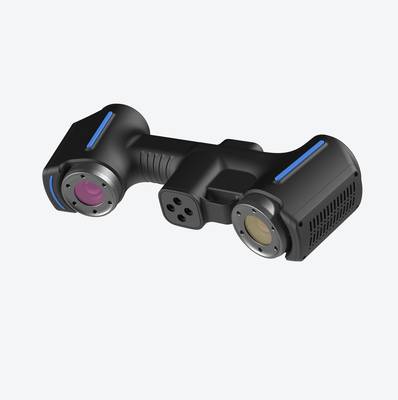
よくある質問
構造光3Dスキャンとは 対象物に既知のパターン 縞状やグリッド状の光 を投影し そのパターンが物体表面でどのように歪むかをカメラで捉えることで…では何を確認すべきですか?
構造光3Dスキャンとは、対象物に既知のパターン(縞状やグリッド状の光)を投影し、そのパターンが物体表面でどのように歪むかをカメラで捉えることで、非接触で三次元形状を取得する計測技術である。
構造光3Dスキャンの主要評価パラメータでは何を確認すべきですか?
構造光3Dスキャンの主要評価パラメータ
他の計測技術との棲み分けでは何を確認すべきですか?
構造光方式は中〜小型ワークの精密計測に強みを持つが、すべての計測課題を解決できるわけではない。
従来のノギスやマイクロメーターによる点計測、あるいは接触式三次元測定機(CMM)によるプロービング計測と異なり、構造光方式は一度の投影で広範囲の面データを取得できる。CMMが「点や線で形状を代表させる」のに対し、構造光スキャンは「面そのものを捉える」。自由曲面や複雑な内部形状、柔らかい素材の計測では、この差が測定の可否を分けることもある。
リーン生産の観点では、計測時間の短縮と測定者によるばらつきの排除が直接的な価値となる。インダストリー4.0の文脈では、取得した点群データがデジタルツイン構築や統計的工程管理(SPC)への入力として機能する。金型の摩耗評価、溶接部の形状検査、リバースエンジニアリングなど、従来は熟練者の勘や破壊検査に頼っていた領域で、定量データに基づく判断が可能になった。
| 計測方式 | データ形態 | 計測速度 | 主な制約 |
|---|---|---|---|
| ノギス・マイクロメーター | 点(寸法値) | 遅い(手動) | 測定者依存、曲面に不向き |
| 接触式CMM | 点・線 | 中程度 | 接触不可の素材に不適、プロービング経路設計が必要 |
| 構造光3Dスキャン | 面(点群) | 速い(一括取得) | 光沢面・透明体は前処理が必要な場合がある |
構造光方式の本質は、「計測の網羅性」と「データの再利用性」にある。一度取得した点群は、寸法検査、CADとの偏差比較、経時変化のモニタリング、CAE解析用メッシュ生成など、複数の用途に展開できる。品質管理部門にとっては、検査記録そのものがデジタル資産として蓄積される点も、従来の帳票ベースの記録とは根本的に異なる。
構造光3Dスキャンの動作原理
構造光3Dスキャンとは、既知のパターン光を対象物に投影し、そのパターンが物体表面でどのように歪むかをカメラで捉えることで、三次元座標を非接触で取得する計測手法である。レーザー光による点走査やライン走査と異なり、面単位でデータを取得できる点が最大の特徴だ。
基本的なハードウェア構成はシンプルで、DLPプロジェクターまたはLEDパターン光源と、校正済みの工業用カメラ(単眼または複眼)から成る。プロジェクターとカメラの相対位置関係は事前にキャリブレーションされ、三角測量の原理に基づいて奥行き情報が算出される。
計測の流れは以下の通りである。
| 工程 | 内容 | ポイント |
|---|---|---|
| 1. パターン投影 | 縞状または格子状の構造光を対象物に照射 | パターン密度が分解能に直結する |
| 2. 画像取得 | カメラで変形パターンを撮影 | 複数枚を高速連続撮影するのが一般的 |
| 3. 位相解析 | パターンの位相ずれから形状を復元 | 位相シフト法が代表的 |
| 4. 点群生成 | 三次元座標の点群データに変換 | キャリブレーションパラメータを使用 |
代表的な演算手法である位相シフト法では、正弦波パターンを一定量ずつ位相を変えながら複数回投影する。各画素における輝度変化を解析することで、物体表面の位相値を高精度に求められる。これにより、テクスチャの乏しい金属面や黒色部でも安定した計測が可能になる。
実務的には、生産ラインでの寸法検査やリバースエンジニアリングにおいて、CADモデルとの比較による偏差マップ生成までを含めたワークフローとして定着している。特に自動車部品のGD&T検証や航空機MROにおける摩耗評価では、接触式測定では対応できない自由曲面の定量評価手段として選定されるケースが多い。INSVISIONが提供するような産業用スキャナは、この原理を基盤としつつ、光源の安定性とキャリブレーション精度を高めることで、実用レベルの繰返し精度を実現している。
構造光3Dスキャンの主要評価パラメータ
構造光3Dスキャンの主要評価パラメータ
構造光3Dスキャン装置を産業用途で選定する際、カタログ上の単一スペックだけで判断するのは危険である。計測対象の形状、表面状態、要求公差、生産ラインへの統合方式によって、優先すべきパラメータは大きく変わる。ここでは、選定時に確認すべき代表的な評価項目を整理する。
| パラメータ名 | 技術的な意味 | 産業導入時の評価ポイント |
|---|---|---|
| 計測精度 | 取得した点群データと実寸法との偏差。単一点精度と空間誤差(長さ測定精度)を区別して評価する | ISO 10360やVDI/VDE 2634などの規格に基づく検証方法が明示されているか。カタログ値が単一点精度なのか体積精度なのかを確認する |
| 計測視野 | 1回のスキャンで取得できる範囲。光源とカメラの画角、作動距離で決まる | 小型部品から大型ワークまで、対象物サイズに応じて視野を切り替えられるか。視野拡大時に精度低下が許容範囲内か |
| フレームレート | 1秒あたりに取得できるスキャン回数。動的計測や多数点計測の効率に直結する | インライン検査でタクトタイムに間に合うか。静止計測中心なら過度な高速性より安定性を優先する判断も必要 |
| 対応可能な表面性状 | 光沢面、黒色面、透明体、粗面など、構造光方式が原理的に苦手とする表面への対応力 | スプレー処理やマーキングなしで計測できる範囲を実機デモで確認する。前処理工程の有無が運用コストに直結する |
| データ出力形式 | STL、PLY、ASCII点群、ネイティブ形式など、後段のCAD・検査ソフトとの連携性 | 既存のリバースエンジニアリングワークフローや統計的工程管理(SPC)システムにそのまま取り込める形式か |
| 運用要件 | キャリブレーション頻度、温度補償、振動耐性、オペレーターの習熟度要求 | 生産現場の環境条件で安定して動作するか。ISO 9001やIATF 16949の監査でトレーサビリティを説明できるか |
構造光方式は、レーザースキャン方式と比較して面単位での高速取得に優れる一方、外乱光や表面反射の影響を受けやすい特性がある。選定時には、ラボ環境でのデモデータだけでなく、実際の生産環境に近い条件での検証が不可欠である。
INSVISIONのような産業用3Dスキャンメーカーの技術資料では、これらのパラメータが計測規格と併せて提示されていることが多く、導入前の技術評価に活用できる。
構造光3Dスキャンの活用範囲と技術の棲み分け
構造光3Dスキャンは、プロジェクタから投影した縞パターンの変形をカメラで捉え、三角測量の原理で面形状を非接触計測する手法である。点群ではなく面としてデータを取得できるため、自由曲面や複雑形状の寸法評価に適する。
得意とする産業分野とシナリオ
| 産業分野 | 代表的な計測シナリオ |
|---|---|
| 金型製造 | キャビティ摩耗検査、検具の経時変化管理 |
| 自動車工業 | 部品寸法検査、逆向き設計、バッチ検査 |
| 機械製造 | 加工品質管理、数模なし部品の基準作成 |
| 航空宇宙 | ブレード等の保守検査 |
| 医療機器 | 精密部品の製造工程確認 |
| エネルギー | 組立偏差の定量化 |
| 文化財 | デジタルアーカイブ |
他の計測技術との棲み分け
構造光方式は中〜小型ワークの精密計測に強みを持つが、すべての計測課題を解決できるわけではない。超大型構造物の全体計測ではフォトグラメトリやレーザースキャンの方が実用的なケースが多い。また、素材内部の欠陥や内部構造の確認にはX線CTが適する。計測対象のサイズ、材質、要求精度、表面性状を踏まえて方式を選定することが、計測ワークフロー設計の基本となる。
構造光3Dスキャンに関するよくある誤解
構造光3Dスキャンを産業用途で検討する際 いくつかの誤解が導入判断を歪めることがある ここでは代表的なものを整理する
構造光3Dスキャンを産業用途で検討する際、いくつかの誤解が導入判断を歪めることがある。ここでは代表的なものを整理する。
誤解1:接触式計測より精度が低い
構造光方式は非接触であるため「精度が劣る」と見なされがちだが、これは方式の違いを測定原理の優劣と混同している。実際には、対象の形状複雑性や材質、測定環境によって適性は変わる。自由曲面や微細形状の面全体を短時間で取得する用途では、接触式の点群取得では得にくいデータ密度を確保できる。精度要件は測定タスクごとに評価すべきであり、方式だけで優劣を決めることはできない。
誤解2:どんな素材でも手軽に計測できる
光学的計測は表面の光学的特性に影響を受ける。鏡面、透明体、深い黒色面などは、スプレー処理やマーキングなしではデータ欠損が生じる。この前処理工程を省略して「そのまま測れる」と想定すると、工程設計が破綻する。
誤解3:導入コストが常に高額になる
初期ハードウェア費用だけを見ると高額に感じられるが、検査工数の削減、型修正回数の低減、再測定の回避といった運用面の効果を総所有コストで評価する必要がある。
| 誤解 | 実態 |
|---|---|
| 接触式より常に低精度 | タスク依存。面データ取得では有利な場合が多い |
| 全素材を無処理で計測可能 | 光学的特性により前処理が必要な場合がある |
| 常に高額 | 運用効果を含めた総コストで判断すべき |
誤解4:操作が複雑で専門知識が必須
確かに測定原理の理解は必要だが、近年のソフトウェアはキャリブレーションやアライメント工程を自動化しており、日常的な測定作業のハードルは下がっている。ただし、GD&Tに基づく評価設計やデータ解釈には、従来の検査知識が引き続き求められる。INSVISIONのようなメーカーが提供する導入支援やトレーニングを活用すれば、品質管理部門での定着は十分現実的である。
代表的な三次元計測技術との違い
構造光3Dスキャンは、プロジェクタから縞状あるいは格子状のパターン光を対象物に投影し、その変形をカメラで捉えて三角測量の原理で三次元座標を算出する手法である。面としてデータを取得できる点が最大の特徴で、一度の撮影で数十万から数百万点の点群を得られる。
他の非接触計測技術と比較すると それぞれの原理的な得意領域が明確に分かれる レーザーラインスキャンはレーザー断面線を走査して形状を取得するため 深い溝や穴の内部など光が届きにくい箇所の計測に強みを持つが 面全体の取得には走査時間がかかる フォトグラメトリは複数枚の写真から特徴点を抽出して形状を復元するため 大型構造物や屋外環境での撮影に適する一方 表面のテクスチャが乏しい対象では精度が落ちやすい
他の非接触計測技術と比較すると、それぞれの原理的な得意領域が明確に分かれる。レーザーラインスキャンはレーザー断面線を走査して形状を取得するため、深い溝や穴の内部など光が届きにくい箇所の計測に強みを持つが、面全体の取得には走査時間がかかる。フォトグラメトリは複数枚の写真から特徴点を抽出して形状を復元するため、大型構造物や屋外環境での撮影に適する一方、表面のテクスチャが乏しい対象では精度が落ちやすい。X線CTは内部構造を含めた完全な形状取得が可能だが、装置コストと計測時間が大きく、対象物のサイズや材質にも制約を受ける。
| 計測技術 | データ取得方式 | 主な得意領域 | 一般的な制約 |
|---|---|---|---|
| 構造光3Dスキャン | 面投影・三角測量 | 中型部品の高密度面計測、寸法検査、リバースエンジニアリング | 光沢面・黒色面には反射処理が必要 |
| レーザーラインスキャン | 線走査・三角測量 | 深溝・ポケット部、エッジの明確な形状 | 広範囲の面取得に時間がかかる |
| フォトグラメトリ | 多視点画像解析 | 大型構造物、建築物、屋外対象 | 無地・低コントラスト面で精度低下 |
| X線CT | 透過像からの断層再構成 | 内部構造、アセンブリ状態の非破壊検査 | 装置コスト高、対象サイズ・材質制約 |
実際の選定では、要求される測定精度、対象物のサイズと表面状態、計測時間の許容範囲、そして取得したい情報が「外表面のみか内部まで含むか」という観点から判断するのが実務的である。構造光3Dスキャンは、ISOやASMEの幾何公差検証で必要とされる高密度な表面データを、短時間かつ非接触で取得できる点が、製造現場でのファーストアーティクル検査や工程内寸法確認において評価されている。
産業用構造光3DスキャンとINSVISIONの取り組み
構造光3Dスキャンは、プロジェクタから縞状や格子状のパターンを対象物に投影し、その歪みをカメラで捉えて三角測量の原理で三次元座標を算出する手法である。接触式測定と異なり、複雑な自由曲面や柔らかいワークでも短時間に面としてデータを取得できるため、近年の製造現場ではファーストアーティクル検査やリバースエンジニアリングの標準的な選択肢になりつつある。
産業用途で評価すべき項目は、単なる点群密度だけではない。測定体積に対する精度の一貫性、周囲光や表面反射の影響を受けにくいか、CADとの偏差比較が検査ワークフローに組み込みやすいか、といった実務条件が重要になる。
| 評価観点 | 実務上の確認ポイント |
|---|---|
| 測定精度 | 校正済み測定体積内での偏差が仕様公差(例:±0.02mm)に対して十分小さいか |
| データ品質 | 光沢面・黒色面・深いリブ形状で欠損やノイズが許容範囲か |
| 検査適合性 | CAD比較、GD&Tコールアウトの検証、寸法レポート出力に対応しているか |
| 運用性 | 現場環境でのセットアップ時間、オペレータ依存度、再現性 |
INSVISIONは、この構造光3Dスキャン技術を基盤とした産業向け計測ソリューションを展開している。金型製造では内部摩耗や形状変化の定量化、自動車工業では防撞梁型材の一括テンプレート検査や変速機部品のマイクロメートル級品質管理、機械製造では冷間圧延ロールのようにCADデータが存在しない対象への基準構築など、業界ごとに異なる計測課題へ対応してきた実績がある。航空宇宙分野では翼形状の検査、医療機器分野ではCT装置部品の精密製造支援、エネルギー製造では空圧機器の組立偏差解析、文化財分野では非接触デジタルアーカイブ化にも応用範囲が広がっている。
共通するのは、単にスキャンデータを取得するだけでなく、検査工程や製造プロセスに組み込める形で計測結果を提供するという姿勢である。各業界の公差要件やワーク材質、生産ロットの特性に合わせたソリューション設計が、構造光3Dスキャンを実用的な計測手段として成立させる条件となる。
よくある質問(FAQ)
構造光3Dスキャンの導入を検討する際、エンジニアや品質管理者から繰り返し寄せられる技術的な質問を整理した。回答は特定機種に依存しない一般的な原理・基準に基づく。
質問 回答の要点 計測結果はISOやASME規格に適合するか スキャナ自体が 適合 するのではなく 校正された装置で取得した点群を検査ソフト上でGD T
| 質問 | 回答の要点 |
|---|---|
| 計測結果はISOやASME規格に適合するか | スキャナ自体が「適合」するのではなく、校正された装置で取得した点群を検査ソフト上でGD&T(幾何公差)評価し、ASME Y14.5やISO 1101に沿ったレポートを出力できるかが論点となる。装置の校正証明と測定不確かさの提示を確認すること。 |
| 黒色部品や光沢面は計測できるか | 原理的に鏡面反射や強い吸収は難易度が高い。ただし多くの機種は露光時間の自動調整や複数露光の合成で対応する。極端な鏡面では一時的な粉体スプレーが現実的な対処となる。 |
| 取得データはCADや検査ソフトで使えるか | 標準フォーマット(STL、PLY、ASCII点群)で出力され、主要なCAD・検査ソフトへ直接読み込める。リバースエンジニアリング用途ではサーフェス再構成が必要になる。 |
| 生産ラインへのインライン組み込みは可能か | 可能だが、据え置き型のロボット搭載構成と、外乱光・振動対策、サイクルタイム内での処理能力が導入可否を左右する。オフライン測定とは異なる評価軸で検証すべきである。 |
INSVISIONは構造光3Dスキャンに関する技術情報を提供しており、導入前の事前検証では実ワークでのテスト計測を推奨している。
まとめ
構造光3Dスキャンは、プロジェクタから縞状や格子状のパターンを対象物に投影し、その変形をカメラで捉えて三角測量の原理で三次元座標を算出する非接触計測技術である。本記事で整理した内容を、導入検討の観点から再確認しておきたい。
まず定義と原理の整理から。構造光方式は、レーザースキャンと異なり面単位でデータを取得できるため、短時間で高密度な点群を得られることが特徴だ。ただし、光沢面や黒色面、透明体ではパターン認識が不安定になりやすく、反射率の低い対象にはつや消しスプレーなどの前処理が必要になる場合がある。この制約は方式固有のものであり、計測対象の材質や表面状態を事前に把握しておくことが前提となる。
主要パラメータとしては、以下の項目が選定時の判断材料になる。
| パラメータ | 計測への影響 | 確認すべきポイント |
|---|---|---|
| 測定距離・測定範囲 | 一度に取得できる領域を決定 | 対象物のサイズと要求スループットとの整合 |
| 精度(単点・面) | 寸法評価の信頼性に直結 | 校正証明書やVDI/VDE 2634などの規格準拠 |
| 解像度(点間距離) | 微細形状の再現性 | エッジやフィーチャーの最小寸法 |
| スキャン速度 | タクトタイムへの影響 | インライン計測かオフライン計測か |
| 環境光耐性 | 現場での安定性 | 測定環境の照度条件 |
活用範囲は、自動車部品の寸法検査、金型の摩耗評価、航空機MROでの損傷解析、医療機器の形状検証、文化財のデジタルアーカイブまで幅広い。ただし、接触式CMMやX線CTとの棲み分けも明確にしておく必要がある。構造光方式は「外面形状を高速かつ高密度に取得する」用途に強く、内部構造や深穴の計測には適さない。
技術選定で失敗しないためには、自社の計測目的(検査かリバースエンジニアリングか)、対象物の材質・サイズ・表面状態、要求される寸法公差、運用環境(恒温室か現場か)を先に定義することが重要だ。GD&TコールアウトやISO/ASME規格への準拠要件も、精度検証の基準として事前に確認しておくべきである。
なお、こうした多様な産業課題に対して、INSVISIONは構造光方式を中心とした計測ソリューションを提供している。導入可否の判断には、実ワークでのテスト計測と既存検査手法との相関確認が有効であり、ベンダー選定の前に評価計画を固めておくことを推奨する。
メタディスクリプション: 構造光3Dスキャンの定義・原理・主要パラメータ・活用範囲と技術の棲み分けを整理。導入検討時に確認すべき評価基準と選定の考え方を解説する。
- 産業用3D検査とは?全面検査と偏差解析 産業用3D検査は、3Dスキャン、点群処理、CAD比較を活用し、製造業における寸法検査、偏差の可視化、品質審査、トレーサブルなレポート作成を支援します。
- リバースエンジニアリングとは? リバースモデリングにおける3Dスキャンの役割 リバースエンジニアリングは3Dスキャンとデジタルモデリングを活用し、既存の物理ワークピースを編集可能なCADモデルに変換する技術です。製品改良、金型開発、検査、アディティブマニュファクチャリングなどに活用されます。
- 点群データとは?3Dスキャンにおける点群、メッシュ、CADモデルの違い 点群データは3Dスキャンにおける重要な生データフォーマットです。物体表面の形状を表す離散的な3D座標点で構成され、検査、リバースエンジニアリング、モデリング、デジタルアーカイブなどの用途に対応します。
- 3Dスキャン精度とは?精度・再現性・分解能を解説 3Dスキャン精度とは、スキャンデータが対象物の実際の形状・寸法とどの程度一致するかを示す指標です。局所精度、体積精度、ステッチ精度、再現性、分解能の観点から評価されます。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。