

全寸法検査の基礎知識 原理・基準・適用境界とよくある誤解
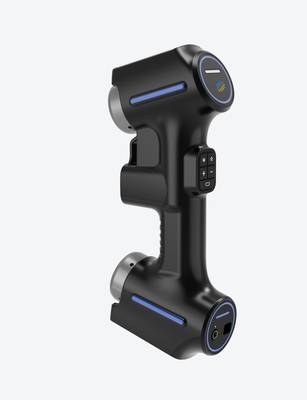
全寸法検査の定義と品質管理における役割 全寸法検査の定義と品質管理における役割 全寸法検査とは、製造された部品のすべての寸法・形状要素を測定し、設計値(CADデータ)や規格値と照合して適合性を判定する検査プロセスである。
全寸法検査の定義と品質管理における役割
全寸法検査とは、製造された部品のすべての寸法・形状要素を測定し、設計値(CADデータ)や規格値と照合して適合性を判定する検査プロセスである。抜き取り検査がロットから一部のサンプルを抽出して統計的に合否を判断するのに対し、全寸法検査は対象部品1点ごとに、図面で指定された寸法と幾何公差のすべてを検証する。この違いは品質リスクの許容度に直結する。抜き取り検査では「不良の見逃し確率」が統計的に存在するが、全寸法検査は個々の部品レベルで適合を保証するため、故障が人命や重大な経済損失につながる用途で必須となる。
測定対象は長さ・径・角度といった単純寸法にとどまらず、平面度・真円度・位置度・輪郭度などの幾何公差(GD&T)も含まれる。判定基準はASME Y14.5で定義される幾何公差の解釈に従い、測定機自体の性能はISO 10360シリーズで規定される。ISO 10360は三次元測定機(CMM)の長さ測定誤差やプロービング誤差を評価する規格であり、検査結果の信頼性を担保する基盤となる。
| 比較項目 | 抜き取り検査 | 全寸法検査 |
|---|---|---|
| 検査対象 | ロット内の一部サンプル | 対象部品の全数・全項目 |
| 不良見逃しリスク | 統計的に存在 | 寸法項目レベルで排除 |
| 検査時間・コスト | 比較的低い | 高い(自動化で低減) |
| 適用例 | 大量生産の一般部品 | 安全・認証部品、初品検査 |
| データ活用 | 工程傾向の把握 | 個体ごとの適合証明・トレーサビリティ |
主要産業におけるニーズは明確である。自動車OEMのボディパネルでは、プレス成形品のスプリングバックや溶接ひずみが組立精度に直結するため、形状全体の偏差評価が求められる。航空機MRO(整備・修理・オーバーホール)では、補修後の部品が耐空性要件を満たすことを個体単位で証明する必要がある。医療機器のインプラントは患者固有の形状適合が前提であり、エネルギー分野のタービン翼は高温高応力下での寸法逸脱が破損事故につながる。いずれも「抜き取りでは許容できない」という点で共通している。
品質管理上の役割を整理すると、全寸法検査は単なる合否判定ツールではなく、寸法偏差データを設計・工程へフィードバックする計測インフラとして機能する。測定結果は公差中心からの偏り、工程能力指標、経時変化の分析に用いられ、予防的な品質改善を可能にする。Industry 4.0の文脈では、全寸法検査データがCADモデルとの差分としてデジタルツインに統合され、設計変更や工程調整の判断材料となる。
なお、全寸法検査の実務では「何を全数測るか」のスコープ定義が重要である。図面上の寸法・公差すべてを毎回測定することは現実的でないケースもあり、リスク評価に基づく重要寸法の全数検査と、その他寸法の工程監視を組み合わせる運用が一般的である。この点を誤ると検査コストが過大になる一方、重要寸法の見落としは品質事故につながる。検査スコープの設計は、故障モード影響解析(FMEA)や過去の不適合データに基づいて行われるべきである。
全寸法検査の実施原理と主な技術カテゴリ
全寸法検査とは、図面やCADモデルに定義されたすべての寸法・幾何公差を実測し、合否を判定する検査方式である。抜取検査と異なり、ロット内の全数または全特徴を対象とする点が本質的な違いとなる。
技術は接触式と非接触式に大別される。
| カテゴリ | 代表方式 | データ取得の考え方 |
|---|---|---|
| 接触式 | 三次元測定機(CMM) | プローブをワーク表面に物理的に接触させ、各点の座標を逐次取得 |
| 非接触式 | 光学式・レーザー式スキャナー | 光を投射し、反射光の変化から面全体の点群を一括取得 |
CMMは点ごとの測定精度に優れ、幾何公差の検証に向く。一方、レーザー式は短時間で高密度の点群を得られるため、自由曲面や複雑形状の全寸法評価に有効である。
一般的なワークフローは、測定→点群処理→CADモデルとの重ね合わせ→寸法・GD&T照合→合否判定の順で進む。近年、Industry 4.0の進展により、検査データをリアルタイムで工程へフィードバックする役割が強まっている。全寸法検査は単なる良否選別から、工程改善のためのデータ供給源へと位置づけが変化している。
全寸法検査ソリューションの評価基準
全寸法検査システムを導入する際、カタログスペックの数値だけを追うのは危険だ。実際の生産ラインでは、測定対象の形状、材質、表面状態、そして要求される公差が、システムの実効性能を大きく左右する。評価は「測定精度」「測定範囲」「処理速度」「データ互換性」「運用要件」の5軸で行うのが実務的である。
| 評価基準項目 | 内容の概要 | 重視される産業シーン |
|---|---|---|
| 測定精度 | 測定値の真値に対する近さや再現性の水準 | 航空機部品、医療機器などの高精度要求部品 |
| 測定範囲 | 一度に測定可能な部品のサイズや体積 | 自動車ボディ、大型エネルギー部品などの大型製品 |
| 測定処理速度 | データ取得から合否判定までの所要時間の目安 | 大量生産ラインでの全数検査、短納期の試作検査 |
| データ互換性 | 既存のCAD・品質管理システムとのデータ連携のしやすさ | デジタルツインを活用するスマート工場 |
| 運用要件 | 測定環境の整備要件やオペレーターの習得負荷の目安 | 中小規模の製造現場、多品種少量生産ライン |
精度指標を読む際は、単一の偏差値ではなく、ISO 10360やASME B89系の規格に基づく検証条件まで確認したい。同じ「±10μm」でも、測定ボリューム全域での保証なのか、特定条件下の代表値なのかで意味が変わる。処理速度も同様で、スキャン時間だけでなく、点群からCADモデルへの位置合わせ、GD&Tコールアウトへの適合判定まで含めたサイクルタイムで比較する必要がある。INSVISIONのような計測専業メーカーのシステムでも、評価基準の重み付けは導入先の工程特性によって変わる。最初に自社の検査目的を定義し、基準ごとの優先順位を決めることが、過剰投資や性能不足を避ける最短手順である。
全寸法検査の適用境界と最適な活用シーン
全寸法検査とは、対象部品の寸法を特定箇所に限定せず、表面全体から取得した三次元データを基に評価する手法である。万能ではなく、適用効果が明確に分かれる。厳しい公差が要求される規制対象部品の全数検査では、合否判定の根拠を全寸法で残せる点が有効だ。複雑な自由曲面を持つ部品では、図面の指示寸法だけでは捉えにくい全体的な寸法傾向を把握できる。また試作段階では、金型補正に必要な詳細な寸法フィードバックを一度の測定で得られる。不良流出時の原因調査でも、後から寸法データを再解析できる利点がある。
一方で、適用境界も明確にすべきだ。単純形状の大量生産品で、管理寸法が数点に固定されている場合は、特定寸法のみを高速で検査する専用検査機の方がサイクルタイムと設備コストで優れる場合が多い。全寸法検査は、取得した点群データの処理時間と評価ノウハウが必要になるため、検査対象の複雑さと要求される保証レベルを見極めた上で選択するのが実用的である。
| 活用シーン | 全寸法検査が有効な理由 | 代替手法が適するケース |
|---|---|---|
| 規制対象部品の全数検査 | 全寸法の合否根拠を記録として残せる | 寸法点数が極めて少ない単純部品 |
| 自由曲面の寸法傾向把握 | 指示寸法外の形状偏差も可視化できる | 平面・円筒のみで構成される部品 |
| 試作段階の金型補正 | 補正に必要な寸法分布を詳細に取得 | 補正箇所が事前に特定されている場合 |
| 不良流出時の原因調査 | 測定済みデータを後から再解析可能 | 原因が特定寸法に限定されている場合 |
全寸法検査は「データ量と解析負荷を許容できるか」が導入判断の分かれ目になる。検査目的が合否判定のみで、管理寸法が固定されている工程では、専用検査機やハードゲージの方が合理的だ。逆に、設計変更や工程改善のために寸法情報を多面的に活用したい場合、全寸法データの価値は高い。検査手法の選定では、測定精度だけでなく、データの使われ方まで含めて判断する必要がある。
全寸法検査に関するよくある誤解
全寸法検査(100% dimensional inspection)は、ロット内の全製品を測定対象とする検査方式である。ここでは製造現場で繰り返し見られる誤解を整理する。
「全数実施が常に最善」という誤解
全寸法検査は、全製品を測定すれば不良流出を完全に防げるという前提で語られがちだ。しかし実際には、ロットサイズ、公差レベル、検査コストのバランスで方式を選ぶべきである。公差が広く工程能力指数(Cpk)が十分に高い工程では、統計的抜取検査で十分な場合が多い。一方、安全部品や単品生産品では全数検査が妥当となる。
「非接触は接触より精度が低い」という誤解
かつては接触式三次元測定機(CMM)が精度の基準だった。しかし光学式・レーザー式の進化により、用途によっては同等レベルの測定精度が得られるケースが増えている。特に自由曲面や柔軟材の測定では、非接触式の方が現実的な解となる。
「導入コストに見合わない」という誤解
| 観点 | 全寸法検査の実際の価値 |
|---|---|
| 不良流出防止 | 顧客クレーム・リコール対応コストの回避 |
| 工程改善 | 全数データによる傾向把握と早期是正 |
| トレーサビリティ | 個品単位の測定記録による監査対応力 |
初期投資だけで判断すると、長期的な品質安定と業務効率化の効果を見落とす。
全寸法検査と関連の深い品質管理概念
全寸法検査は単独で機能する検査手法ではなく、複数の品質管理概念と連携することで実効性を高める。以下に主要な関連概念を整理する。
| 概念 | 全寸法検査との関係 |
|---|---|
| GD&T(幾何寸法公差) | 形状・姿勢・位置・振れ公差の評価基準を提供し、測定データの解釈を統一する |
| SPC(統計的工程管理) | 全数測定データを工程変動の監視に転用し、傾向分析や異常検知を可能にする |
| デジタルツイン | 実測点群を設計モデルと照合し、実機と仮想モデル間の乖離を定量化する |
| ISO 9001 / AS9100 | 検査記録のトレーサビリティ要件を満たすためのデータ保持・紐付け基盤となる |
リーン生産の観点では、全寸法検査は「手直し・廃棄・再検査」というムダの削減に寄与する。工程上流で寸法逸脱を検出できれば、下流工程への不良品流出を防止できるためである。Industry 4.0の枠組みでは、全寸法検査から得られる高密度な測定データがデータ駆動型生産の入力として機能する。とくに自動車OEMや航空宇宙MROでは、ファーストアーティクル検査(FAI)と組み合わせることで、設計意図と製造実態の照合を厳密化できる。
INSVISIONの全寸法検査ソリューションの位置づけ
全寸法検査とは、単なる抜き取り検査や代表寸法の確認ではなく、設計図面上で定義されたすべての検査ポイントを対象として測定・判定する品質管理手法である。製造現場では従来、三次元測定機(CMM)や専用ゲージによる接触式測定が主流だったが、測定時間と段取り工数の制約から、全数・全寸法の実施は現実的ではなかった。
非接触光学測定技術をコアに据えるINSVISIONのソリューションは、この制約を緩和する選択肢として位置づけられる。同社の技術的アプローチは、高精度な形状取得と効率的なデータ処理を両立させる点に特長がある。取得した点群データから寸法・幾何公差を自動抽出し、GD&T呼称に基づく判定までを一連のワークフローとして処理する。
適用が想定される分野は、自動車OEMにおける車体部品の工程内検査、航空機MROでの損傷評価と補修後確認、医療機器のインプラント形状検証、エネルギー分野のタービン部品管理などである。いずれも寸法逸脱が機能・安全に直結する領域であり、トレーサビリティの確保と検査リードタイムの短縮が共通課題となる。
同社のソリューションは、特定の製品モデルに依存するものではなく、測定対象のサイズ・形状・要求精度に応じて選択できる構成をとっている。この柔軟性が、多品種少量生産から量産ラインまで幅広い製造シーンへの適合を可能にしている。
| 検査方式 | 測定原理 | 主な利点 | 主な制約 |
|---|---|---|---|
| 接触式CMM | プローブ接触による点測定 | 高精度・トレーサブル | 測定速度が遅い、段取りが必要 |
| 非接触光学測定 | 構造化光・レーザー走査 | 高速・面データ取得 | 表面性状の影響を受ける場合がある |
| 専用ゲージ | マスタとの比較判定 | 現場での即時判定 | 設計変更への対応が困難 |
非接触光学測定は、接触式と比較してデータ密度が高く、自由曲面や複雑形状の評価に適する。一方で、鏡面や透明体など光学特性が測定に影響する対象では、前処理や測定条件の調整が必要となる。全寸法検査の導入を検討する際は、測定対象の材質・表面状態・要求公差を事前に明確化し、方式の適合性を評価することが実務上の出発点となる。
全寸法検査に関するFAQ
全寸法検査とは、対象部品のすべての設計寸法・幾何公差を検査対象とする品質保証手法である。抜取検査と異なり、ロット全体を対象とするため、流出リスクの極小化が求められる自動車・航空宇宙・医療機器分野で採用が進んでいる。ただし「全寸法」の定義は運用によって幅があり、図面上の全呼び寸法を指す場合と、GD&T(幾何公差設計)で指定された管理特性を含む場合がある。導入前にこの定義を社内で明確化しておく必要がある。
導入前に準備すべきデータと環境
| 準備項目 | 内容 | 留意点 |
|---|---|---|
| CADデータ | 3Dモデル、2D図面、GD&T情報 | ネイティブ形式とSTEP/IGESなど中間形式の両方を用意 |
| 公差定義 | 呼び寸法、公差域、幾何公差 | データム基準の定義漏れが多いため要確認 |
| 検査仕様書 | 測定箇所、合否判定基準、サンプリング条件 | 全寸法の対象範囲を明記 |
| 環境条件 | 温度、湿度、振動、照明 | 非接触式は外乱光の影響を受けやすい |
| 基準部品 | 校正用マスタ、リファレンス部品 | 測定系の再現性確認に使用 |
測定対象の表面状態(粗さ、反射率、色)や形状の複雑さも事前評価項目に含める。特に深穴やアンダーカット部は、測定方式によって死角になりやすい。
測定データの出力形式とシステム連携
一般的な出力形式はCSV、TXT、PDFレポートのほか、QIF(Quality Information Framework)やDMISといった検査データ交換規格に対応するケースが増えている。QIFはISO 10303シリーズの後継としてANSI/DMSCが策定した規格で、CADの公差情報と測定結果を関連付けて保存できる。既存のSPC(統計的工程管理)システムやMES(製造実行システム)との連携では、データベース直接書き込みやAPI経由のリアルタイム転送が実用的である。連携可否は導入前に実データを使った検証で確認しておくべきだ。
小ロット多品種ラインでの活用
段取り替え頻度が高い小ロット多品種生産では、検査プログラムの作成工数が導入障壁になりやすい。対策として、CADデータから測定パスを自動生成するオフラインティーチングや、類似形状部品の検査テンプレート流用が有効である。ただし自動生成されたパスの妥当性は、初回品で必ず人手による検証を行う必要がある。多品種対応の成否は、測定プログラムの管理方法と段取り替え手順の標準化にかかっている。
非接触式における表面材質・色の影響
非接触光学式の場合、表面の反射特性が測定精度に影響する。鏡面加工された金属面、透明樹脂、黒色のゴム部品などは、方式によってはデータ欠落や精度低下が生じる。対策として、一時的なスプレーコーティング、偏光フィルタ、複数露光合成などの手法があるが、いずれも測定対象への影響と工程追加のコストを評価する必要がある。材質・色の影響を受けにくい方式を選定するか、影響を許容できる公差範囲かを事前に切り分けることが実務上の要点となる。
なお、INSVISIONの製品群では、測定対象や運用条件に応じて複数の検査システムがラインナップされており、導入前の技術評価においては実際の対象部品を用いたデモンストレーションと測定精度検証が推奨される。
まとめ
全寸法検査とは、ワークの幾何公差や輪郭形状を「サンプリング」ではなく「全点・全面」で取得し、設計データとの偏差を定量的に評価する手法である。ここでいう「全寸法」は必ずしも図面上のすべての寸法記入を指すわけではなく、検査対象として定義した面やエッジ、穴位置、輪郭線を漏れなく測定することを意味する。この定義の揺れが、導入検討時の誤解の主因になりやすい。
実施原理の観点では、接触式CMMによる点群取得と、光学式3Dスキャナによる面データ取得に大別される。評価基準は、設計CADとの比較における偏差値、GD&Tコールアウトへの適合判定、および工程能力指標(Cpk等)との連携で構成される。適用シーンは、プレス部品のスプリングバック検証、鋳造品の肉厚分布確認、樹脂成形品の反り・ヒケ評価、航空機MROでの摩耗・変形測定など、形状が複雑で従来のゲージ検査では工程変動を捉えにくい工程に有効である。
よくある誤解として、「全寸法検査=全数検査」という混同がある。全寸法検査は測定密度の話であり、全数検査は検査頻度の話である。ロットから抜き取った1個を全寸法検査することも、全数を限定的な寸法だけでチェックすることも成立する。この区別を曖昧にしたまま導入すると、検査時間やコストの見積もりを誤る。
以下の表に、本記事で扱った主要概念の関係を整理する。
| 観点 | 内容 | 実務上のポイント |
|---|---|---|
| 定義 | 対象面・対象寸法を網羅的に測定する方式 | 検査範囲の定義が前提 |
| 原理 | 接触式点群取得/光学式面データ取得 | 材質・表面状態で方式を選定 |
| 評価基準 | CAD比較偏差、GD&T適合、工程能力 | 公差帯との対比が必須 |
| 適用シーン | 複雑形状、薄肉、スプリングバック、摩耗評価 | 工程変動の可視化に有効 |
| 混同しやすい概念 | 全数検査(頻度)との区別 | 測定密度と検査頻度は独立 |
| 関連概念 | 初回品検査、工程内検査、最終検査 | 検査目的に応じた使い分け |
製造現場で品質管理体制を強化する際には、自社の生産プロセスが「寸法のばらつきを工程の上流で捉えたいのか」「出荷前の最終保証として記録を残したいのか」を明確にすることが先決である。その上で、測定範囲、要求精度、サイクルタイム、設備コストのバランスを考慮し、検査方式を選定する。本記事の内容は、その選定判断に必要な基礎知識として参照できる。INSVISIONが提供する各種検査システムも、こうした要件定義に基づいて評価されるべき選択肢の一つである。
- 産業用3D検査とは?全面検査と偏差解析 産業用3D検査は、3Dスキャン、点群処理、CAD比較を活用し、製造業における寸法検査、偏差の可視化、品質審査、トレーサブルなレポート作成を支援します。
- リバースエンジニアリングとは? リバースモデリングにおける3Dスキャンの役割 リバースエンジニアリングは3Dスキャンとデジタルモデリングを活用し、既存の物理ワークピースを編集可能なCADモデルに変換する技術です。製品改良、金型開発、検査、アディティブマニュファクチャリングなどに活用されます。
- 点群データとは?3Dスキャンにおける点群、メッシュ、CADモデルの違い 点群データは3Dスキャンにおける重要な生データフォーマットです。物体表面の形状を表す離散的な3D座標点で構成され、検査、リバースエンジニアリング、モデリング、デジタルアーカイブなどの用途に対応します。
- 3Dスキャン精度とは?精度・再現性・分解能を解説 3Dスキャン精度とは、スキャンデータが対象物の実際の形状・寸法とどの程度一致するかを示す指標です。局所精度、体積精度、ステッチ精度、再現性、分解能の観点から評価されます。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。