

scan 3D de pièces noires réfléchissantes: critères pratiques pour les équipes de production
Les surfaces noires, brillantes ou polies représentent depuis longtemps un écueil majeur pour les technologies de numérisation 3D classiques. Dans l’automobile,
Le verrou optique des pièces sombres et réfléchissantes
Lorsqu’un faisceau laser ou une frange de lumière blanche frappe une surface noire, la majeure partie de l’énergie est absorbée. Le capteur reçoit un signal si faible que le rapport signal/bruit se dégrade, rendant la reconstruction du point de mesure peu fiable, voire impossible.
À l’inverse, une surface très réfléchissante renvoie une quantité d’énergie qui sature le capteur ou génère des réflexions multiples, créant des faux échos et des nuages de points aberrants.
Les pièces qui cumulent ces deux caractéristiques — par exemple un carter de pompe en fonte noire avec des portées usinées brillantes, ou une coque en fibre de carbone vernie — posent un problème aigu aux scanners 3D dépourvus de stratégie de contrôle d’exposition dynamique.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
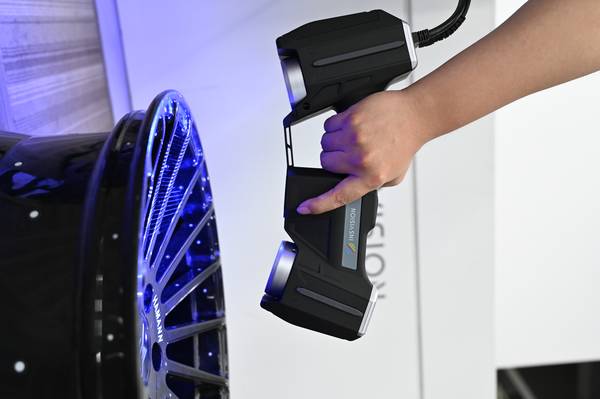
Aperçu du scénario
Une lecture pratique de l’article consiste à partir de ce scénario :
- Le verrou optique des pièces sombres et réfléchissa…: Lorsqu’un faisceau laser ou une frange de lumière blanche frappe une surface noire, la majeure partie de l’énergie…
- Le système de suivi V-Track et le traitement des su…: Les systèmes de numérisation par suivi optique, comme le V-Track d’INSVISION, abordent cette problématique par une…
- Mise en œuvre en atelier : du montage à l’exploitat…: Dans un atelier de fabrication de moules pour pièces plastiques, un insert de moule en acier traité, de teinte som…
L’enjeu ne se limite pas à la simplicité de la mesure. Dans un processus de production, l’obligation de matifier chaque pièce allonge le temps de cycle, impose un nettoyage ultérieur et introduit une variabilité liée à l’épaisseur de la couche de poudre.
Sur des pièces de précision, cette incertitude supplémentaire peut grever la capabilité du processus de contrôle. Les responsables qualité recherchent donc des systèmes capables de s’adapter en temps réel aux variations locales de réflectance, sans intervention manuelle.
Le système de suivi V-Track et le traitement des surfaces complexes
Les systèmes de numérisation par suivi optique, comme le V-Track d’INSVISION, abordent cette problématique par une combinaison de technologies matérielles et logicielles.
Le V-Track utilise un traqueur optique qui localise en permanence la position de la tête de numérisation dans l’espace, ce qui permet de s’affranchir des cibles autocollantes habituellement collées sur la pièce ou autour d’elle.
Cette liberté de mouvement facilite l’accès à toutes les orientations, y compris sur des surfaces concaves où les réflexions parasites sont les plus gênantes.
Le cœur du système repose sur un contrôle adaptatif de l’intensité du laser et du temps d’exposition. Pour chaque point de la surface, le scanner ajuste la puissance émise en fonction de la réponse reçue sur la ligne de balayage précédente.
Les zones très absorbantes reçoivent une impulsion plus énergétique, tandis que les zones spéculaires sont atténuées pour éviter la saturation. Cette modulation s’opère en quelques microsecondes, sans ralentissement perceptible de la vitesse de balayage.
Les algorithmes de reconstruction 3D, enrichis par des techniques d’intelligence artificielle, exploitent ensuite les données brutes pour discriminer les points valides des artefacts, reconstruisant des géométries nettes même sur des arêtes de réflexion critique.
L’écosystème logiciel 3D INSVISION, intégré à la chaîne de traitement, prend en charge l’alignement des nuages de points, la comparaison avec le modèle CAO et la génération de rapports dimensionnels.
Cette intégration évite les ruptures de flux entre le scan, l’inspection et la rétroconception, ce qui raccourcit le délai entre la saisie de la pièce et la décision qualité.
Mise en œuvre en atelier : du montage à l’exploitation des données
Dans un atelier de fabrication de moules pour pièces plastiques, un insert de moule en acier traité, de teinte sombre avec des surfaces de joint polies, sert d’exemple concret. L’opérateur installe la pièce sur un marbre, sans apposer de cibles ni de poudre.
Le traqueur optique du V-Track est positionné de manière à couvrir le volume de travail, puis la tête de numérisation est déplacée manuellement autour de l’insert.
Le système maintient le suivi même lorsque l’opérateur change brutalement d’angle, ce qui permet de numériser en une seule séquence les surfaces d’appui brillantes et les dépouilles sombres.
Les données acquises sont immédiatement visualisables dans 3D INSVISION. Le nuage de points, dense et homogène, ne présente pas de décrochages aux transitions entre zones mates et spéculaires. L’ingénieur qualité lance ensuite une comparaison automatisée avec le modèle CAO nominal.
Les écarts de forme sont cartographiés en couleurs, mettant en évidence une légère surépaisseur sur une nervure de refroidissement. Ce constat, quasiment invisible à l’œil nu sur un acier noir, oriente immédiatement la retouche.
Le rapport de contrôle est généré au format PDF et l’archive de nuages de points est conservée pour la traçabilité du lot.
Des résultats tangibles et une logique réplicable
Sur le plan qualitatif, l’adoption du V-Track sur les pièces sombres et réfléchissantes a modifié la routine du service de contrôle. La suppression de l’étape de matification a réduit les manipulations de pièces et le risque de rayures.
Le temps de préparation, autrefois consacré à l’application et au nettoyage de la poudre, a été réaffecté à des tâches de vérification plus approfondies. La répétabilité des mesures s’est améliorée, car l’incertitude liée à l’épaisseur de la couche de matifiant a disparu.
Ce mode opératoire est transposable à d’autres secteurs confrontés aux mêmes états de surface.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.