

Comment évaluer scan 3D de pièces noires réfléchissantes pour le contrôle industriel
scan 3D de pièces noires réfléchissantes: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans un atelier de mécanique ou de.
Contexte d’atelier et besoins de mesure
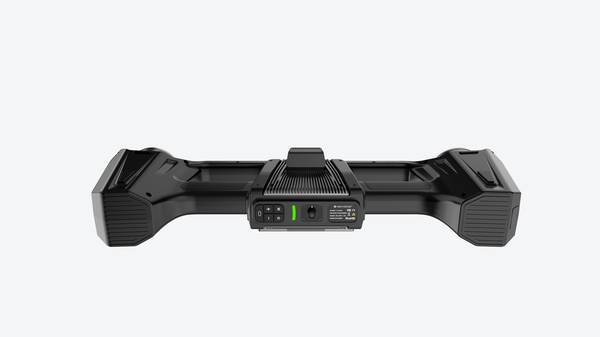
Contexte d’atelier et besoins de mesure
Dans un atelier de mécanique ou de mise en forme, la pression ne vient pas seulement du volume de pièces à sortir. Elle vient surtout du moment où une non-conformité est détectée trop tard.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Une face usinée hors tolérance, une zone de reprise mal localisée, un jeu d’assemblage qui ne rentre pas : à ce stade, le coût n’est plus seulement technique, il devient organisationnel. Les équipes qualité doivent répondre vite, sans sacrifier la traçabilité.
Or, les pièces noires ou réfléchissantes compliquent précisément cette lecture géométrique. Un marbrage, un dépôt de poudre ou un réglage d’éclairage peuvent masquer une partie de la forme réelle, surtout sur des surfaces brillantes, des congés profonds ou des arêtes fines.
Le besoin n’est donc pas simplement de « numériser » une pièce. Il s’agit d’obtenir une donnée fiable, exploitable dans un flux de contrôle existant, sans multiplier les manipulations ni dépendre d’un opérateur expert en préparation de surface.
Le scan 3D de pièces noires réfléchissantes devient alors un levier de fluidité : moins de temps passé à fiabiliser la mesure, moins d’ambiguïté dans les décisions de conformité, et une meilleure continuité entre le contrôle dimensionnel, le retour vers la production et la documentation qualité.
Chez INSVISION, cette logique se traduit par une approche orientée vers l’intégration au processus : le scanner ne remplace pas la démarche qualité, il la rend plus rapide à exécuter et plus difficile à contourner.
Flux de travail pratique
- Contexte d’atelier et besoins de mesure — Dans un atelier de mécanique ou de mise en forme, la pression ne vient pas seulement du volume de pièces à sortir.
- Limites des méthodes de mesure classiques — Sur une ligne d’inspection dimensionnelle, les instruments traditionnels montrent vite leurs limites dès que la surface devient h…
- Intégration du scan 3D dans le flux de travail — La donnée de numérisation n’a de valeur que si elle s’insère sans friction dans la séquence qualité existante.
- Points de validation avant déploiement — Beaucoup d’équipes supposent qu’un scan 3D de pièces noires réfléchissantes échouera sur des surfaces brillantes ou sombres.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Sur une ligne d’inspection dimensionnelle, les instruments traditionnels montrent vite leurs limites dès que la surface devient hostile à la mesure. Une pièce noire réfléchissante cumule deux problèmes : la peinture sombre absorbe la lumière et le vernis ou le polissage renvoie des reflets parasites.
Avec un scanner laser classique ou un capteur optique standard, l’opérateur passe plus de temps à préparer la surface qu’à mesurer. Il applique de la poudre matifiante, ajuste les angles, refait les passes. Les zones en creux, les congés serrés ou les nervures profondes restent souvent incomplets.
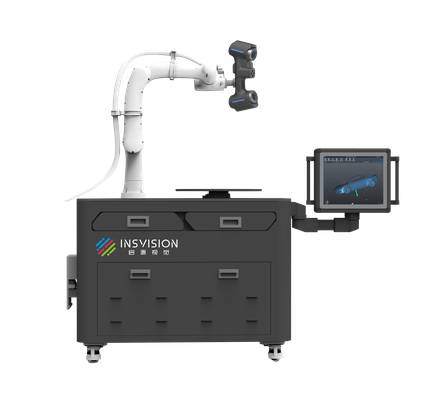
Ces ruptures de données ne sont pas un simple inconvénient. Elles forcent le technicien à revenir sur la pièce, parfois plusieurs fois, pour combler les trous de numérisation. Le délai de contrôle s’allonge, la première pièce attend, et la décision de libération du lot est retardée.
En production de moules ou de pièces automobiles, ce temps se répercute directement sur la cadence de livraison.
Sans scan 3D de pièces noires réfléchissantes fiable, les équipes compensent par des gabarits, des piges ou des relevés manuels partiels. On mesure moins de points, on extrapole davantage, et on accepte une incertitude plus large.
La traçabilité géométrique s’en trouve affaiblie, surtout lorsqu’un client demande un rapport complet sur une portée fonctionnelle ou un ajustement critique. INSVISION aborde ce problème en traitant l’acquisition sur ces surfaces difficiles comme un cas d’usage standard, pas comme une exception de laboratoire.
Intégration du scan 3D dans le flux de travail
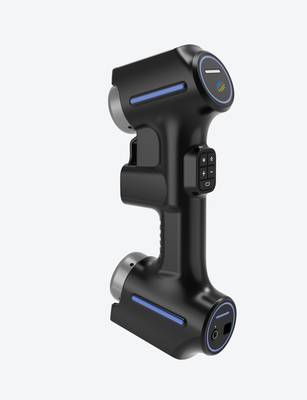
Intégration du scan 3D dans le flux de travail
La donnée de numérisation n’a de valeur que si elle s’insère sans friction dans la séquence qualité existante.
Dans un atelier d’outillage ou de maintenance, le scan 3D de pièces noires réfléchissantes ne remplace pas le contrôle traditionnel : il vient alimenter une boucle plus courte entre la constatation d’un écart et la décision de correction.
Le déroulement type commence par l’acquisition. Sur une pièce sombre ou brillante, l’opérateur évite les longues préparations au talc ou au spray matifiant lorsque l’équipement est conçu pour traiter ces surfaces directement.
Pour les zones difficiles — gorges profondes, congés étroits, arêtes d’usure — la priorité est de capturer une géométrie complète dès la première passe. Une acquisition partielle oblige à revenir sur le poste, immobilise la pièce et casse le rythme de l’équipe qualité.
Vient ensuite la comparaison. Le nuage de points ou le maillage est aligné sur le modèle nominal ou sur un état de référence numérisé. Ici, l’important n’est pas le nombre de points mais la pertinence de l’analyse : zones fonctionnelles, tolérances géométriques, interfaces d’assemblage.
Un écart de forme sur une surface d’étanchéité n’a pas le même poids qu’une variation sur une face non fonctionnelle. Le logiciel doit permettre de segmenter l’analyse sans exiger une intervention longue d’un technicien spécialisé.
La revue s’appuie sur des cartographies de déviation lisibles par des profils non experts en métrologie. Un responsable de production, un acheteur ou un client final doivent comprendre en quelques secondes si la pièce est conforme, dégradée ou hors tolérance.
Les captures d’écran annotées, les coupes dynamiques et les points de mesure critiques facilitent cette lecture partagée. La revue devient alors un moment de décision, pas un exercice de décryptage de données brutes.
Le rapport clôt la boucle. Il fige l’état constaté, les références utilisées, les écarts relevés et les zones hors tolérance. Pour une entreprise travaillant en flux tendu ou en sous-traitance, ce document sert de preuve qualité, de support de facturation ou de base de négociation technique avec le donneur d’ordre.
Les solutions INSVISION s’intègrent dans cette chaîne en réduisant les allers-retours entre le scanner, le logiciel d’analyse et le système documentaire de l’atelier.
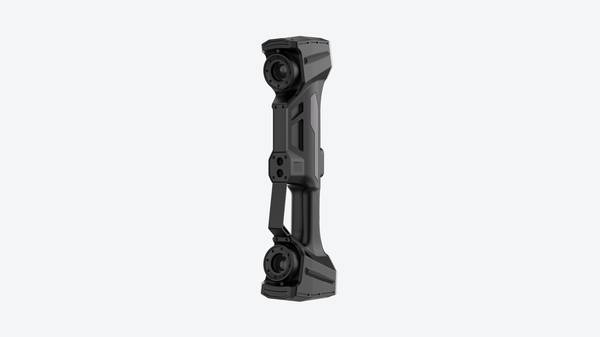
L’enjeu opérationnel est simple : moins de temps entre le scan et le rapport, moins de pièces immobilisées, moins d’interprétations divergentes. Pour un responsable qualité, intégrer le scan 3D de pièces noires réfléchissantes dans le flux de travail existant ne doit pas créer une île technologique supplémentaire.
Il faut au contraire que l’équipement se comporte comme un poste de contrôle rapide, documenté et reproductible, dont la sortie alimente directement les décisions de production ou de maintenance.
Points de validation avant déploiement
Points de validation avant déploiement
Beaucoup d’équipes supposent qu’un scan 3D de pièces noires réfléchissantes échouera sur des surfaces brillantes ou sombres. C’est une idée reçue qui coûte cher : dans plusieurs cas, la limite ne vient pas du scanner, mais de la préparation de surface, de l’environnement de mesure ou de la stratégie d’acquisition.
Avant d’intégrer un équipement INSVISION dans un flux qualité existant, il faut donc valider quelques points simples sur site.
Premièrement, identifiez si la pièce entre dans un cas adapté. Les retours d’usage couvrent des objets variés : moules concaves à forte réflexion, zones étroites, congés, arêtes d’usure, faces de joints, pièces de forge ou de fonderie sombres.
Si la pièce présente des creux profonds, des rayons faibles ou des surfaces miroir, le scan 3D de pièces noires réfléchissantes reste pertinent, à condition de vérifier l’accessibilité optique et la stabilité de la pièce. Une pièce brillante n’est pas un obstacle en soi ; une pièce instable ou mal maintenue en est un.
Ensuite, contrôlez l’environnement. Lumière parasite, vibrations, poussière métallique, variations de température : ces éléments dégradent plus souvent la qualité des données que la couleur de la pièce.
Sur site, il faut confirmer que la zone de scan peut être isolée des vibrations de presse ou de pont roulant, et que l’éclairage ambiant n’introduit pas de reflets parasites. Pour les pièces noires réfléchissantes, un contrôle visuel rapide sous l’angle de travail réel évite de multiplier les passes inutiles.
Enfin, validez le livrable attendu. S’agit-il d’un nuage de points pour rétroconception, d’une comparaison à un modèle nominal, d’un rapport d’usure ou d’un relevé dimensionnel pour le contrôle qualité ? Ce choix détermine la densité de points, le temps d’acquisition et le post-traitement.
En intégrant INSVISION à un flux qualité existant, l’objectif n’est pas de produire plus de données, mais de produire les bonnes données au bon moment, sans alourdir le poste de contrôle.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.