

Solutions de scan 3D pour pièces en tôle fine : linspection automatisée appliquée à lemboutissage
La tôle fine emboutie est omniprésente dans l’automobile, l’électroménager, l’enveloppe électronique et le mobilier métallique. Les exigences de géométrie, d’as
Problématiques rencontrées dans le contrôle des pièces en tôle fine
Les pièces de tôle fine présentent plusieurs caractéristiques qui compliquent leur inspection. Leur faible épaisseur les rend sensibles à la déformation sous simple effet de serrage, ce qui fausse toute mesure par contact.
Le retour élastique après emboutissage génère des écarts de forme qu’un contrôle sur quelques sections ne permet pas de cartographier complètement. Les arêtes de tombé, les zones de congé et les surfaces gauches exigent une densité de points élevée pour être correctement caractérisées.
Enfin, les cadences de ligne imposent de libérer la pièce en un temps très court, sous peine de créer un goulet en sortie de presse. Les marbriers et les machines à mesurer tridimensionnelles classiques, bien que précis, ne répondent pas à ce besoin de rapidité et d’exhaustivité.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Les équipes qualité se retrouvent alors à n’inspecter qu’un échantillon réduit, avec un risque permanent de laisser passer un lot non conforme issu d’une dérive d’outil ou d’un problème d’approvisionnement en matière.
Flux de travail pratique
- Problématiques rencontrées dans le contrôle des pièces en… — Les pièces de tôle fine présentent plusieurs caractéristiques qui compliquent leur inspection.
- Architecture de la solution : scan 3D automatisé avec Alp… — Pour couvrir ce type de besoin, l’approche retenue s’articule autour d’un poste de scan 3D automatisé, intégré directement à la s…
- Mise en œuvre : de la préparation à l’exploitation des do… — La mise en place d’un tel poste dans un atelier d’emboutissage suit une logique pragmatique.
- Résultats observés et perspectives pour d’autres secteurs — Sur les lignes où ce type de solution a été déployé, les équipes qualité constatent une réduction significative du temps de contr…
À ces difficultés s’ajoute la nécessité de conserver une traçabilité numérique des pièces produites. Les clients donneurs d’ordre demandent de plus en plus souvent des rapports de contrôle complets, comparant le nuage de points 3D de la pièce réelle au modèle CAO nominal.
Sans un moyen de capture rapide et fidèle, la constitution de tels dossiers devient un goulet administratif et technique.
Architecture de la solution : scan 3D automatisé avec AlphaAutoScan-400
Pour couvrir ce type de besoin, l’approche retenue s’articule autour d’un poste de scan 3D automatisé, intégré directement à la sortie de l’outil de découpe ou de formage, ou bien placé en cellule de contrôle déportée.
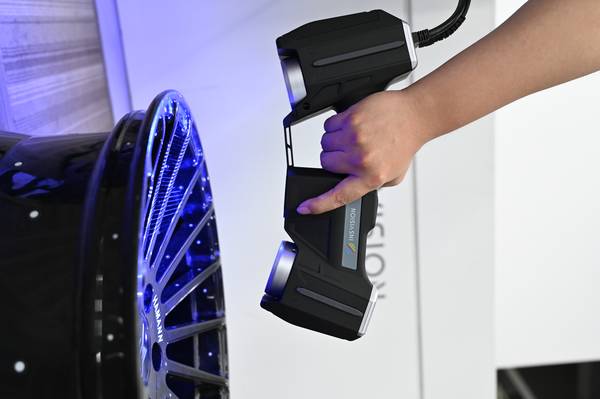
L’AlphaAutoScan-400 d’INSVISION a été conçu pour cette mission : il s’agit d’un système d’inspection 3D sans contact, qui combine une tête de scan à lumière structurée et un plateau rotatif ou un mécanisme de manutention adapté, permettant de capturer l’intégralité de la pièce en quelques passes.
La résolution de mesure est suffisante pour identifier des défauts de l’ordre de quelques micromètres sur les surfaces critiques, et la rapidité de capture est compatible avec des temps de cycle de quelques secondes, condition indispensable pour un contrôle en ligne ou à proximité immédiate de la production.
Le logiciel embarqué, 3D INSVISION, assure en une seule chaîne la reconstruction du nuage de points, l’alignement automatique sur le modèle CAO de référence, et la génération d’une carte de déviations colorées.
Les tolérances dimensionnelles et géométriques sont paramétrables, ce qui permet de configurer un plan d’inspection par type de pièce. L’opérateur n’a pas besoin de compétences avancées en métrologie : une fois le gabarit de contrôle créé, la séquence de mesure s’exécute en appuyant sur une seule commande.
Le fait que le système soit développé et maintenu par une entreprise certifiée ISO 9001:2015 rassure quant à la pérennité de la chaîne de mesure et à la disponibilité du support.
Mise en œuvre : de la préparation à l’exploitation des données
La mise en place d’un tel poste dans un atelier d’emboutissage suit une logique pragmatique. D’abord, on identifie la famille de pièces à contrôler et les caractéristiques critiques : plan de joint, position de perçages, profil de tombé, hauteur de nervures.
On définit les positions de maintien qui n’induisent pas de déformation, puis on programme la cinématique de scan.
La phase de validation consiste à comparer les résultats du scan 3D avec ceux d’une mesure de référence, par exemple sur une machine à mesurer tridimensionnelle de laboratoire, pour un nombre limité de pièces étalons.
En production courante, la pièce est prélevée, déposée sur le support et le cycle de scan démarre. L’AlphaAutoScan-400 acquiert plusieurs vues sous différents angles ; le logiciel recale automatiquement les nuages de points, supprime les artefacts éventuels et construit le maillage.
La comparaison au modèle CAO s’affiche sous forme de carte de couleurs où le rouge signale un excès de matière, le bleu un manque, et le vert une conformité. L’opérateur peut immédiatement décider si la pièce est acceptable, à retoucher ou à rebuter.
Le rapport de contrôle est généré automatiquement au format PDF, avec l’identifiant du lot, la date et l’heure, et peut être archivé ou transmis au client.
Les données de scan sont également exploitables pour le réglage de l’outillage. En suivant l’évolution du retour élastique sur une série de pièces, l’outilleur ajuste la pression du serre-flan ou modifie localement la géométrie de la matrice.
Cette boucle de rétroaction, impossible à mettre en place avec des moyens de contrôle ponctuels, contribue à réduire la dérive et à stabiliser la production.
Résultats observés et perspectives pour d’autres secteurs
Sur les lignes où ce type de solution a été déployé, les équipes qualité constatent une réduction significative du temps de contrôle unitaire par rapport aux méthodes par contact, et la possibilité de contrôler davantage de pièces par lot, voire toutes les pièces pour les séries critiques.
La détection d’un défaut de forme ne repose plus sur l’œil d’un contrôleur expérimenté, mais sur un comparatif objectif et chiffré, ce qui facilite les décisions de tri et les échanges avec les services méthodes.
En outre, la documentation de conformité est produite sans ressaisie manuelle, ce qui élimine une source d’erreur et allège la charge administrative.
Le principe de cette architecture de scan 3D automatisé pour pièces de tôle fine se transpose directement à d’autres secteurs confrontés aux mêmes contraintes de forme, de faible rigidité et de cadence.
Les fabricants d’appareils électroménagers, de boîtiers métalliques, de composants de carrosserie ou de mobilier en acier peuvent y trouver un moyen de renforcer leur maîtrise dimensionnelle et de réduire les rebuts.
L’essentiel est de disposer d’un système suffisamment rapide et précis, capable de s’intégrer dans le flux de production sans le ralentir, et d’un logiciel de traitement qui transforme les nuages de points en informations immédiatement utiles pour l’opérateur et l’outilleur.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.