

Contrôle 3D de pièces de production : principes, apports et intégration dans la chaîne de fabrication
Dans l’industrie manufacturière, la conformité géométrique d’une pièce ne se négocie pas. Pourtant, les méthodes de contrôle traditionnelles – gabarits, colonne
Qu’est-ce que le contrôle 3D de pièces de production et comment fonctionne-t-il
Le contrôle 3D de pièces de production consiste à acquérir la géométrie complète d’une pièce sous forme de nuage de points dense, puis à comparer ce relevé numérique au modèle de référence (CAO) ou à des cotes dimensionnelles.
L’outil principal est un scanner 3D, souvent tenu à la main ou monté sur un bras robotisé, qui projette une série de lignes laser sur la surface à mesurer.
Des caméras embarquées captent la déformation de ces lignes et un algorithme de reconstruction calcule les coordonnées spatiales de chaque point avec une précision pouvant descendre jusqu’à 0,020 mm en mode métrologique.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Le résultat est une copie numérique de la pièce réelle, exploitée dans un logiciel de métrologie pour générer des cartographies d’écarts, des rapports de conformité ou des analyses de tendances.
La rapidité d’acquisition est un facteur clé : là où une MMT prélève des points un par un, le scanner optique saisit des millions de points en quelques secondes, rendant possible le contrôle à 100 % sur des formes gauches, des nervures, des congés ou des surfaces aérodynamiques.
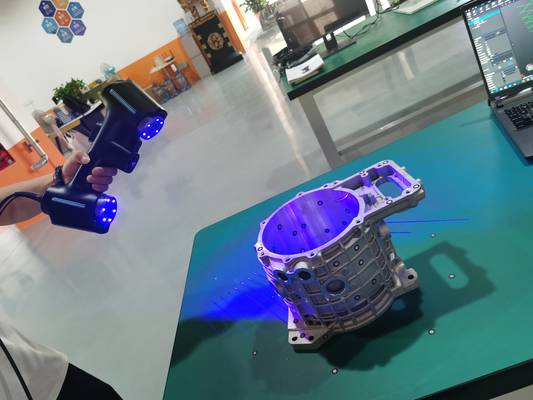
Aperçu du scénario
Une lecture pratique de l’article consiste à partir de ce scénario :
- Qu’est-ce que le contrôle 3D de pièces de productio…: Le contrôle 3D de pièces de production consiste à acquérir la géométrie complète d’une pièce sous forme de nuage d…
- Quels sont les éléments techniques déterminants: La performance d’un système de contrôle 3D repose sur une combinaison de facteurs matériels et logiciels.
- Dans quels contextes le contrôle 3D apporte-t-il le…: Le contrôle 3D s’impose naturellement lorsque la pièce présente des surfaces courbes, non prismatiques, difficiles…
Quels sont les éléments techniques déterminants
La performance d’un système de contrôle 3D repose sur une combinaison de facteurs matériels et logiciels. La densité et la configuration des lignes laser influencent directement la capacité à capturer des détails fins, des arêtes vives, des trous profonds ou des zones à contre-dépouille.
Une architecture à 50 lignes laser bleues croisées, comme celle intégrée à l’AlphaScan d’INSVISION, améliore la capture des géométries difficiles tout en réduisant les zones d’ombre.
Le poids de l’appareil, environ 1 070 g pour ce modèle, a un impact direct sur la maniabilité lors des longues séries de contrôle et sur la qualité du balayage manuel.
La robustesse des algorithmes de recalage est également capitale, en particulier pour les pièces dépourvues de géométries de référence évidentes : le suivi doit rester stable même lorsque l’opérateur passe d’une face à une autre.
Enfin, le traitement des matériaux difficiles – surfaces noires, brillantes, transparentes – constitue un critère discriminant.
Les scanners modernes compensent la faible réflectivité par une puissance laser ajustée et une exposition adaptative, évitant ainsi l’application de poudres matifiantes dans la majorité des cas.
Dans quels contextes le contrôle 3D apporte-t-il le plus de valeur
Le contrôle 3D s’impose naturellement lorsque la pièce présente des surfaces courbes, non prismatiques, difficiles à palper ou à instrumenter. En fonderie, forge, injection plastique ou tôlerie, il permet de vérifier des profils complexes, des plans de joint, des déformations de retrait ou des épaisseurs de paroi.
Un autre domaine d’application exigeant est l’assistance au contrôle non destructif, notamment pour les pièces à géométrie irrégulière destinées à un examen ultrasonore.
La numérisation préalable de la surface complexe fournit le modèle géométrique nécessaire à la planification des trajectoires de palpage ou à la conception de montages de maintien.
En dehors de ces cas, la technologie convient aussi pour la rétroconception de pièces orphelines, l’archivage numérique de lots de production ou la surveillance d’usure d’outillage.
En revanche, pour des pièces prismatiques simples avec un nombre limité de cotes fonctionnelles, un montage de contrôle classique par palpage peut rester plus économique et plus simple à mettre en œuvre.
Comment INSVISION se positionne dans cette chaîne de mesure
INSVISION inscrit ses solutions dans une approche de numérisation de surface précise et rapide, adaptée à l’environnement industriel.
Le scanner AlphaScan, doté d’une précision de 0,020 mm, se destine au contrôle métrologique de pièces de production unitaires, de petites séries ou de composants nécessitant une inspection géométrique exhaustive.
Son format léger et la technologie de croisement de faisceaux laser facilitent la levée de formes complexes, y compris les zones concaves, les nervures étroites ou les surfaces réfléchissantes.
Pour les applications en laboratoire ou en contrôle non destructif qui demandent une numérisation de pièces à géométrie difficile, la solution fournit un socle numérique fiable, exploitable ensuite pour la génération de parcours de scan ultrasonore ou la conception de gabarits de contrôle.
L’interopérabilité avec les formats standards de CAO et de métrologie permet d’intégrer le scanner dans une chaîne de mesure existante sans rupture de flux numérique.
Questions fréquentes et idées reçues sur le contrôle 3D
Un scanner 3D remplace-t-il toujours une MMT ? Non, les deux outils sont complémentaires. Le scanner excelle sur la couverture de surface et la rapidité, la MMT sur la précision de certaines cotes linéaires et la certification selon des normes spécifiques. Faut-il systématiquement matifier les pièces avant de scanner ?
De moins en moins. Les scanners à laser bleu et à exposition adaptative capturent désormais une large gamme de surfaces réfléchissantes ou sombres sans préparation, mais certains cas extrêmes (miroir poli, plastique transparent) peuvent encore nécessiter un poudrage.
Un scanner portatif est-il assez précis pour un usage métrologique ? Oui, à condition de respecter les conditions de mise en œuvre : température stable, calibrage régulier, manipulation maîtrisée.
La précision de 0,020 mm annoncée pour l’AlphaScan le place au niveau exigé par de nombreux contrôles de production, sous réserve de validation par un protocole interne. Le contrôle 3D peut-il être intégré en ligne de production ?
Oui, en version automatisée ou robotisée, à condition de dimensionner correctement le temps de cycle, l’éclairage ambiant et la communication avec le système de gestion de production.
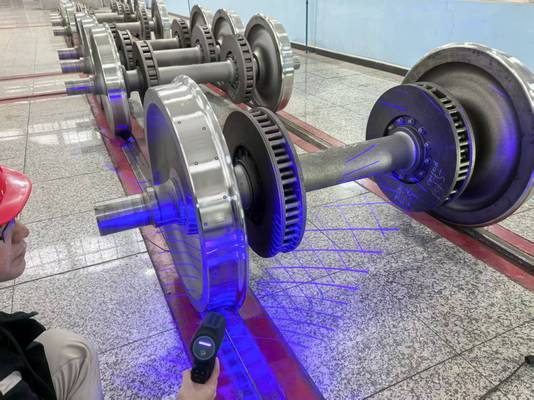
Le contrôle 3D de pièces de production est aujourd’hui une technologie mature, qui ne se limite plus aux laboratoires de métrologie. Comprendre son principe de fonctionnement, ses domaines de pertinence et ses conditions d’utilisation permet de décider sereinement où l’intégrer.
Pour les pièces aux géométries complexes, les matériaux difficiles et les applications de numérisation avancée, les solutions comme l’AlphaScan d’INSVISION apportent une réponse industrielle concrète, combinant précision métrologique et souplesse d’utilisation.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.