

scan 3D de pièces moulées brutes: critères pratiques pour les équipes de production
scan 3D de pièces moulées brutes: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans un atelier de fonderie ou d’usinage.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Dans un atelier de fonderie ou d’usinage, le contrôle des pièces moulées brutes s’est longtemps appuyé sur des gabarits, des piges, des marbres et des relevés manuels.
Le résultat dépendait fortement de l’opérateur, de son habitude à interpréter une surface brute, et du temps disponible entre deux campagnes de production. Aujourd’hui, la pression a changé.
Les exigences des donneurs d’ordres portent sur des tolérances plus serrées, des livraisons plus rapides et une traçabilité complète entre la pièce brute, son moule ou son outillage, et la première opération d’usinage.
Critères de sélection et contrôles terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Contexte d’atelier et besoins de mesure | Dans un atelier de fonderie ou d’usinage, le contrôle des pièces moulées brutes s’est longtemps appuyé sur des gabarits, des piges, des marbres et de… | Le résultat dépendait fortement de l’opérateur, de son habitude à interpréter une surface brute, et du temps disponible entre deux campagnes de… |
| Limites des méthodes de mesure classiques | Le point à retenir est simple : plus la pièce brute est complexe, moins les instruments de mesure traditionnels donnent une image exploitable de la r… | Une machine à mesurer tridimensionnelle, un pied à coulisse ou un gabarit fonctionnent bien tant que la géométrie reste accessible et prévisible. |
| Intégration du scan 3D dans le flux de travail | De nombreux ateliers traitent encore le scan 3D de pièces moulées brutes comme une opération de laboratoire : on numérise, on regarde un joli maillag… | En réalité, la valeur du scan se joue dans son intégration au flux qualité, là où la donnée passe de poste en poste sans rupture. |
| Points de validation avant déploiement | Avant d’intégrer le scan 3D de pièces moulées brutes dans un poste de contrôle, il faut distinguer deux situations. | Dans un flux traditionnel, une pièce brute attend souvent qu’un contrôleur passe au marbre ou au pied à coulisse, puis les écarts sont notés à l… |
Le besoin n’est plus seulement de savoir si une pièce est bonne ou mauvaise. Il faut comprendre où se situe l’écart, sur quelle surface, avec quelle amplitude, et si cet écart peut être compensé en usinage ou corrigé sur l’outillage.
Le scan 3D de pièces moulées brutes répond précisément à ce besoin : il remplace quelques points de mesure isolés par une cartographie complète de la surface. Les zones difficiles — dépouilles, congés, nervures, raccords de noyaux — deviennent visibles et exploitables.
Dans les ateliers occidentaux, cette évolution s’inscrit dans une logique de lean manufacturing et d’Industry 4.0. Les équipes qualité ne veulent plus attendre la fin de série pour découvrir une dérive.
Elles veulent mesurer plus tôt, comparer avec le modèle nominal ou avec une pièce de référence, puis transférer les données vers la cellule d’usinage ou vers le service méthodes.
Cela suppose un équipement capable de fonctionner en environnement réel : lumière variable, poussière résiduelle, pièces encore chaudes ou simplement posées sur un établi, sans préparation longue ni salle de métrologie dédiée.
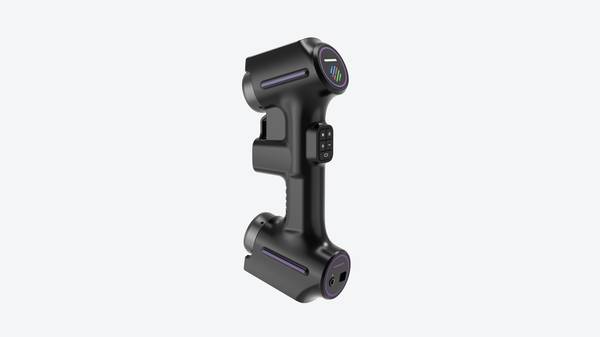
INSVISION s’intègre dans ce contexte avec des scanners industriels conçus pour traiter des surfaces brutes, peu coopératives, parfois brillantes ou sombres. L’enjeu n’est pas seulement la vitesse d’acquisition. C’est la fiabilité des données remontées vers l’ingénierie.
Une donnée fiable permet de valider une correction d’outillage, d’ajuster une surépaisseur d’usinage ou de documenter une dérive avant qu’elle ne devienne un rebut. Dans un flux de production, c’est cette continuité entre la mesure, l’interprétation et la décision qui fait la différence.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Le point à retenir est simple : plus la pièce brute est complexe, moins les instruments de mesure traditionnels donnent une image exploitable de la réalité. Une machine à mesurer tridimensionnelle, un pied à coulisse ou un gabarit fonctionnent bien tant que la géométrie reste accessible et prévisible.
Dès qu’il s’agit de surfaces brutes de fonderie, de congés irréguliers, de dépouilles ou de zones en contre-dépouille, ces outils atteignent rapidement leur limite.
Le scan 3D de pièces moulées brutes répond précisément à ce problème, mais pour comprendre son intérêt, il faut d’abord regarder ce que les méthodes classiques ne savent pas faire.
La première contrainte concerne les géométries complexes. Une pièce moulée brute n’est pas un modèle CAO propre. Elle présente des variations de retrait, des déformations locales, des plans de joint décalés et des surfaces non usinées dont la forme réelle s’écarte parfois sensiblement du dessin.
Un palpeur point par point ne capture que quelques dizaines ou centaines de points, ce qui laisse de vastes zones sans information. Les congés, les nervures, les poches profondes ou les zones à forte courbure sont souvent impossibles à atteindre correctement.
Le résultat est une représentation partielle, qui peut masquer un défaut dimensionnel réel.
La deuxième limite est la rupture de données entre les différents services. En contrôle traditionnel, le métrologue relève des cotes, remplit un rapport, puis transmet des valeurs isolées au bureau d’études ou à la production.
Ces valeurs ne disent rien de la forme globale de la pièce, ni de la manière dont les surfaces se raccordent entre elles. Quand une non-conformité apparaît, il faut souvent relancer une campagne de mesure, parfois sur une autre machine, avec un autre opérateur. Le délai s’allonge et l’information reste fragmentée.

Les délais constituent justement le troisième point critique. Préparer un programme de mesure sur MMT pour une pièce brute, définir les palpages, exécuter les mesures, puis analyser les écarts prend du temps. Pour une pièce unitaire ou une petite série, ce temps de préparation peut dépasser le temps de mesure lui-même.
Dans un contexte de première pièce, de validation de moule ou de reprise après modification outillage, ces délais pénalisent directement la mise en production.
Un scan 3D de pièces moulées brutes réalisé avec un scanner industriel INSVISION permet d’acquérir la totalité de la surface en une seule session, sans programme de palpage préalable, ce qui change la logique de contrôle : on mesure d’abord, on analyse ensuite.
Enfin, les méthodes classiques peinent à fournir une comparaison globale entre la pièce brute et son modèle nominal.
Une cote hors tolérance peut être détectée, mais l’origine de l’écart – usure localisée du moule, déformation au refroidissement, problème de bridage – reste difficile à identifier à partir de quelques points isolés.
La cartographie complète des écarts, obtenue par numérisation 3D, donne au contraire une vue d’ensemble qui facilite le diagnostic et la décision. C’est ce passage d’un contrôle ponctuel à une analyse surfacique qui change la manière dont les équipes qualité et méthodes collaborent sur les pièces brutes.
Intégration du scan 3D dans le flux de travail
De nombreux ateliers traitent encore le scan 3D de pièces moulées brutes comme une opération de laboratoire : on numérise, on regarde un joli maillage, puis on revient aux méthodes traditionnelles.
En réalité, la valeur du scan se joue dans son intégration au flux qualité, là où la donnée passe de poste en poste sans rupture.
Avec un équipement comme les scanners industriels INSVISION, l’enchaînement devient linéaire. L’opérateur positionne la pièce brute, lance l’acquisition et obtient un maillage exploitable même sur des surfaces sombres ou légèrement brillantes, typiques des pièces sorties de fonderie ou de forge.
Le fichier est ensuite importé dans le logiciel de comparaison, aligné sur le modèle nominal ou sur une pièce de référence. Les écarts apparaissent sous forme de cartographie couleur : zones en excès de matière, retassures, déformations de dépouille, décalages de plans de joint.
La revue se fait alors directement sur poste, avec les équipes fonderie, usinage et qualité. On valide ou on écarte les non-conformités en s’appuyant sur des tolérances géométriques, pas sur des impressions visuelles. Le rapport généré reprend les sections critiques, les valeurs mesurées et les captures d’écran.
Ce livrable part vers l’atelier d’usinage ou vers le client, sans reformatage manuel.
L’intérêt n’est pas de scanner plus, mais de supprimer les allers-retours. Une pièce douteuse est tranchée en quelques minutes. Un lot peut être échantillonné avec des critères objectifs. Et surtout, la donnée reste traçable d’un bout à l’autre du processus.
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’intégrer le scan 3D de pièces moulées brutes dans un poste de contrôle, il faut distinguer deux situations. Dans un flux traditionnel, une pièce brute attend souvent qu’un contrôleur passe au marbre ou au pied à coulisse, puis les écarts sont notés à la main.
Avec un scanner industriel, la pièce est numérisée dès réception, les surépaisseurs et déports sont comparés au modèle nominal, et les données passent directement au service qualité ou méthodes.
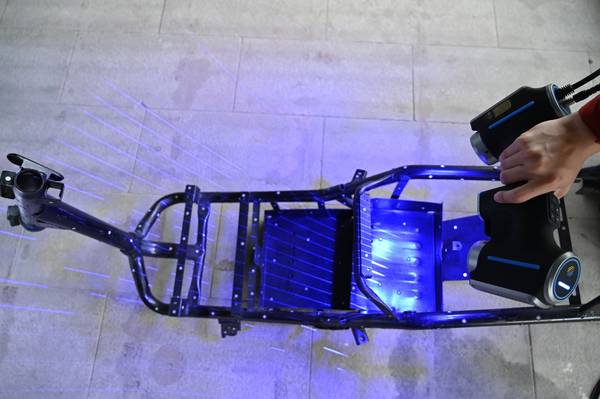
Cela ne signifie pas que tout poste est prêt immédiatement. Il faut valider la stabilité du support, l’accès aux zones creuses, et surtout la manière dont les fichiers seront relus par l’équipe usinage ou fonderie.
INSVISION s’intègre ici comme une brique de mesure : le scan 3D de pièces moulées brutes apporte une base géométrique fiable, mais le déploiement dépend d’abord des points de contrôle définis sur site et du circuit de validation entre réception, méthodes et production.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.