

scan 3D de cavités de moule: critères pratiques pour les équipes de production
scan 3D de cavités de moule: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans un atelier de fabrication de moules, la.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Dans un atelier de fabrication de moules, la journée ne ressemble jamais tout à fait à la veille. Une cavité fraîchement usinée arrive sur le marbre avec son lot d’interrogations : le rayon de fond est-il conforme à l’appel de cote ? La dépouille a-t-elle bougé après l’ébauche ?
La zone brillante près de l’éjecteur va-t-elle poser problème au contrôle ? Pendant des années, ces questions se traitaient avec des piges, des pâtes à empreinte, des comparateurs et beaucoup d’expérience.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Aujourd’hui, les responsables qualité demandent autre chose : un fichier mesurable, traçable, comparable à la CAO, sans attendre qu’un contrôleur libère le marbre.
Flux de travail pratique
- Contexte d’atelier et besoins de mesure — Dans un atelier de fabrication de moules, la journée ne ressemble jamais tout à fait à la veille.
- Limites des méthodes de mesure classiques — Que se passe-t-il réellement quand un contrôle dimensionnel bute sur une poche profonde, une nervure étroite ou une arête à fort…
- Intégration du scan 3D dans le flux de travail — Avant, une cavité de moule complexe pouvait exiger des heures de marbre et de comparateur pour valider quelques cotes.
- Points de validation avant déploiement — L’intégration d’un scan 3D de cavités de moule ne se résume pas à installer un capteur et lancer une acquisition.
La pression vient de plusieurs côtés. Les donneurs d’ordres automobiles et aéronautiques exigent des rapports dimensionnels complets, pas seulement un feu vert visuel. Les délais d’outillage raccourcissent, donc le contrôle ne peut plus être un goulot en fin de gamme.
Et les moulistes doivent prouver que la cavité est bonne avant l’essai presse, car chaque boucle de retouche coûte cher. Le besoin n’est pas un simple nuage de points décoratif, mais une donnée fiable sur les zones réellement critiques : dépouilles, joints, fonds de nervures, congés de raccordement.
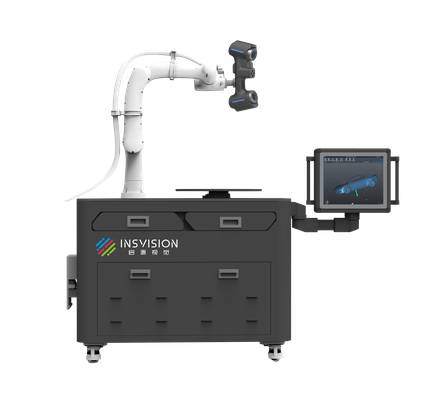
C’est là que le scan 3D de cavités de moule change la donne. Un équipement comme le scanner 3D industriel INSVISION industrial scanner 3D répond à ce besoin en offrant une précision de 0,020 mm et un mode une ligne laser bleue pour les zones profondes.
En atelier, cela permet de numériser une cavité brillante ou une poche étroite sans préparation fastidieuse, puis de comparer immédiatement le maillage obtenu au modèle nominal. Le contrôleur ne remplace pas son jugement ; il le renforce avec une cartographie d’écarts exploitable.
Reste une exigence de fond : la répétabilité. Un contrôle qui donne un résultat différent selon l’opérateur ou l’heure de la journée ne sert à rien. Les ateliers qui adoptent le scan 3D ne cherchent pas seulement à aller plus vite, ils veulent un processus de mesure stable, documenté et défendable devant un client.
Cela suppose de valider les conditions limites : température, fixation de la pièce, stratégie de balayage, alignement. Une fois ces paramètres maîtrisés, l’atelier dispose d’une référence numérique fiable pour la réception interne, la retouche ciblée et l’archivage qualité.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Que se passe-t-il réellement quand un contrôle dimensionnel bute sur une poche profonde, une nervure étroite ou une arête à fort rayon de raccordement ? Dans la plupart des ateliers, la réponse tient en deux mots : données manquantes.
Les outils de mesure traditionnels — palpeurs, colonnes de mesure, voire certains systèmes optiques à champ fixe — ont été conçus pour des surfaces accessibles et des géométries relativement ouvertes. Dès que le scan 3D de cavités de moule devient nécessaire, leurs limites apparaissent rapidement.
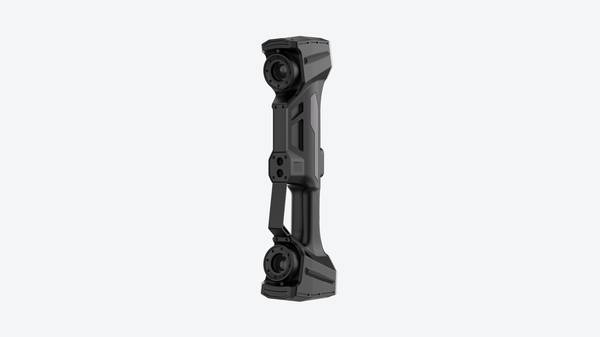
Première contrainte : les géométries complexes. Une cavité d’injection ou de fonderie combine rarement des formes simples. On y trouve des dépouilles inversées, des fonds de poche quasi perpendiculaires à l’axe optique, des congés de petit rayon et des zones masquées par des bossages.
Un palpeur peut atteindre certains points, mais au prix d’une densité de mesure très faible. Un capteur optique à champ large, lui, perd le signal dans les zones à forte incidence. Résultat : des nuages de points troués, impossibles à exploiter pour une comparaison CAO complète.
Deuxième contrainte : les ruptures de données. C’est le problème le plus insidieux. Le fichier obtenu semble correct à l’écran, mais certaines zones sont en réalité interpolées par le logiciel, pas mesurées.
Pour un responsable qualité, cela signifie valider une pièce sur la base d’une reconstruction partielle, sans savoir précisément où la mesure fait défaut. Dans l’automobile ou l’aéronautique, ce type d’incertitude n’est pas acceptable pour une première pièce ou un contrôle de capabilité.
Troisième contrainte : les délais. Multiplier les positions de mesure, reprendre manuellement les zones non couvertes, relancer des passes complémentaires : le temps d’acquisition s’allonge, sans garantie de complétude.
Une cavité complexe peut exiger plusieurs heures avec un palpeur, pour un résultat finalement moins exploitable qu’un relevé optique continu.
Les solutions comme celles d’INSVISION, pensées pour l’acquisition de zones concaves profondes, répondent précisément à ces cas où les méthodes classiques atteignent leur plafond. L’enjeu n’est pas seulement la vitesse : c’est la fiabilité des données livrées à l’ingénierie.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Avant, une cavité de moule complexe pouvait exiger des heures de marbre et de comparateur pour valider quelques cotes. Aujourd’hui, le scan 3D de cavités de moule s’insère directement dans la séquence qualité, sans rupture. Le flux devient linéaire : acquisition, comparaison, revue, rapport.
Une fois la cavité numérisée, le maillage est aligné sur le modèle CAO de référence. La comparaison surfacique fait apparaître immédiatement les écarts, y compris dans les zones difficiles — rayons de fond, dépouilles, congés de raccordement.
Pour les moules à forte réflexion ou les empreintes profondes, la qualité du nuage initial conditionne tout le reste. Un scanner comme l’industrial scanner 3D d’INSVISION, avec une précision de 0,020 mm et un mode cavité profonde à une ligne laser bleue, capture ces géométries sans préparation excessive.
La revue ne repose plus sur des impressions papier : l’équipe outillage, le responsable injection et le client peuvent examiner la carte d’écarts en session partagée. Les zones hors tolérance sont isolées, annotées, puis transmises à l’atelier pour retouche ciblée.
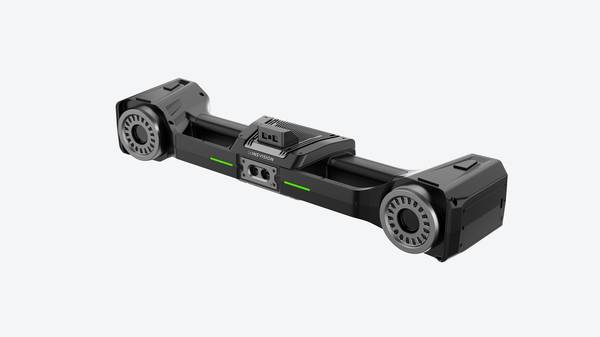
Le rapport final exporte les livrables au format STL ou PLY, avec captures des sections critiques. Ce n’est pas un simple constat : c’est un enregistrement objectif, réutilisable pour la mise au point process, la validation dimensionnelle et le suivi d’usure entre deux campagnes de production.
Points de validation avant déploiement
Points de validation avant déploiement
L’intégration d’un scan 3D de cavités de moule ne se résume pas à installer un capteur et lancer une acquisition.
Avant de valider un déploiement, la question que tout responsable qualité devrait se poser est simple : quels cas vont réellement tirer parti de la mesure optique, et quelles conditions sur site peuvent fausser les résultats ?
Les cas les plus adaptés concernent d’abord les cavités profondes, les zones à forte réflectivité, les nervures étroites et les raccordements de faible rayon.
Sur ces géométries, un scanner comme l’industrial scanner 3D d’INSVISION apporte une précision de 0,020 mm et une résolution pouvant atteindre 0,01 mm, avec un mode ligne laser unique dédié au balayage des fonds de cavités.
En revanche, si la pièce présente uniquement de grandes surfaces planes peu contraignantes, l’intérêt métrologique reste limité.
Sur site, plusieurs points doivent être vérifiés avant de s’engager. La stabilité thermique de la zone de mesure compte autant que la performance du capteur : la plage de fonctionnement annoncée va de -10 °C à 40 °C, mais des variations rapides de température pendant l’acquisition peuvent dégrader la répétabilité.
L’ordinateur de traitement doit également être dimensionné correctement, avec au minimum un GPU NVIDIA RTX 4060 ou supérieur, 8 Go de VRAM et 32 Go de RAM. Une configuration insuffisante ralentit le recalage des nuages de points et complique l’exploitation des fichiers STL ou PLY en aval.
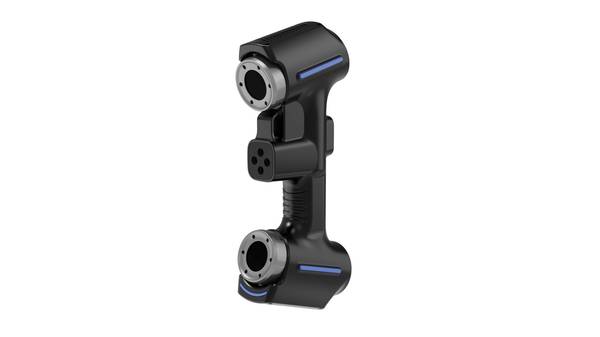
Enfin, la validation ne porte pas seulement sur l’équipement, mais sur les livrables attendus. Les écarts dimensionnels doivent être comparables à un référentiel connu, type première pièce validée par machine à mesurer tridimensionnelle.
Une corrélation initiale entre le nuage de points et quelques cotes critiques suffit souvent à cadrer l’usage en production, sans chercher à tout mesurer dès le premier jour.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.