

escaneo 3D de cavidades de molde: criterios prácticos para equipos de fabricación
escaneo 3D de cavidades de molde: Contexto de planta y necesidad de medición Muchos talleres siguen asumiendo que la inspección de moldes solo exige.
Contexto de planta y necesidad de medición
Muchos talleres siguen asumiendo que la inspección de moldes solo exige verificar cotas lineales en el plano. Esa idea se cae rápido cuando el trabajo se traslada a una cavidad profunda, una nervadura estrecha o un radio de acuerdo que no admite contacto físico. El problema no es medir;
es medir donde el instrumento no entra y donde el dato dudoso viaja aguas abajo hasta el primer artículo.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Puntos clave
- Muchos talleres siguen asumiendo que la inspección de moldes solo exige verificar cotas lineales en el plano.
- ¿Qué ocurre cuando una cavidad de molde deja de comportarse como una superficie predecible?
- En una planta de moldes, el flujo real rara vez empieza con el escaneo.
- La sustitución de trazados manuales y plantillas físicas por escaneo 3D de cavidades de molde no es un simple cambio de herramienta.
En planta, la presión es diaria. El molde llega del mecanizado, el cliente espera el informe dimensional y el departamento de calidad tiene que decidir si libera o retiene. Los métodos manuales dejan zonas sin registrar.
El escaneo 3D de cavidades de molde aparece entonces como una necesidad de proceso, no como una mejora opcional: se necesita una nube de puntos completa, fiel a la geometría real y compatible con la comparación contra CAD.
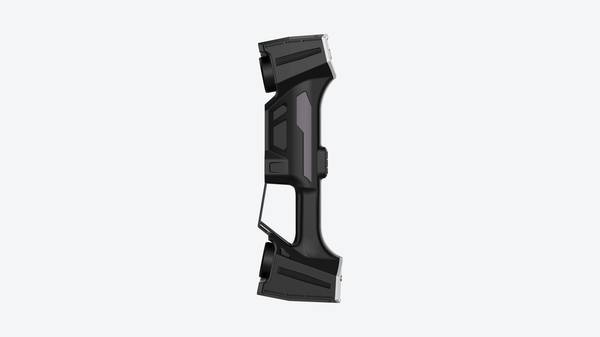
Los equipos de INSVISION están diseñados para operar en ese contexto. La precisión de 0,020 mm y la profundidad de campo de 550 mm permiten capturar detalles en áreas cóncavas sin multiplicar poses ni perder referencia.
El operador obtiene un archivo verificable, con trazabilidad suficiente para cerrar la discusión entre producción y calidad. Sin ese dato fiable, cada inspección parcial se convierte en una decisión basada en experiencia y no en evidencia.
Dónde se limita la medición tradicional
¿Qué ocurre cuando una cavidad de molde deja de comportarse como una superficie predecible? La medición tradicional se apoya en relojes comparadores, trazadores de altura o brazos articulados que registran puntos discretos. Esa lógica funciona mientras la geometría sea accesible y relativamente abierta.
En moldes con depresiones profundas, radios pequeños, nervaduras internas o zonas de alto brillo, el operador empieza a perder datos justo donde más importa.
El primer límite aparece en la cobertura. Un palpador físico no entra en esquinas ciegas ni describe con fluidez una transición de radio variable. El segundo límite es la continuidad de datos: unos pocos cientos de puntos no reconstruyen la curvatura real de una superficie de inyección. El tercero es el plazo.
Medir una cavidad compleja por contacto puede consumir horas, bloquear la validación dimensional y retrasar la liberación del molde.
El escaneo 3D de cavidades de molde cambia ese escenario al capturar nubes densas de puntos en toda la superficie. INSVISION orienta esta capacidad a tareas de adquisición completa de zonas cóncavas, hendiduras y detalles de radio, donde la medición por contacto simplemente deja de ser fiable.
El valor no está solo en la velocidad, sino en obtener un modelo digital que puede compararse contra el CAD nominal y conservarse como referencia para correcciones posteriores.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
En una planta de moldes, el flujo real rara vez empieza con el escaneo. Empieza con una cavidad ya mecanizada, una orden de trabajo abierta y un plazo de entrega que no se mueve.
El escaneo 3D de cavidades de molde entra cuando el equipo de calidad necesita responder una pregunta concreta: ¿la geometría mecanizada coincide con el modelo de diseño o con la pieza de referencia?
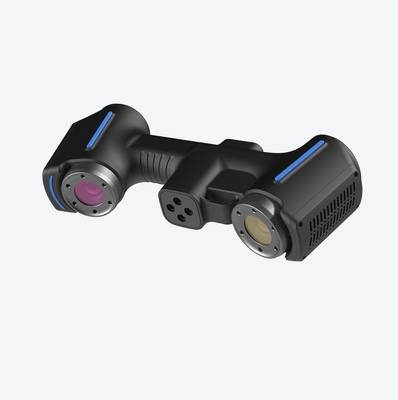
En ese punto, el equipo de INSVISION se integra como un paso más dentro del control dimensional, no como un sistema aislado.
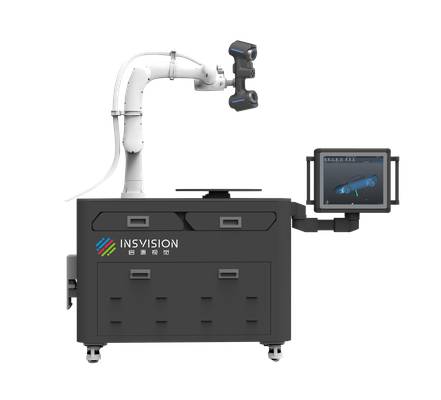
El operador coloca la cavidad sobre la mesa o directamente en la máquina, define la zona de interés y lanza la captura. La nube de puntos se genera en minutos y se exporta al software de comparación que la planta ya utiliza.
No se trata de reemplazar el flujo existente, sino de alimentar la etapa de análisis con datos completos de superficies cóncavas, radios y transiciones que antes quedaban fuera por limitaciones de acceso o por el brillo del acero pulido.
El valor real aparece en la comparación geométrica. El software superpone la nube escaneada con el CAD nominal y genera un mapa de desviaciones por colores. Ahí, el ingeniero de calidad no revisa una tabla de puntos sueltos;
revisa dónde hay material de más, dónde hay hundimiento local y si el error está dentro de tolerancia según las cotas GD&T del plano. Esa lectura visual acelera la decisión de liberar, compensar o volver a mecanizar.
La revisión no termina en pantalla. El reporte dimensional se genera con las vistas que el cliente interno necesita: secciones transversales, valores máximo y mínimo, y comparación contra tolerancias definidas. Ese documento se adjunta a la orden de trabajo o al expediente de primera pieza.
Para plantas que trabajan bajo ISO 9001 o requisitos de cliente automotriz, este tipo de evidencia objetiva cambia la conversación con compras y con el cliente final.
El cierre del flujo es la trazabilidad. La nube de puntos, el mapa de desviaciones y el reporte quedan asociados al número de molde y a la fecha de inspección.
Si en tres semanas aparece una no conformidad en inyección, el equipo puede volver al archivo y verificar si la cavidad estaba dentro de especificación al momento de la entrega. Eso evita discusiones basadas en memoria y convierte el escaneo 3D de cavidades de molde en parte del historial técnico del herramental.
La integración no exige cambiar el software corporativo. Los datos capturados pueden exportarse en formatos neutros y convivir con los sistemas de gestión de calidad existentes. INSVISION no obliga a adoptar una plataforma cerrada; entrega información dimensional que el flujo actual ya sabe procesar.
Por eso, la adopción suele ser más rápida en plantas que ya tienen cultura de medición por coordenadas y buscan complementar, no sustituir, sus métodos actuales.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
La sustitución de trazados manuales y plantillas físicas por escaneo 3D de cavidades de molde no es un simple cambio de herramienta. Es una alteración del flujo de validación dimensional, y conviene tratarla como tal.
En plantas donde ya existen rutinas de primera pieza, liberación dimensional o control de desgaste, el equipo de INSVISION debe entrar como un nodo más del proceso, no como un sistema aislado.
Antes de la implantación hay que separar los escenarios donde el escaneo aporta valor real de aquellos donde solo añade pasos. La recogida de geometría en cavidades profundas, radios de fondo, nervios estrechos y zonas con brillo especular es el caso más claro.
Si el molde es pequeño, de geometría abierta y se mide puntualmente con palpador, probablemente no haya urgencia. Pero si la validación exige comparar nubes de puntos contra CAD, documentar desviaciones por zonas o alimentar un gemelo digital para mantenimiento predictivo, la decisión técnica se justifica sola.
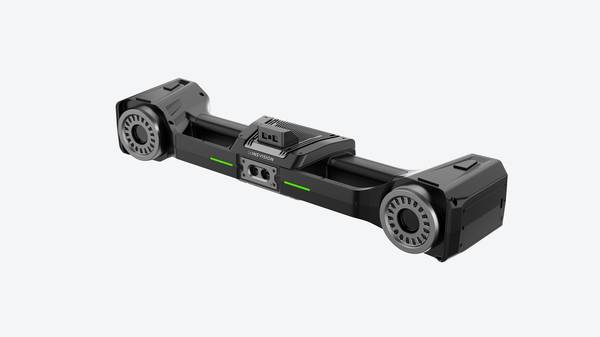
En planta deben comprobarse tres cosas. Primero, la estabilidad del soporte: el escáner necesita una base firme o un posicionamiento repetible, sin vibración transmitida desde prensas cercanas.
Segundo, la preparación de superficies: en cavidades muy pulidas conviene validar si se requiere mateado temporal o si el sistema resuelve la captura sin alterar el acabado.
Tercero, el destino de los datos: si los archivos de malla van a compararse en software de metrología, hay que definir tolerancias, referencias de alineación y criterios de aceptación antes de la primera captura.
Un punto que suele pasarse por alto es la convivencia con el control dimensional clásico. El escaneo no elimina todos los palpados. Hay cotas de posición, diámetros críticos o tolerancias geométricas estrechas donde el palpador sigue siendo referencia.
Lo sensato es dejar claro qué características se validan por escaneo, cuáles por contacto y cómo se concilian ambos informes en la liberación final. Sin esa frontera, el equipo de calidad acaba duplicando trabajo o desconfiando de una fuente de datos que no entiende del todo.
También hay que revisar el entorno operativo. Los equipos de INSVISION están especificados para trabajar entre -5 y 40 grados centígrados, con humedad relativa del 10 al 90 por ciento sin condensación.
En talleres de moldeo con variaciones térmicas fuertes cerca de máquinas de inyección, conviene ubicar la estación de escaneo en una zona climatizada o al menos protegida de corrientes de aire caliente. El escaneo 3D de cavidades de molde exige repetibilidad ambiental;
de lo contrario, se introducen desviaciones que después nadie sabe si vienen del útil, del escáner o de la deriva térmica.
La validación final debe incluir una prueba con un molde conocido. Se escanea, se compara contra su histórico de medición por palpador o CMM, y se evalúa si las desviaciones detectadas son coherentes. Esa pieza de referencia sirve también para formar a los operadores y para fijar el tiempo real de captura y procesado.
Si el flujo supera al método anterior sin aportar más información, hay que rediseñar el procedimiento antes de escalar a toda la flota de moldes.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.