

escaneo 3D de paneles de carrocería: criterios prácticos para equipos de fabricación
escaneo 3D de paneles de carrocería: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición En una línea de estampación o.
Contexto de planta y necesidad de medición
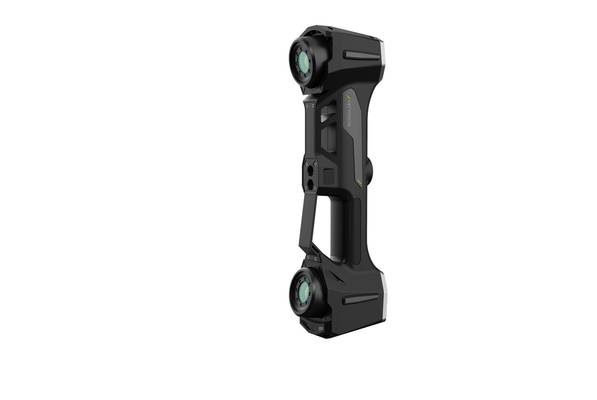
Contexto de planta y necesidad de medición
En una línea de estampación o ensamblaje de carrocerías, el ritmo lo marcan los ciclos de prensa y las liberaciones de lote. Un panel puede salir del troquel cada pocos segundos, pero la validación dimensional de ese mismo panel rara vez sigue el mismo compás.
Entre la primera pieza del turno, los ajustes tras un cambio de lote y las auditorías periódicas, el personal de calidad trabaja contra el reloj. El problema no es solo medir rápido, sino obtener datos que sirvan para decidir: ¿el desvío viene del troquel, del utillaje de sujeción o del propio material?
Dimensiones de selección y comprobaciones de campo
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Contexto de planta y necesidad de medición | En una línea de estampación o ensamblaje de carrocerías, el ritmo lo marcan los ciclos de prensa y las liberaciones de lote. | Un panel puede salir del troquel cada pocos segundos, pero la validación dimensional de ese mismo panel rara vez sigue el mismo compás. |
| Dónde se limita la medición tradicional | La medición tradicional de paneles de carrocería tropieza justo donde la geometría deja de ser amable. | Superficies con doble curvatura, nervaduras profundas, radios pequeños o transiciones entre materiales distintos obligan al palpador a trabajar… |
| Cómo encaja el escaneo 3D en el flujo | El salto real no está en digitalizar un panel, sino en cómo esa nube de puntos entra al circuito de decisión. | En plantas occidentales, el escaneo 3D de paneles de carrocería dejó de ser un paso aislado de laboratorio y pasó a integrarse entre la celda de… |
| Puntos de validación antes de implantar | Muchos talleres asumen que un escáner 3D es una herramienta de inspección universal. | La realidad es más matizada. |
En este entorno, los métodos manuales y los utillajes de control tradicionales dejan huecos evidentes. Un calibre pasa/no pasa confirma si la pieza entra o no entra, pero no dice cuánto se ha desplazado una cara, ni cómo se comporta un radio en una zona de transición.
Las máquinas de medición por coordenadas ofrecen precisión, aunque suelen estar saturadas, requieren programación y no siempre llegan bien a geometrías profundas o bordes con acceso limitado.
La presión de inspección crece cuando los paneles presentan superficies complejas, nervios, embuticiones profundas o zonas con brillo especular. Ahí no basta con capturar una nube de puntos dispersa; se necesita una adquisición densa, repetible y que pueda compararse contra el CAD de diseño sin ambigüedades.
Es precisamente en este punto donde el escaneo 3D de paneles de carrocería se convierte en una herramienta de planta, no en un recurso ocasional de laboratorio.
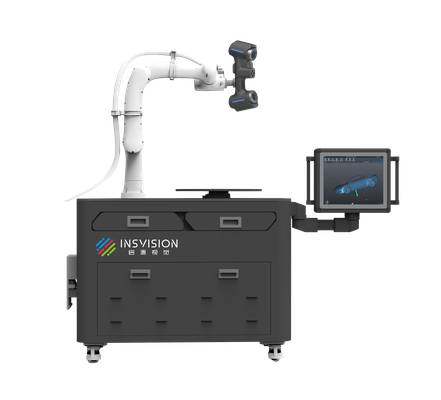
Los equipos de INSVISION están pensados para trabajar dentro de esa lógica: condiciones ambientales de taller, necesidad de capturar detalles finos y entrega de mallas utilizables para análisis dimensional.
La medición deja de ser un cuello de botella y pasa a integrarse en el flujo de validación, con datos trazables que soportan decisiones de ajuste de proceso.
Dónde se limita la medición tradicional
La medición tradicional de paneles de carrocería tropieza justo donde la geometría deja de ser amable. Superficies con doble curvatura, nervaduras profundas, radios pequeños o transiciones entre materiales distintos obligan al palpador a trabajar con muy pocos puntos por zona.
El resultado es una nube discreta que no describe la forma real: describe una aproximación. Cuando un panel incluye pliegues, embuticiones o bordes con retorno, el brazo articulado o la máquina de coordenadas no puede seguir la superficie de manera continua.
Se generan vacíos de información en las zonas más críticas para el ajuste dimensional.

A esto se suma la discontinuidad del dato. La medición por contacto produce series de puntos aislados, no una malla densa.
El ingeniero de calidad termina interpretando desviaciones a partir de pocas capturas, lo que esconde ondulaciones, alabeos locales o escalones de estampación que solo se ven con una cobertura completa.
INSVISION aborda este problema desde el escaneo 3D de paneles de carrocería sin contacto, donde la adquisición no depende del recorrido físico de un palpador.
Los plazos también se resienten. Preparar un utillaje de fijación, programar rutinas por puntos y repetir la medición en varias piezas consume horas. En un entorno de primera pieza o de validación tras cambio de útil, ese tiempo se paga caro.
El escaneo 3D de paneles de carrocería permite capturar la superficie completa en una sola sesión y comparar contra el CAD de referencia, reduciendo el ciclo de inspección sin perder trazabilidad dimensional.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
El salto real no está en digitalizar un panel, sino en cómo esa nube de puntos entra al circuito de decisión. En plantas occidentales, el escaneo 3D de paneles de carrocería dejó de ser un paso aislado de laboratorio y pasó a integrarse entre la celda de estampado, el control dimensional y el reporte de calidad.
El flujo típico arranca con la captura del panel recién conformado, sigue con la comparación contra el CAD nominal y termina en un informe que el equipo de ingeniería puede revisar el mismo turno.
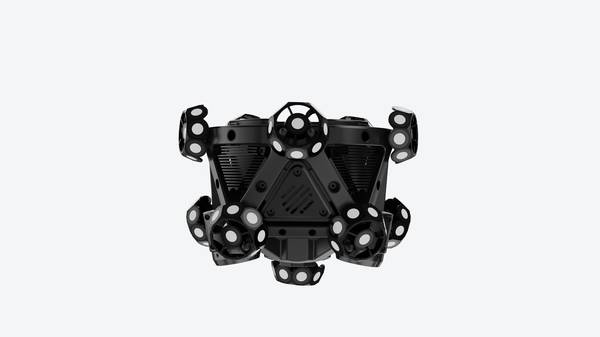
Ahí es donde INSVISION aporta valor: sus escáneres industriales generan mallas densas que alimentan software de inspección sin pasos intermedios de conversión. El operador escanea, el sistema alinea automáticamente la nube al modelo de referencia y la desviación se visualiza sobre el mapa de color.
Los puntos fuera de tolerancia se exportan con la anotación GD&T correspondiente, lo que evita reescribir cotas a mano.
En taller, la secuencia revisión-validación-reporte se comprime. Un panel con desviación de embutido se marca en pantalla, se libera la corrección de troquel y el reporte queda trazable para auditorías de cliente. No es solo captura: es cerrar el bucle entre medición y acción.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Muchos talleres asumen que un escáner 3D es una herramienta de inspección universal. La realidad es más matizada. El escaneo 3D de paneles de carrocería funciona bien cuando el equipo de planta entiende primero qué geometrías va a capturar y qué decisiones tomará con esos datos.
Si la pieza tiene superficies amplias y continuas, zonas de transición suave y puntos de referencia accesibles, la digitalización suele ser rápida y estable. Si el panel combina nervaduras profundas, radios pequeños o cantos afilados, conviene validar antes la profundidad de campo y la estrategia de posicionamiento.
También hay que comprobar las condiciones ambientales. Los equipos de INSVISION están especificados para operar entre -5 y 40 °C y entre un 10 y un 90 % de humedad relativa sin condensación. En una planta de estampación real, cerca de hornos o prensas, esos límites importan.
La interfaz USB 3.0 o Ethernet debe estar disponible cerca del punto de inspección, y el equipo debe poder fijarse sin vibración excesiva. Validar estos puntos antes de implantar evita que una tecnología correcta fracase por un entorno mal preparado.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.