

Del escaneo al informe de inspección: inspección 3D de superficies de álabes en la práctica
inspección 3D de superficies de álabes: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición Muchos talleres asumen que la.
Contexto de planta y necesidad de medición
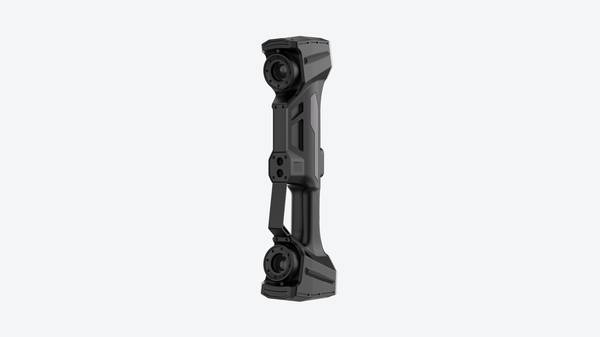
Contexto de planta y necesidad de medición
Muchos talleres asumen que la inspección de álabes es un problema de precisión. En la práctica, el cuello de botella aparece antes: en la propia planta.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
La inspección 3D de superficies de álabes no empieza cuando el sensor apunta a la pieza, sino cuando el equipo de calidad decide si puede medirla sin moverla a un laboratorio climatizado.
Puntos clave
- Muchos talleres asumen que la inspección de álabes es un problema de precisión.
- En un flujo típico de control dimensional de álabes, el inspector suele combinar galgas de radio, plantillas de perfil y una máquina de medición…
- Muchos talleres asumen que el escaneo 3D reemplaza por completo al CMM o al perfilómetro.
- Antes de aprobar la incorporación de un sistema de inspección 3D de superficies de álabes, conviene separar lo que el equipo puede hacer en labo…
Los álabes de turbinas y compresores suelen estar en células de mecanizado, zonas de pulido o bancos de reparación. Hay vibración de fondo, cambios de temperatura entre turnos, polvo metálico en suspensión y, sobre todo, presión de entrega.
El responsable de calidad necesita datos dimensionales fiables para liberar un lote o validar una reparación, pero no puede esperar horas a que la pieza se estabilice en una sala de metrología.
Ese es el conflicto real. Por un lado, las tolerancias de perfil, espesor de borde de ataque y posición de plataformas exigen una nube de puntos densa y repetible.
Por otro, el entorno productivo castiga cualquier equipo que no esté pensado para trabajar cerca de la máquina, con operarios que no son metrólogos y con plazos que no admiten retrabajos de escaneo.
Añádase la geometría: superficies pulidas, radios pequeños, zonas cóncavas entre álabes consecutivos y bordes finos que devuelven pocos puntos con sistemas de luz estructurada convencional.
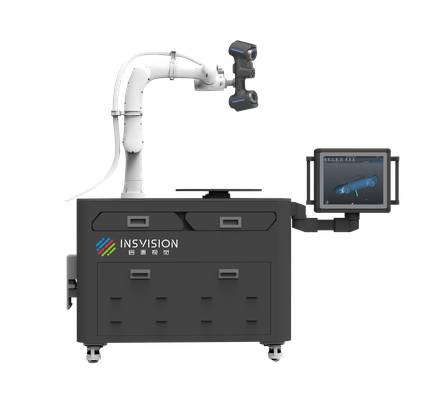
La necesidad no es simplemente “medir más”. Es disponer de un proceso de inspección 3D de superficies de álabes que entregue datos trazables y completos en condiciones reales de planta: con ruido ambiental, iluminación irregular, reflectividad variable y acceso limitado a la zona de interés.
El equipo de INSVISION responde a ese planteamiento no desde la hoja de especificaciones, sino desde la forma en que se captura, alinea, reescanea y valida la nube antes de compararla contra el CAD o el modelo de referencia.
En una planta occidental típica, con cultura lean y sistemas de calidad orientados a ISO o ASME, el valor no está en el escáner como objeto, sino en si el dato que sale de planta es defendible ante un cliente o ante auditoría.
Por eso este artículo se centra en el contexto de planta y en la lógica de medición, no en una lista de prestaciones aisladas. La pregunta correcta no es cuántos puntos por segundo captura un equipo, sino si ese equipo puede entregar una nube completa y validada en el mismo entorno donde se fabrica o repara el álabe.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
En un flujo típico de control dimensional de álabes, el inspector suele combinar galgas de radio, plantillas de perfil y una máquina de medición por coordenadas. El problema no es la falta de instrumentos, sino la naturaleza del dato que se obtiene.
Una CMM entrega puntos discretos sobre secciones definidas por el plano; entre esos puntos, la geometría real queda sin validar.
En un álabe con curvatura variable, borde de ataque afilado y radios de acuerdo cambiantes, la interpolación entre puntos puede ocultar ondulaciones locales, desplazamientos del espesor máximo o defectos de transición que no coinciden con las líneas de medición previstas.

La continuidad de datos es otra restricción. Cuando el control exige comparar la superficie completa contra el modelo nominal, el método punto a punto obliga a multiplicar secciones, alinear cada medición y reconstruir la forma a partir de retazos. El resultado es una nube incompleta que exige suposiciones.
En zonas de alta curvatura o cerca del borde de salida, la falta de densidad de puntos se traduce en desviaciones no detectadas o falsas conformidades.
Los plazos también juegan en contra. Preparar un programa CMM para un álabe nuevo, definir los vectores de palpado, evitar colisiones y validar la rutina puede consumir horas antes de medir la primera pieza.
Si el lote es corto o la pieza proviene de mantenimiento y no existe modelo CAD limpio, la medición tradicional se convierte en un cuello de botella. En reparación de álabes, por ejemplo, el componente llega con desgaste, deformación o depósitos;
la CMM asume que la superficie está donde el nominal dice que está, y el palpado sobre una zona erosionada introduce errores difíciles de separar de la desviación real.
La inspección 3D de superficies de álabes con escáneres industriales INSVISION responde justamente a estas tres limitaciones. El barrido óptico captura la forma completa sin depender de una malla de puntos predefinida; la comparación contra el CAD se hace sobre millones de puntos, no sobre docenas;
y el tiempo de preparación se reduce porque no hay que programar trayectorias de palpado para cada sección. El cambio de mentalidad es pasar de verificar unas pocas cotas a reconstruir la superficie entera y dejar que el software señale dónde está la desviación, sin asumir de antemano qué zonas merecen atención.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
Muchos talleres asumen que el escaneo 3D reemplaza por completo al CMM o al perfilómetro. En la práctica, no es así: la inspección 3D de superficies de álabes funciona mejor cuando se conecta con los procesos que ya existen, no cuando se instala como una isla.
La comparación dimensional, la revisión de desviaciones y el reporte final siguen dependiendo de criterios geométricos claros; lo que cambia es la velocidad y la densidad de datos con que se alimenta esa cadena.
En un flujo típico, el técnico escanea el álabe, alinea la nube de puntos contra el modelo nominal y obtiene un mapa de desviaciones por zona.
Ese mapa no es un informe final: es la materia prima para que ingeniería decida si la desviación en el borde de ataque es aceptable, si hay que compensar el utillaje o si conviene reescanear una zona con mayor resolución. El escaneo aporta cobertura completa; la comparación aporta criterio.
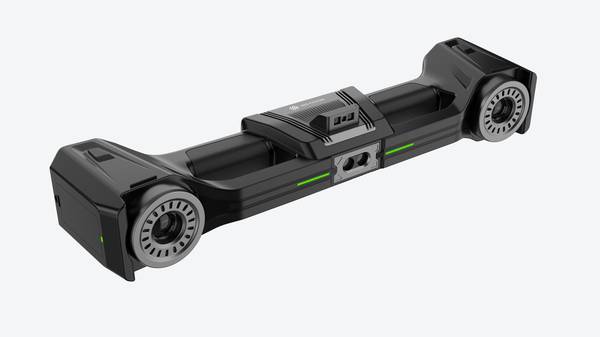
Con equipos INSVISION, ese paso de escaneo a comparación puede resolverse dentro de un mismo entorno de trabajo, sin exportar a tres programas distintos. El punto no es tener más puntos por centímetro cuadrado, sino que esos puntos lleguen rápido a la persona que toma la decisión.
Por eso, antes de invertir en un escáner, conviene revisar cómo se cierra el ciclo: escaneo, alineación, validación y reporte. Si alguno de esos pasos queda desconectado, el equipo se convierte en una herramienta de laboratorio, no en un recurso de producción.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Antes de aprobar la incorporación de un sistema de inspección 3D de superficies de álabes, conviene separar lo que el equipo puede hacer en laboratorio de lo que realmente soportará en planta.
La diferencia no suele estar en la resolución del sensor, sino en cómo se comporta el conjunto frente a vibración, temperatura cambiante y accesos incómodos al perfil del álabe.
El primer punto a validar es la estabilidad dimensional durante la captura. Si el utillaje no fija la pieza con rigidez suficiente, la nube de puntos arrastrará microdesplazamientos que luego aparecen como desviaciones falsas en el borde de ataque o en la zona de raíz.
Vale la pena hacer una prueba con el álabe montado en su soporte real de mecanizado o rectificado, no sobre una mesa óptica ajena a la línea.
El segundo punto es la repetibilidad en condiciones de taller. Un operador debe escanear el mismo álabe tres veces, retirando y recolocando la pieza entre tomas, y comparar los informes.
Si las diferencias superan la tolerancia admisible para radio de acuerdo o espesor de perfil, el problema rara vez es el escáner: suele estar en la estrategia de alineación o en la deriva térmica del entorno.
El tercer punto es la cobertura real de las zonas críticas. Los álabes con curvatura pronunciada, plataformas escalonadas o canales de refrigeración internos exigen validar qué porcentaje del perfil queda capturado sin huecos. Aquí no basta con revisar el mapa de color en pantalla;
hay que inspeccionar la malla en secciones transversales y comprobar si los algoritmos de relleno han tapado zonas sin datos.
Por último, el equipo debe definir qué entregable necesita producción: nube de puntos, malla STL, desviación contra CAD o informe dimensional con GD&T. Ese entregable condiciona el flujo de trabajo y el tiempo de validación.
INSVISION ofrece opciones de captura y procesamiento orientadas a este tipo de piezas, pero la implantación correcta depende de cerrar estos puntos antes de escalar a serie.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.