

Industrielles 3D-Scannen: Praktische Abläufe und Gerätewahl nach Messaufgabe
Erfahren Sie, wie industrielles 3D-Scannen Bauteile berührungslos erfasst und welche INSVISION 3D-Scanner typische Messaufgaben von Präzisionsteilen bis zu großen Baugruppen unterstützen.
Industrielles 3D-Scannen erfasst die Oberflächengeometrie eines Bauteils berührungslos und wandelt sie in messbare digitale Daten um. Der praktische Nutzen entsteht dort, wo klassische Messmittel an ihre Grenzen stoßen: bei komplexen Freiformflächen, schwer zugänglichen Innenbereichen oder großen Baugruppen, die ohne aufwendiges Umpositionieren erfasst werden müssen. Die passende Gerätewahl richtet sich deshalb nach der konkreten Messaufgabe – kleine Präzisionsteile verlangen andere Scanmodi als ausgedehnte Schweißkonstruktionen oder lange Schiffskörper. INSVISION deckt diese Bandbreite mit handgeführten 3D-Scannern und trackingbasierten Systemen ab, deren jeweilige Stärken in den folgenden Anwendungsbereichen sichtbar werden.
Einsatzbereiche nach Bauteilgröße und Aufgabe
Die Wahl des passenden Geräts richtet sich weniger nach der Branche als nach der konkreten Messaufgabe. Bei kleinen und mittleren Präzisionsteilen geht es häufig darum, Abweichungen zu einem CAD-Modell sichtbar zu machen oder Verschleiß zu quantifizieren. Der INSVISION AlphaScan wird in solchen Kontexten für die Prüfung von Spritzgusswerkzeugen, Getriebekomponenten oder Luftfahrtschaufeln eingesetzt, wo innere Konturen und enge Übergänge erfasst werden müssen. Bei großen Objekten verschiebt sich die Anforderung: Hier zählt die Fähigkeit, lange Messstrecken ohne wiederholtes Neueinrichten abzudecken.
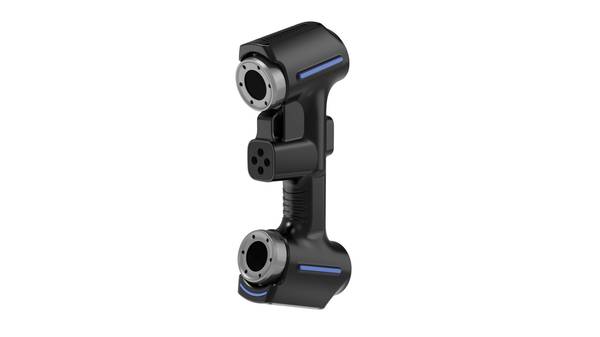
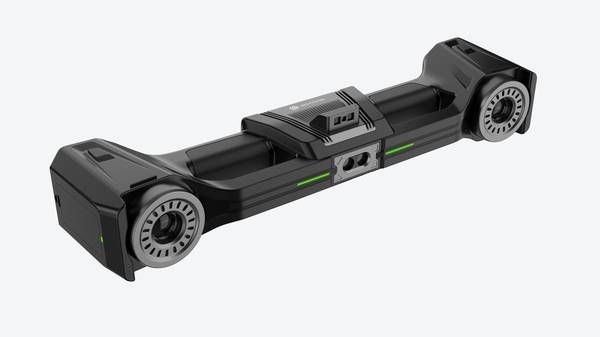
Mit dem AlphaScan lassen sich 12- und 14-Meter-Schiffskörper über die gesamte Länge digitalisieren und anschließend zu einem vollständigen Modell zusammenführen. Für große Schweißkonstruktionen bietet V-Track einen anderen Ansatz: Die Trackingeinheit erfasst jede Scannerposition in Echtzeit, sodass auch ausgedehnte Bauteile mit Verstrebungen, schmalen Spalten und schlecht zugänglichen Nähten ohne Markierungspunkte und ohne kumulierte Umpositionierungsfehler gescannt werden können.
Ablauf der Datenerfassung in der Praxis
Der typische Scanablauf beginnt mit der Vorbereitung des Werkstücks. Die Oberfläche wird gereinigt, lose Partikel oder Rückstände werden entfernt, und kritische Bereiche wie Kanten, Vertiefungen oder erwartete Verformungszonen werden für eine höhere Scandichte markiert. Bei den Modellen AlphaScan S1, AlphaVista und BetaScan Elite S1 werden zusätzlich Markierungspunkte auf dem Bauteil angebracht. Diese Punkte dienen der Positionierung: Vor dem eigentlichen Scan erfasst der Scanner zunächst die Markierungspunkte, um die relativen Koordinaten und die Lage des Werkstücks zu bestimmen.
Erst danach beginnt die Oberflächenerfassung. Der Bediener führt den Scanner in gleichmäßigen Bahnen über das Bauteil und erhöht an geometrisch anspruchsvollen Stellen wie V-förmigen Nuten oder Kantenübergängen die Erfassungsdichte. Beim V-Track entfällt das Aufbringen von Markierungspunkten, weil die Trackingeinheit die Position des Scanners fortlaufend bestimmt; der Ablauf bleibt aber derselbe: vorbereiten, scannen, kritische Bereiche gezielt nachführen.
Datenauswertung und Nutzen für die Fertigung
Nach der Erfassung werden die Scandaten zu einem dreieckigen Netzmodell verarbeitet. Dieses Modell ist die Grundlage für alle weiteren Auswertungen. Im Qualitätskontext wird das Netzmodell mit einem Soll-CAD-Modell oder einem Referenzscan abgeglichen; Abweichungen lassen sich farblich als Verteilung über die gesamte Oberfläche darstellen und gezielt nach Größe und Richtung auswerten. Bei Bauteilen ohne vorhandenes CAD-Modell kann ein Scan eines neuwertigen oder geprüften Zustands als Referenz dienen, mit dem spätere Verschleißzustände verglichen werden – etwa bei Kaltwalzen, deren Oberflächenveränderung über die Einsatzdauer quantifiziert werden soll.
Die ausgewerteten Modelle lassen sich exportieren und in nachgelagerte Systeme übernehmen, um sie für Reparatur, Nacharbeit oder Prozessanpassung zu nutzen. Der betriebliche Nutzen liegt damit nicht allein in der schnelleren Messung, sondern in einer nachvollziehbaren digitalen Grundlage: Abweichungen werden lokalisiert, Ursachen lassen sich eingrenzen, und wiederholte Messungen desselben Bauteils ergeben eine kontinuierliche Historie für die Fertigungssteuerung.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.