
3D-Laserscanning: Anwendungen, Abläufe und Geräteoptionen in Industrie und Kulturerbe
Erfahren Sie, wie INSVISION 3D-Scanner schwer zugängliche Verschleißzonen, große Schweißkonstruktionen und empfindliche Kulturobjekte erfassen und welche Scandaten Qualitätsprüfung, Reverse Engineering und digitale Archivierung unterstützen.
3D-Laserscanning erfasst Oberflächengeometrien berührungslos und liefert präzise Punktwolken und Netzmodelle. Die Technologie ist überall dort sinnvoll, wo klassische Messmittel an Grenzen stoßen: wenn innere Verschleißstellen für Messschieber nicht erreichbar sind, komplexe Freiformflächen vollständig abgebildet werden müssen oder sehr große Schweißkonstruktionen ohne wiederholtes Umsetzen des Messsystems zu prüfen sind. Auch empfindliche Oberflächen, die nicht berührt werden dürfen, lassen sich digitalisieren. Die gewonnenen Daten bilden die Grundlage für Qualitätsvergleiche, Verschleißanalysen, Reverse Engineering oder digitale Archivierung.
Einsatzbereiche nach Aufgabenstellung
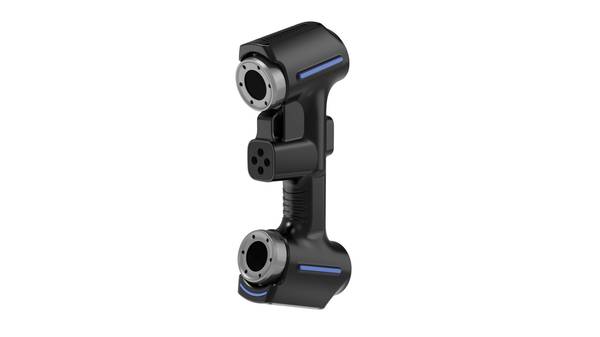
Im Werkzeug- und Formenbau zeigt sich der Nutzen besonders bei schwer zugänglichen Konturen. Ein Extrusionswerkzeug für Kühlplatten weist innere Verschleißzonen auf, die sich mit taktilen Messmitteln kaum quantifizieren lassen; ein handgeführter INSVISION AlphaScan erfasst diese Geometrien berührungslos und macht Abweichungen messbar. Derselbe Ansatz eignet sich für Biegelehren, Getriebe, Lenkungskomponenten oder Turbinenschaufeln, bei denen Freiformflächen und kleine Merkmale in kurzer Zeit aufgenommen werden müssen. Auch ein Schmiedeamboss mit V-Nut lässt sich damit vollständig erfassen: Die V-förmige Vertiefung, Kanten und lokale Details werden in einem Arbeitsgang digitalisiert, sodass Formveränderungen und Risse im Modell sichtbar werden.
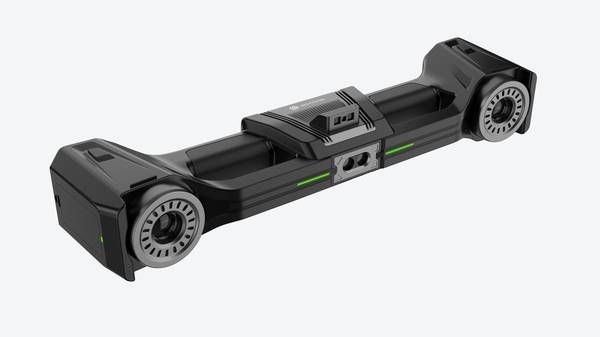
Bei sehr großen Objekten ändern sich die Anforderungen an die Erfassung. Ein 12 oder 14 Meter langer Schiffskörper lässt sich mit AlphaScan erfassen, wobei mehrere Geräte über gemeinsame Referenzpunkte koordiniert werden können oder ein einzelnes Gerät den gesamten Rumpf umfährt. Für große Schweißkonstruktionen, Flugzeugstrukturen oder Anlagen bietet sich ein trackingsystembasiertes V-Track-System an. Es arbeitet ohne Markierungspunkte auf dem Werkstück, erfasst auch hohe Außenflächen oder enge Spalten zwischen Versteifungsrippen und ordnet jede aufgenommene Fläche direkt in dasselbe Koordinatensystem ein.
Im Kultur- und Denkmalpflegebereich dient das 3D-Laserscanning der digitalen Erhaltung. Eine 16 Meter lange und 3 Meter hohe Gedenkwand lässt sich mit AlphaScan berührungslos erfassen, wobei Reliefs, Schriftzüge und die Gesamtform für ein digitales Archiv aufgenommen werden. Auch Wandreliefs können mit BetaScan für die dreidimensionale Datensicherung gescannt werden. Die Modelle bewahren den aktuellen Zustand und schaffen eine Referenz für spätere Restaurierungs- oder Forschungsarbeiten, ohne das Original zu belasten.
Ablauf und Positionierung in der Praxis
Der typische Ablauf hängt vom verwendeten System ab. Bei markierungsbasierten Geräten wie dem AlphaScan S1, der AlphaVista oder dem BetaScan Elite S1 werden Markierungspunkte auf der Objektoberfläche angebracht, damit der Scanner die relative Position und Koordinaten des Werkstücks bestimmen kann. Vor der eigentlichen Geometrieerfassung werden diese Punkte zunächst eingescannt. Anschließend nimmt der Scanner die Oberfläche auf, und die Software verarbeitet die Rohdaten zu einem geschlossenen 3D-Modell.
Bei V-Track entfällt das Anbringen von Markierungspunkten auf dem Werkstück. Ein optischer Tracker erfasst Position und Ausrichtung des Handscanners im Raum, sodass jede aufgenommene Fläche direkt in dasselbe Koordinatensystem eingeordnet wird. Die Vorbereitung beschränkt sich auf das Aufstellen des Trackers und das Aufwärmen des Scanners. Bei der Vorbereitung eines Schmiedeamboss mit V-Nut werden lose Rückstände entfernt, und die Erfassungspunkte werden entlang der V-förmigen Vertiefung, an Kanten und in erwarteten Verformungszonen dichter gesetzt.
Nach der Aufnahme entsteht aus den Scandaten ein 3D-Modell, das bei Bedarf mit einem Referenzmodell verglichen wird. Bei einem Schmiedeamboss mit V-Nut lassen sich auf diese Weise Formabweichungen und Risse quantifizieren. Die Auswertung zeigt, an welchen Stellen das Bauteil vom ursprünglichen Zustand abweicht. Das fertige Modell wird anschließend exportiert und bei Bedarf in ein Format konvertiert, das in nachgelagerten Systemen weiterverwendet werden kann.
Nutzen für die weitere Arbeit
Der Nutzen der Scandaten geht über die reine Messung hinaus. In der Qualitätssicherung lassen sich die Modelle mit dem CAD-Sollmodell abgleichen und Abweichungen farblich visualisieren, sodass Schweißverzug, Verschleiß oder Passungsungenauigkeiten gezielt erkennbar werden. Wo kein Originaldatenmodell vorhanden ist, kann der Scan eines neuwertigen Teils als Referenz für spätere Vergleiche dienen. Im Kulturbereich entsteht ein dauerhaftes digitales Abbild, das für Restaurierungsplanung, virtuelle Ausstellungen oder wissenschaftliche Untersuchungen genutzt werden kann. Die Daten lassen sich archivieren und später für Trendanalysen oder Prozessverbesserungen heranziehen.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.