

Von Scandaten zum Prüfbericht: Vollflächenprüfung in der Praxis

Vollflächenprüfung erfasst Bauteile flächig statt punktuell. Erfahren Sie, wann diese Messmethode für Freiformflächen und Serienprozesse sinnvoll ist.
Fertigungsumfeld und Messbedarf
Vollflächenprüfung bezeichnet die messtechnische Erfassung eines Bauteils über seine gesamte Oberfläche – nicht nur an einzelnen, diskreten Messpunkten.
In der industriellen Praxis entsteht dieser Bedarf überall dort, wo Stichprobenmessungen mit Tastern oder Lehren nicht ausreichen, um Formabweichungen, Verzug oder flächige Geometriefehler sicher zu erkennen.
Besonders betroffen sind Freiformflächen, Blechumformteile, Gussteile und additiv gefertigte Komponenten, deren reale Geometrie häufig von der CAD-Nenngeometrie abweicht.
Praktischer Ablauf
- Fertigungsumfeld und Messbedarf — Vollflächenprüfung bezeichnet die messtechnische Erfassung eines Bauteils über seine gesamte Oberfläche – nicht nur an einzelnen…
- Grenzen herkömmlicher Messprozesse — Herkömmliche Messprozesse – taktile Koordinatenmessgeräte, Lehren oder profilbasierte Systeme – arbeiten punktuell oder linienhaf…
- Einbindung des 3D-Scans in den Ablauf — Der Begriff Vollflächenprüfung beschreibt zunächst nur das Messprinzip: Statt einzelner Punkte oder Linien wird die gesamte Baute…
- Validierung vor dem Einsatz — Der Begriff Vollflächenprüfung bezeichnet in der Fertigungsmesstechnik die lückenlose Erfassung einer Bauteiloberfläche – nicht n…
Die Prüfbelastung im Fertigungsumfeld ist dabei doppelt: Zum einen steigen die Anforderungen an die Messdichte, weil Toleranzfenster enger werden und Kunden zunehmend lückenlose Nachweise fordern. Zum anderen darf die Messtechnik den Produktionstakt nicht ausbremsen.
Ein Messsystem, das zwar präzise arbeitet, aber Minuten pro Bauteil benötigt, ist für Serienprozesse unbrauchbar. Qualitätsmanager stehen daher vor der Aufgabe, Messgeschwindigkeit, Datenqualität und Prozessintegration gegeneinander abzuwägen.
Belastbare Messdaten sind die Grundlage für statistische Prozessregelung, Erstmusterprüfung und Korrektur von Umform- oder Bearbeitungsprozessen. Ein einzelner Messwert sagt wenig über die tatsächliche Bauteilqualität aus.
Erst die flächige Abweichungskarte – etwa als Falschfarbenvergleich zum CAD-Modell – zeigt, wo Werkzeugverschleiß, Einspannfehler oder thermischer Verzug wirken.
| Kriterium | Punktuelle Messung | Vollflächenprüfung |
|---|---|---|
| Erfasste Geometrie | Einzelpunkte, Kanten, Bohrungen | Gesamte Oberfläche inkl. Freiformflächen |
| Erkennbare Fehler | Maß- und Lageabweichungen an Messstellen | Formfehler, Verzug, lokale Defekte, Wellungen |
| Typische Messdauer | Sekunden | Sekunden bis wenige Minuten |
| Datenbasis für SPC | Begrenzt, lückenhaft | Flächige Abweichungsdaten, trendfähig |
| Aufwand für Erstmusterprüfung | Hoch, viele Einzelmessungen nötig | Geringer, da ein Scan alle Merkmale liefert |
Der Bedarf an belastbaren Messdaten wächst mit der Komplexität der Bauteile und der Tiefe der Lieferkette. Wer als Zulieferer gegenüber einem OEM nachweispflichtig ist, benötigt Messdaten, die auch nach Monaten noch belastbar und rückverfolgbar sind.
Hier greifen Anforderungen aus ISO 9001, IATF 16949 oder AS9100, die dokumentierte Messmittelüberwachung und validierte Messprozesse verlangen. Eine Vollflächenprüfung liefert diese Datenbasis – vorausgesetzt, das eingesetzte System arbeitet wiederholgenau und die Messunsicherheit ist bekannt.
Für die Auswahl eines geeigneten Messsystems bedeutet das: Entscheidend sind nicht nur Auflösung und Genauigkeit im Labor, sondern das Verhalten unter realen Fertigungsbedingungen. Erschütterungen, Temperaturschwankungen, Staub und wechselnde Bediener beeinflussen die Messergebnisse.
Systeme wie die von INSVISION werden daher häufig daraufhin bewertet, ob sie ohne klimatisierte Messräume auskommen und sich in bestehende Prüfabläufe einfügen lassen. Die technische Eignung zeigt sich letztlich in der Reproduzierbarkeit der Messdaten über mehrere Schichten hinweg – nicht im Einzelversuch.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Herkömmliche Messprozesse – taktile Koordinatenmessgeräte, Lehren oder profilbasierte Systeme – arbeiten punktuell oder linienhaft. Sie erfassen eine Geometrie als diskrete Messpunkte, nicht als flächige Information.
Bei prismatischen Bauteilen mit klar definierten Ebenen, Bohrungen und Toleranzzonen nach ISO 1101 funktioniert das zuverlässig. Sobald jedoch Freiformflächen, Hinterschneidungen oder organische Übergänge ins Spiel kommen, stößt das Prinzip an seine Grenzen.
Komplexe Geometrien: Ein Turbinenschaufelprofil oder ein medizinisches Implantat lässt sich mit 20 oder 200 Messpunkten nur unzureichend beschreiben. Zwischen den Messpunkten bleibt das Bauteil messtechnisch blind.
Abweichungen in nicht erfassten Bereichen – etwa lokale Einsenkungen, Welligkeiten oder Kantenverrundungen – werden schlicht nicht erkannt.
Die Vollflächenprüfung setzt genau hier an: Sie erfasst die gesamte Oberfläche als digitales Abbild und macht auch Bereiche sichtbar, die bei stichprobenartiger Punktmessung unbeachtet bleiben.
Datenkontinuität: Ein weiteres Defizit liegt in der Datenkette. Taktile Messungen liefern Koordinatenlisten, die erst mühsam in Auswerteprotokolle überführt werden müssen.
Werden mehrere Messsysteme kombiniert – Lehren für die Serienprüfung, KMG für die Erstbemusterung – entstehen Dateninseln ohne durchgängige Rückverfolgbarkeit. Im Industrie-4.0-Umfeld, wo Messdaten direkt in Fertigungsregelkreise zurückfließen sollen, ist das ein strukturelles Hindernis.
Liefertermine: Bei der Erstbemusterung komplexer Bauteile wird der Messaufwand häufig unterschätzt. Punktuelle Messprogramme müssen aufwendig erstellt, Freiformflächen mit vielen Einzelmessungen angenähert werden. Jede zusätzliche Messung kostet Zeit – und genau die fehlt, wenn Abnahmen terminkritisch sind.
| Grenze | Auswirkung | Relevanz für die Vollflächenprüfung |
|---|---|---|
| Punktuelle Erfassung | Nicht erfasste Zonen bleiben ungeprüft | Flächige Erfassung schließt Informationslücken |
| Aufwendige Messprogramme | Lange Rüst- und Messzeiten | Schnellere Datenaufnahme verkürzt Durchlaufzeiten |
| Dateninseln ohne Rückverfolgung | Manuelle Übertragung, Fehlerquellen | Digitale Flächendaten ermöglichen durchgängige Auswertung |
| Begrenzte Auswertbarkeit bei Freiformen | Abweichungen nur lokal sichtbar | Flächenvergleich gegen CAD-Sollgeometrie |
Für Qualitätsverantwortliche bedeutet das: Wer ausschließlich auf punktuelle Verfahren setzt, akzeptiert systematische Prüflücken.
Die Entscheidung für ein flächenhaftes Messprinzip ist daher weniger eine Frage der Technologiepräferenz als eine der Prozesssicherheit – insbesondere dort, wo Funktionsflächen, Strömungsverhalten oder Dichtheit von der vollständigen Geometrie abhängen.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der Begriff Vollflächenprüfung beschreibt zunächst nur das Messprinzip: Statt einzelner Punkte oder Linien wird die gesamte Bauteiloberfläche erfasst. Entscheidend für den industriellen Nutzen ist jedoch, wie dieser Scan in die bestehende Qualitätsschleife eingebunden wird.
Ein Messsystem, das lediglich Punktwolken erzeugt, ohne dass diese in Prüfpläne, Toleranzvergleiche und Dokumentation zurückfließen, bleibt für den Produktionsalltag weitgehend wertlos.
Der praktische Ablauf folgt in der Regel vier Schritten. Zuerst wird das Bauteil gescannt — entweder manuell geführt oder automatisiert in einer Messzelle. Die resultierende Punktwolke wird anschließend am CAD-Nominalmodell ausgerichtet.
Dieser Abgleich erfolgt über Best-Fit-Algorithmen oder definierte Referenzgeometrien, je nachdem ob Form- oder Lagetoleranzen im Vordergrund stehen. Im dritten Schritt erfolgt der eigentliche Soll-Ist-Vergleich: Die Software berechnet flächige Abweichungen und stellt sie als Falschfarbenbild dar.
Dabei lassen sich GD&T-Elemente wie Ebenheit, Profil- oder Positionstoleranzen direkt am Scan auswerten. Der vierte Schritt ist die Berichtserstellung — als PDF, CSV oder in Form von Messprotokollen, die sich in QS-Systeme oder ERP-Umgebungen übergeben lassen.
| Prozessschritt | Typische Tätigkeit | Ergebnis |
|---|---|---|
| Scannen | Erfassung der Oberfläche als Punktwolke | Digitaler Zwilling des Ist-Zustands |
| Ausrichten | Best-Fit oder Referenzgeometrie zum CAD | Überlagerung von Soll und Ist |
| Prüfen | Flächiger Toleranzvergleich, GD&T-Auswertung | Abweichungskarte, Messwerte |
| Dokumentieren | Export von Protokollen und Rohdaten | Nachweisfähige Prüfaufzeichnung |
Ein häufiger Fehler in der Praxis ist die Annahme, dass eine Vollflächenprüfung die klassische taktile Messung vollständig ersetzt.
Tatsächlich ergänzen sich beide Verfahren: Taktile Systeme liefern hochgenaue Einzelmaße an definierten Punkten, während die Flächenmessung Formabweichungen sichtbar macht, die zwischen diesen Punkten liegen.
In der Erstmusterprüfung nach PPAP oder im Aerospace-MRO-Umfeld hat sich die Kombination beider Datenquellen etabliert.
Für Qualitätsmanager ist ein weiterer Aspekt relevant: Die Rückverfolgbarkeit. Jeder Scan sollte mit Chargennummer, Prüfzeitpunkt und Maschinenkontext verknüpft sein, damit die Daten später in Trendanalysen oder bei Reklamationen verwendbar bleiben.
Systeme wie die von INSVISION zielen darauf ab, diesen Datenfluss ohne Medienbrüche abzubilden. Entscheidend ist, dass die Scan-Hardware nicht isoliert betrachtet wird, sondern als Teil einer Prüfkette, die vom Einrichten des Bauteils bis zur Archivierung des Messberichts reicht.
Validierung vor dem Einsatz
Der Begriff Vollflächenprüfung bezeichnet in der Fertigungsmesstechnik die lückenlose Erfassung einer Bauteiloberfläche – nicht nur einzelner Messpunkte oder Linienprofile. Bevor ein solches System in den produktiven Einsatz geht, steht die Validierung.
Sie klärt zwei Fragen: Erfasst das System die geforderten Merkmale vollständig, und liefert es Ergebnisse, die mit der Referenzmesstechnik übereinstimmen?
Die Validierung beginnt mit der Definition des Prüfumfangs. Welche Geometrien sind funktionskritisch? Welche Toleranzen gelten laut Zeichnung oder CAD-Modell?
Erst daraus ergibt sich, ob eine flächige Erfassung überhaupt erforderlich ist – etwa bei Freiformflächen, Blechumformteilen oder Gussteilen mit komplexen Konturen.
Vor Ort sind mehrere Prüfschritte üblich:
| Prüfschritt | Zweck | Typische Fragestellung |
|---|---|---|
| Wiederholpräzision | Messstreuung bei identischen Bedingungen | Liegt die Streuung deutlich unter der Toleranzbreite? |
| Längenmessabweichung | Abweichung zu kalibrierten Normalen | Werden Referenzmaße innerhalb der spezifizierten Grenzen erfasst? |
| Kugelmaß / Formprüfung | Erfassung gekrümmter Geometrien | Stimmen Radius und Formabweichung mit Kalibrierwerten überein? |
| Software-Abgleich | Soll-Ist-Vergleich zum CAD | Werden Abweichungen korrekt zugeordnet und visualisiert? |
Die Referenzobjekte sollten dabei den späteren Werkstücken ähneln – gleiche Oberflächenbeschaffenheit, gleiche Größenordnung, gleiche Reflexionseigenschaften. Ein poliertes Metallteil verhält sich optisch anders als eine sandgestrahlte Gussfläche.
Ein häufiger Fehler in der Praxis: Die Validierung erfolgt nur an idealen Geometrien wie präzisen Kugeln oder Ebenen. Reale Bauteile mit Kanten, Bohrungen und Übergängen fordern das System anders heraus. Wer hier nicht testet, entdeckt Grenzen erst im laufenden Betrieb.
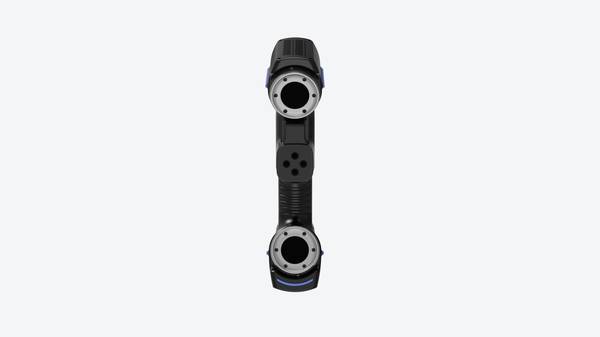
Systeme wie die von INSVISION werden in solchen Validierungsphasen typischerweise gegen taktile Messgeräte oder Lehrhaltige Referenzteile gegengeprüft. Entscheidend bleibt: Die Validierung ist kein einmaliger Akt, sondern wiederholt sich nach Software-Updates, Umgebungsänderungen oder bei neuen Bauteilfamilien.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.