

Was ist eine STL-Datei? Grundlagen, Funktionsweise, zentrale Kriterien, Einsatzgrenzen und häufige Irrtümer
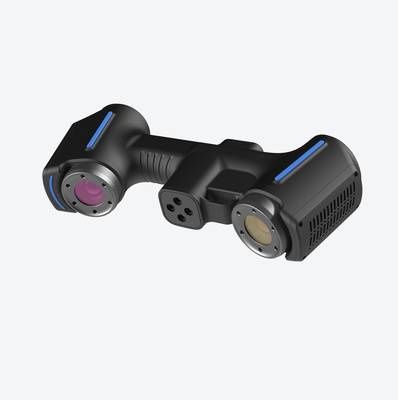
STL-Datei: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Der Messbedarf in der Fertigung entsteht nicht aus der Messtechnik selbst, sondern.
Fertigungsumfeld und Messbedarf
Der Messbedarf in der Fertigung entsteht nicht aus der Messtechnik selbst, sondern aus den Toleranzvorgaben, die Konstruktion und Qualitätsplanung vorgeben. Wer in der Serienproduktion mit engen GD&T-Vorgaben arbeitet, kennt die Diskrepanz zwischen Zeichnungsanforderung und realer Bauteilgeometrie.
Form- und Lagetoleranzen, Profilabweichungen oder Runout-Werte lassen sich mit Handmessmitteln nur punktuell erfassen – und genau dort beginnt der Bedarf an belastbaren, flächigen Messdaten.
Die Prüfbelastung variiert je nach Branche erheblich. Ein Zulieferer im Automotive-Bereich misst andere Merkmale als ein Betrieb für Aerospace-MRO oder ein Hersteller medizintechnischer Komponenten.
Gemeinsam ist allen jedoch der Zwang zur Rückführbarkeit: Messergebnisse müssen dokumentiert, wiederholbar und gegenüber Auditoren verteidigbar sein. Das setzt voraus, dass die erzeugten Datensätze nicht nur als Punktwolke vorliegen, sondern als weiterverarbeitbare Geometrie.
| Anforderung | Typische Konsequenz im Messprozess |
|---|---|
| Enge Profiltoleranzen (< 0,1 mm) | Handmessmittel ungeeignet, flächige Erfassung erforderlich |
| Freiformflächen ohne definierte Messpunkte | Taktile Messung unvollständig, optische Erfassung notwendig |
| Dokumentationspflicht nach ISO 9001 / AS9100 | Messdaten müssen archivierbar und versionssicher sein |
| Erstmusterprüfung (FAI) | Vollständige Geometrieerfassung statt Stichprobenmessung |
Ein zentrales Kriterium ist das Ausgabeformat der Messdaten. Die STL-Datei hat sich hier als Quasi-Standard etabliert, weil sie sich direkt in CAD-Umgebungen, Soll-Ist-Vergleiche und Reverse Engineering-Workflows überführen lässt.
Anbieter wie INSVISION unterstützen diesen Bedarf, indem ihre Systeme STL sowie ergänzende Formate wie PLY oder TXT ausgeben. Entscheidend für den Anwender ist weniger das Format selbst, sondern die Frage, ob die Messdaten ohne Konvertierungsverluste in die bestehende Qualitätssicherung einfließen.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Herkömmliche Messprozesse – taktile Koordinatenmessgeräte, Lehren, Messschieber – stoßen bei drei Anforderungen systematisch an ihre Grenzen: komplexe Geometrien, Datenkontinuität und Liefertermine. Das ist keine Frage mangelnder Sorgfalt, sondern des Messprinzips selbst.
Ein taktiles System erfasst Punkte sequenziell. Bei Freiformflächen, Hinterschneidungen oder tiefen Taschen bedeutet das: entweder extrem lange Messzeiten oder eine Reduktion auf wenige Messpunkte. Die Folge sind lückenhafte Datensätze, die eine vollständige Formabweichungsanalyse nach ISO/ASME-Normen nicht zulassen.
Besonders kritisch wird es bei Bauteilen, deren GD&T-Toleranzen (Profil-, Positions- oder Verlauftoleranzen) eine flächenhafte Auswertung verlangen.
Das zweite Problem ist die Datenkontinuität. Messprotokolle im TXT- oder CSV-Format dokumentieren Einzelwerte, aber keine zusammenhängende Oberfläche.
Ein Konstrukteur, der einen Soll-Ist-Vergleich durchführen oder ein Reverse Engineering-Projekt starten will, erhält Punktewolken statt eines geschlossenen Flächenmodells. Die STL-Datei als durchgängiges Austauschformat fehlt in vielen traditionellen Prozessen vollständig.
Das dritte Problem sind Liefertermine. Wenn die Erstmusterprüfung Tage statt Stunden dauert, verschiebt sich die gesamte Freigabekette.
| Anforderung | Konventioneller Messprozess | Auswirkung bei komplexen Bauteilen |
|---|---|---|
| Freiformflächen | Sequenzielle Punktmessung | Unvollständige Formabweichung, lange Messzeiten |
| Datenformat | TXT, CSV, Einzelwerte | Keine STL-Datei, kein geschlossenes Flächenmodell |
| Erstmusterprüfung | Taktile Programmierung nötig | Verzögerte Freigabe, Engpass im Qualitätswesen |
| Digitaler Zwilling | Nicht vorgesehen | Keine durchgängige CAD-Datenkette |
Die Konsequenz für viele Betriebe: Qualitätsdaten bleiben Inseln. Die Konstruktion arbeitet mit CAD, die Fertigung mit Zeichnungen, die Qualitätssicherung mit Messprotokollen – eine durchgängige digitale Kette bis zur STL-Datei existiert nicht.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Ein 3D-Scan ist in der industriellen Qualitätssicherung kein Selbstzweck. Er liefert erst dann belastbare Entscheidungsgrundlagen, wenn die erzeugten Messdaten in einen definierten Prüfablauf eingebunden werden. Der typische Prozess gliedert sich in vier Schritte: Scannen, Abgleich, Prüfung, Berichtswesen.
Beim Scannen entsteht aus den erfassten Oberflächenpunkten eine triangulierte Netzgeometrie. Diese wird in der Regel als STL-Datei exportiert – ein Format, das sich in nahezu allen nachgelagerten Auswerte- und Simulationswerkzeugen weiterverarbeiten lässt.
Die STL-Datei bildet damit die zentrale Schnittstelle zwischen Messtechnik und Auswertung. Daneben kommen je nach System auch PLY-, OBJ- oder TXT-Formate zum Einsatz.
Der Abgleich erfolgt gegen ein Referenzmodell, meist den CAD-Datensatz des Bauteils. Die Software berechnet flächige Abweichungen und stellt sie als Falschfarbenvergleich dar.
Der Prüfer entscheidet anhand vordefinierter Toleranzgrenzen, ob Merkmale innerhalb der Spezifikation liegen, etwa bei GD&T-Bezügen wie Positionstoleranzen oder Form- und Lagetoleranzen. Das Berichtswesen dokumentiert Messwerte, Abweichungsbilder und Prüfentscheidungen revisionssicher.
| Prozessschritt | Typisches Ergebnis | Datenformat / Bezug |
|---|---|---|
| Scannen | Punktwolke, trianguliertes Netz | STL, PLY, OBJ, TXT |
| Abgleich | Flächiger Soll-Ist-Vergleich | CAD-Referenzmodell |
| Prüfung | Toleranzbewertung, GD&T-Auswertung | Prüfplan, Grenzwerte |
| Berichtswesen | Messprotokoll, Abweichungsdokumentation | PDF, CSV, native Prüfdatei |
Für Betriebe, die ihre Erstmusterprüfung oder Serienüberwachung auf optische Messtechnik umstellen, ist die durchgängige Datenkette entscheidend. Eine sauber aufbereitete STL-Datei aus dem Scanprozess reduziert Konvertierungsaufwand und vermeidet Interpretationsfehler beim Abgleich.
Anbieter wie INSVISION weisen ihre Scanlösungen entsprechend mit direkter STL-Ausgabe aus, sodass eine lückenlose Übernahme in gängige Auswerteumgebungen ohne Zusatzschritt möglich ist.
Validierung vor dem Einsatz
Der Begriff Validierung bezeichnet im industriellen Kontext die dokumentierte Bestätigung, dass ein Mess- oder Prüfprozess unter realen Einsatzbedingungen die geforderten Spezifikationen erfüllt.
Bei der Arbeit mit einer STL-Datei aus optischer 3D-Messtechnik bedeutet das konkret: Das erzeugte Polygonnetz muss die Geometrie des Bauteils mit einer Genauigkeit abbilden, die zur jeweiligen Prüfaufgabe passt.
Eine STL-Datei ist kein universell „richtiges“ Ergebnis – sie ist eine triangulierte Näherung, deren Qualität von Scanauflösung, Oberflächenreflexion und Nachbearbeitung abhängt.
Bevor ein Scanprozess in die Serienprüfung übernommen wird, sind vor Ort mehrere Prüfpunkte sinnvoll. Die folgende Tabelle fasst typische Einsatzfelder und die zugehörigen Validierungsschwerpunkte zusammen.
| Einsatzfeld | Typische Prüfaufgabe | Validierungsschwerpunkt vor Ort |
|---|---|---|
| Automotive OEM | Blechumformung, Spalt- und Bündigkeitskontrolle | Referenzkörper mit bekannten Maßen, Wiederholbarkeit an matt beschichteten Flächen |
| Aerospace MRO | Triebwerkskomponenten, Reparaturbewertung | Kantenschärfe an kleinen Radien, Vergleich mit taktil gemessenen Sollwerten |
| Medizintechnik | Implantatoberflächen, Freiformflächen | Auflösung feiner Strukturen, Einfluss von Glanzstellen auf die STL-Datei |
| Energie / Turbinen | Schaufelgeometrie, Verschleißanalyse | Stabilität bei Vibration, Temperaturdrift während längerer Messzyklen |
Die Validierung sollte mindestens drei Aspekte abdecken: die Längenmessabweichung an kalibrierten Normalen, die Wiederholpräzision bei mehrfacher Aufnahme desselben Bauteils sowie die Robustheit gegenüber wechselnden Umgebungsbedingungen.
Erst wenn diese Punkte dokumentiert sind, lässt sich die erzeugte STL-Datei belastbar für Soll-Ist-Vergleiche oder Reverse Engineering-Aufgaben verwenden.
Ein häufiger Fehler ist die ungeprüfte Übernahme von Herstellerangaben zur Genauigkeit – diese beziehen sich meist auf Idealbedingungen im Labor, nicht auf die Staub-, Temperatur- und Vibrationssituation einer Fertigungshalle.
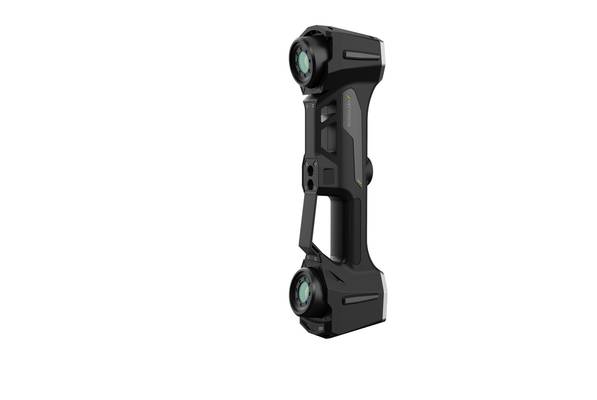
Eine Besonderheit der STL-Datei liegt darin, dass sie keine Konstruktionshistorie oder Features wie Bohrungen oder Gewinde semantisch enthält. Die Validierung muss daher auch klären, ob die reine Dreiecksgeometrie für die Folgeprozesse ausreicht oder ob parametrische Formate erforderlich sind.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.