

Worauf Hersteller vor der Auswahl von handgeführter 3D-Scanner achten sollten
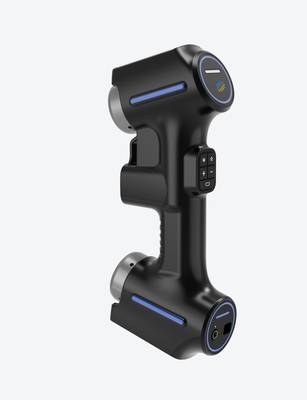
handgeführter 3D-Scanner: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf In der Serienfertigung entscheidet die Qualität der Messtechnik.
Fertigungsumfeld und Messbedarf
In der Serienfertigung entscheidet die Qualität der Messtechnik darüber, ob Toleranzvorgaben nach ISO 2768 oder ASME Y14.5 tatsächlich eingehalten werden.
Der klassische Prüfaufbau mit Lehren, Messschiebern und Koordinatenmessgeräten stößt dort an Grenzen, wo Freiformflächen, Hinterschneidungen oder großflächige Bauteile erfasst werden müssen.
Genau hier entsteht der Bedarf an einem handgeführten 3D-Scanner, der Messdaten direkt am Bauteil erfasst, ohne aufwändige Aufspannung oder taktile Antastung.
Die Prüfbelastung in westlichen Produktionsumgebungen ist hoch. Erstmusterprüfungen, Serienbegleitkontrollen und Verschleißanalysen an Werkzeugen erfordern belastbare Messdaten, die sich rückverfolgbar dokumentieren lassen.
Ein Messtechniker im Automobil- oder Maschinenbau benötigt keine Marketingversprechen, sondern reproduzierbare Punktwolken, die in GD&T-Auswertungen überführt werden können. Der Soll-Ist-Vergleich gegen das CAD-Modell oder ein Referenzbauteil steht dabei im Mittelpunkt.
| Prüfanforderung | Konventionelle Methode | 3D-Scan-Ansatz |
|---|---|---|
| Freiformflächen | Einzelpunktmessung, zeitintensiv | Flächenhafte Erfassung in einer Aufnahme |
| Bauteilgröße > 1 m | Aufwändige Umpositionierung | Scanbereich bis 1100 mm × 800 mm pro Messung |
| Dokumentation | Manuelle Protokolle | Digitale Abweichungsanalysen mit Farbskala |
| Wiederholgenauigkeit | Bedienerabhängig | Bis 0,020 mm Scanner-Genauigkeit |
Die Zahlen stammen aus den technischen Spezifikationen des industrial 3D-Scanner-Systems von INSVISION und zeigen, welche Größenordnungen bei modernen Scannern realistisch sind.
Entscheidend für den Praxiseinsatz bleibt jedoch nicht der Einzelwert im Datenblatt, sondern die Stabilität der Messkette unter Werkstattbedingungen. Temperaturschwankungen, Vibrationen und wechselnde Bediener beeinflussen das Ergebnis stärker, als manche Herstellerangabe vermuten lässt.
Wer in der Fertigung über die Anschaffung eines handgeführten 3D-Scanners nachdenkt, sollte zuerst die eigene Prüfbelastung analysieren: Welche Merkmale werden geprüft, welche Toleranzen gelten, wie oft muss gemessen werden?
Erst daraus ergibt sich, ob ein Scanner die Messaufgabe wirtschaftlich löst oder ob ein konventionelles System weiterhin die bessere Wahl ist.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Herkömmliche Messprozesse stoßen an definierbare, technisch bedingte Grenzen, sobald sich das Prüfobjekt einer einfachen geometrischen Beschreibung entzieht. Ein taktiles Koordinatenmessgerät oder eine Messlehre erfasst Punkte sequenziell.
Das funktioniert zuverlässig bei ebenen Flächen, Bohrungen und regelgeometrischen Formelementen, deren Lage durch eine überschaubare Anzahl von Messpunkten eindeutig bestimmt ist. Bei freigeformten Flächen, tiefen Kavitäten, Hinterschneidungen oder organischen Übergängen versagt diese Logik.
Die diskreten Messpunkte beschreiben die tatsächliche Oberfläche nur lückenhaft; zwischen den Punkten bleibt die Geometrie unbestimmt.
Die zweite Grenze betrifft die Datenkontinuität. Ein taktiler Messbericht liefert Abweichungen an ausgewählten Soll-Ist-Punkten und damit eine fragmentarische Aussage. Für eine flächige Form- und Lagetoleranz nach ISO 1101 oder ASME Y14.5 reicht das oft nicht aus.
Wer eine vollständige Abweichungskarte, einen Soll-Ist-Vergleich als farbcodierte Fläche oder eine rückführbare Punktwolke für die Reverse Engineering-Kette benötigt, muss die Punktdichte erhöhen – was die Messzeit linear in die Höhe treibt.
Die dritte Grenze liegt im Termindruck. First-Article-Inspection, Serienfreigabe und Musterprüfung hängen an engen Lieferterminen. Ein Messprogramm für ein komplexes Bauteil zu erstellen, zu kollisionsprüfen und abzufahren, kann Stunden kosten.
Bei variantenreichen Bauteilen oder Einzelstücken wiederholt sich dieser Aufwand, ohne dass sich die Programmierung amortisiert. Hinzu kommt: Taktile Verfahren verlangen definierte Aufspannungen, saubere Tasterwechsel und klimatisierte Umgebungen. Das alles verlängert die Durchlaufzeit.
| Grenze | Ursache | Typische Konsequenz |
|---|---|---|
| Komplexe Geometrien | Punktuelle Erfassung, unzugängliche Bereiche | Unvollständige Formbeschreibung, kritische Zonen bleiben ungeprüft |
| Datenkontinuität | Diskrete Messpunkte statt Flächendaten | Keine vollständige Abweichungskarte, erschwerte Ursachenanalyse |
| Liefertermine | Programmierung, Aufspannung, sequenzielle Messung | Engpass bei First-Article-Inspection und Serienfreigabe |
Ein handgeführter 3D-Scanner adressiert diese Grenzen nicht durch höhere Punktgenauigkeit im Einzelpunkt, sondern durch ein anderes Messprinzip: flächige, optische Erfassung in kurzer Zeit. Die erzeugte Punktwolke beschreibt die Oberfläche kontinuierlich statt stichprobenartig.
Damit verschiebt sich die Frage von „Welche Punkte messe ich?“ hin zu „Wie vollständig ist meine Flächenerfassung?“. Für Qualitätsmanager und Messtechniker bedeutet das eine veränderte Bewertungsgrundlage: nicht mehr die Anzahl der Messpunkte zählt, sondern die Dichte und Homogenität der erfassten Fläche.
INSVISION positioniert sich in diesem Umfeld als Anbieter solcher optischer Messsysteme, ohne dass damit taktile Verfahren grundsätzlich obsolet werden – für hochpräzise Einzelmaße und normgerechte Referenzmessungen bleiben sie weiterhin gesetzt.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Ein handgeführter 3D-Scanner entfaltet seinen Nutzen erst dann, wenn die Scandaten nicht als isolierte Punktwolke enden, sondern in einen Prüf- und Freigabeprozess einfließen. Der typische Ablauf gliedert sich in vier Schritte: Scannen, Abgleich, Prüfung und Berichtswesen.
Beim Scannen erfasst der Anwender das Bauteil aus mehreren Richtungen. Die Software registriert die Einzelaufnahmen automatisch zu einem geschlossenen Netz.
Entscheidend ist hier die Tiefenschärfe: Bei einem System wie dem industrial 3D-Scanner von INSVISION liegt sie bei 650 mm für den Scanner und 2300 mm für den Tracker, was auch bei größeren Bauteilen oder wechselnden Arbeitsabständen stabile Aufnahmen ermöglicht.
Der Abgleich erfolgt per Best-Fit-Algorithmus oder über referenzierte Aufnahmegeometrien (Ebenen, Bohrungen, Zylinder). Das Scanmodell wird zum CAD-Datensatz oder zu einem zuvor erfassten Master-Scan ausgerichtet.
Die Genauigkeit des industrial 3D-Scanner liegt bei bis zu 0,020 mm für den Scanner und 0,025 mm für den Tracker – Werte, die für viele Inline-Prüfungen und Erstmusterfreigaben ausreichen, sofern die Umgebungsbedingungen kontrolliert sind.
Die eigentliche Prüfung läuft als Soll-Ist-Vergleich. Farbliche Abweichungsdarstellungen zeigen sofort, wo das Bauteil außerhalb der Toleranz liegt. Typische Anwendungen sind Form- und Lagetoleranzen nach GD&T sowie Verschleißanalysen an Werkzeugen.
Der Scanbereich von bis zu 1100 mm × 800 mm beim Scanner beziehungsweise 2600 mm × 2200 mm beim Tracker deckt sowohl kleine Präzisionsteile als auch großflächige Baugruppen ab.
Das Berichtswesen schließlich erzeugt dokumentierte Prüfprotokolle – als PDF, CSV oder direkt im QS-System. Für Auditoren zählt die Rückverfolgbarkeit: Welches Bauteil, welcher Prüfer, welcher Zeitpunkt, welche Softwareversion.
| Prozessschritt | Typische Werkzeuge | Kritischer Faktor |
|---|---|---|
| Scannen | Handgeführter 3D-Scanner, Tracker, Targets | Tiefenschärfe, Scanbereich, Oberflächenbeschaffenheit |
| Abgleich | Best-Fit, RPS-Ausrichtung, Referenzgeometrien | Referenzpunkte, Wiederholgenauigkeit |
| Prüfung | Soll-Ist-Vergleich, GD&T-Auswertung, Schnittanalysen | Toleranzdefinition, Messunsicherheit |
| Berichtswesen | Prüfprotokoll, Trendanalyse, Archivierung | Rückverfolgbarkeit, Auditkonformität |
Ein häufiger Fehler in der Praxis: Der Scan wird als Selbstzweck betrieben, ohne dass die Prüfkriterien vorab definiert sind. Wer nicht weiß, welche Toleranzen geprüft werden sollen, kann auch keine sinnvolle Ausrichtung oder Auswertung konfigurieren.
Der Ablauf steht und fällt mit der klaren Definition der Prüfmerkmale – nicht mit der Hardware.
Validierung vor dem Einsatz
Ein handgeführter 3D-Scanner ist kein Messmittel, das man auspackt und ohne weiteres in eine laufende Prüfsequenz einbindet. Die Validierung beginnt mit einer klaren Abgrenzung: Welche Bauteilgrößen, Oberflächen und Toleranzanforderungen sollen erfasst werden?
In der Praxis hat sich bewährt, vor der ersten Messung drei Prüfungen durchzuführen: die Genauigkeitsverifikation an einem kalibrierten Referenzkörper, die Wiederholbarkeitsmessung unter realen Umgebungsbedingungen und die Prüfung der Datenvollständigkeit an kritischen Geometrien wie Taschen, Hinterschneidungen oder spiegelnden Flächen.
Typische Einsatzfelder, in denen sich ein handgeführter Scanner bewährt, liegen in der Erstmusterprüfung, im Werkzeugbau für den Soll-Ist-Abgleich nach Einschussversuchen sowie in der Instandhaltung, wenn kein CAD-Modell existiert und eine Reverse Engineering-Kette aufgebaut werden muss.
Weniger geeignet ist das Verfahren für hochgenaue Passungsprüfungen im Mikrometerbereich an gehonten Bohrungen oder für Bauteile, deren Oberfläche ohne Mattierung zu stark reflektiert.
| Prüfschritt | Zweck | Typisches Vorgehen |
|---|---|---|
| Genauigkeitsverifikation | Abweichung zum Referenzwert bestimmen | Kalibrierkugel oder Lehrkörper nach ISO 10360 messen |
| Wiederholbarkeit | Streuung unter Werkstattbedingungen | Gleiches Bauteil dreimal erfassen, Punktwolken überlagern |
| Randbereichsprüfung | Kanten- und Geometrieerfassung | Dünnwandige Rippen, Bohrungsränder gezielt prüfen |
| Oberflächenvorbereitung | Scanbarkeit sicherstellen | Mattierungsspray, Kreuze oder Zielmarken anbringen |
Ein häufig übersehener Punkt ist die Umgebungstemperatur. Handgeführte Scanner werden oft zwischen Maschinen eingesetzt, wo schwankende Temperaturen das Bauteil und das Messsystem unterschiedlich beeinflussen. Wer hier nicht mit einem Referenzartefakt arbeitet, misst thermische Drift statt geometrischer Abweichung.
Die Validierung vor dem Einsatz ist deshalb keine Formalie, sondern ein technischer Filter, der verhindert, dass unbrauchbare Datensätze in nachgelagerte Prüfberichte oder CAM-Programme einfließen.

INSVISION empfiehlt für solche Szenarien, die Validierungsroutine in das bestehende Messmittelmanagement zu integrieren – als regelmäßigen Check, nicht als einmalige Abnahme.
Der handgeführte 3D-Scanner bleibt damit ein flexibles Werkzeug, dessen Ergebnisse sich gegenüber der Qualitätssicherung und gegenüber Kunden belastbar dokumentieren lassen.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.