

3D-Scannen kleiner Präzisionsteile in der industriellen Prüfung richtig bewerten

3D-Scannen kleiner Präzisionsteile für die Qualitätssicherung: Messaufgaben, Validierung vor Ort und Integration in laufende Fertigungsprozesse.
Fertigungsumfeld und Messbedarf
Die Qualitätssicherung kleiner Präzisionsteile findet selten unter Laborbedingungen statt. In der realen Fertigung – ob bei medizintechnischen Komponenten, Ventilnadeln oder Mikro-Stanzteilen – herrschen enge Taktzeiten, schwankende Umgebungstemperaturen und ein hoher Druck auf die Erstmusterprüfung.
Genau dort entsteht der eigentliche Messbedarf: nicht als nachgelagerte Kontrolle, sondern als direkte Rückmeldung in den laufenden Prozess.
Die Prüfbelastung ist dabei zweigeteilt. Einerseits verlangen Kunden aus Automotive oder Aerospace dokumentierte Nachweise über Form- und Lagetoleranzen, die mit klassischen Lehren oder taktilen Messmaschinen nur punktuell erfassbar sind. Andererseits wächst die Variantenvielfalt.
Ein Prüfmittel, das für eine Geometrie kalibriert wurde, ist für die nächste Charge bereits ungeeignet. Belastbare Messdaten müssen deshalb vollflächig, reproduzierbar und ohne lange Rüstzeiten entstehen.
Typische Messaufgaben im Produktionsumfeld:
| Messaufgabe | Klassische Einschränkung | Anforderung an 3D-Scannen |
|---|---|---|
| Freiformflächen | Taktile Antastung dauert lange, erfasst nur Einzelpunkte | Flächenhafte Punktwolke mit ausreichender Auflösung |
| Bohrungen und Hinterschneidungen | Optische Systeme verschatten Tiefenbereiche | Einzelne Laserlinie für Tiefbohrungsmodus |
| Wiederholte Stichproben | Messmaschine blockiert Serienfluss | Mobiler Einsatz direkt an der Linie |
Der Bedarf an belastbaren Messdaten konkretisiert sich in drei Kriterien: Die Daten müssen rückführbar sein, also auf kalibrierte Referenzen verweisen. Sie müssen vollständig genug sein, um GD&T-Auswertungen wie Ebenheit, Rundheit oder Positionstoleranzen zu tragen.
Und sie müssen schnell genug vorliegen, damit eine Korrektur am Prozess noch wirkt, bevor Ausschuss entsteht. Genau diese Kombination unterscheidet ein dokumentationsfähiges Messsystem von einem reinen Visualisierungswerkzeug.
INSVISION positioniert seine Scanner entsprechend für Fertigungsumgebungen, in denen Prüfmittel nicht im Messraum stehen bleiben, sondern zwischen Maschinen und Prüfplätzen wechseln.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Herkömmliche Messprozesse – taktile Koordinatenmessgeräte, Lehren, Profilprojektoren – stoßen bei kleinen Präzisionsteilen dann an ihre Grenzen, wenn die Geometrie nicht mehr in standardisierte Messroutinen passt.
Freiformflächen, Hinterschneidungen, tiefe Bohrungen oder filigrane Rippenstrukturen lassen sich mit einem Antastsystem entweder gar nicht oder nur mit erheblichem Programmieraufwand erfassen. Der Messpunkt wird dort gesetzt, wo die Tastkugel physisch hinkommt – nicht dort, wo die Toleranz tatsächlich kritisch ist.
Ein zweites, oft unterschätztes Problem ist die Datenkontinuität. Taktile Messungen liefern diskrete Punkte, keine flächige Beschreibung der Ist-Geometrie.
Für Form- und Lagetoleranzen nach ISO 1101 oder ASME Y14.5 genügt das in vielen Fällen, für die Beurteilung von Flächenverläufen, Wanddickenänderungen oder lokalen Deformationen jedoch nicht.
Wer eine vollständige Abweichungsanalyse gegen das CAD-Modell benötigt, braucht Punktwolken – und die erzeugt ein taktiles System nur in nicht wirtschaftlicher Zeit.
Der dritte Faktor betrifft die Liefertermine. Gerade bei Erstmusterprüfungen oder kurzfristigen Reklamationsanalysen entscheidet die Durchlaufzeit der Messtechnik darüber, ob ein Termin hält. Konventionelle Messprogramme für komplexe Kleinbauteile erfordern Erfahrung, Iterationsschleifen und oft manuelle Nacharbeit.
| Grenze | Auswirkung bei kleinen Präzisionsteilen |
|---|---|
| Komplexe Geometrien | Taktile Systeme erreichen Hinterschneidungen, tiefe Bohrungen oder Freiformflächen nicht vollständig; Messprogramme werden aufwendig |
| Datenkontinuität | Diskrete Messpunkte statt flächiger Punktwolken; keine vollständige Soll-Ist-Abweichung möglich |
| Liefertermine | Lange Programmier- und Messzeiten verzögern Erstmusterprüfung und Serienfreigabe |
3D-Scannen kleiner Präzisionsteile adressiert genau diese drei Engpässe: Die optische Erfassung arbeitet berührungslos, liefert flächige Daten und verkürzt den Weg vom Bauteil zum auswertbaren Datensatz erheblich.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der praktische Nutzen des 3D-Scannens kleiner Präzisionsteile entscheidet sich nicht am Scanner selbst, sondern an der Einbindung in einen bestehenden Prüfablauf. Als Faustregel gilt: Ein Scan ohne definierten Abgleich ist nur eine Punktwolke, kein Prüfergebnis.
Der typische Ablauf gliedert sich in vier Schritte. Zuerst wird das Bauteil digitalisiert – bei kleinen Präzisionsteilen meist mit parallelen blauen Laserlinien, bei tiefen Bohrungen oder Hinterschneidungen mit einer einzelnen Laserlinie. Danach folgt der Soll-Ist-Abgleich gegen CAD-Daten oder ein Referenzbauteil.
Hier kommen GD&T-Auswertungen ins Spiel: Form- und Lagetoleranzen, Profilabweichungen oder Wandstärken werden direkt am farbkodierten Netz sichtbar.
Der dritte Schritt ist die eigentliche Prüfung. Abweichungen außerhalb der Toleranzfelder lassen sich einzelnen Messpunkten zuordnen – entscheidend für die Fehleranalyse, etwa wenn ein Formfehler an einer Dichtfläche auftritt.
Das Berichtswesen schließt den Kreislauf: Prüfprotokolle mit Abweichungsbildern, Messwerten und Toleranzstatus werden automatisiert erzeugt und archiviert. So entsteht ein rückverfolgbarer Prüfprozess, der sich in Erstmusterprüfungen nach ISO oder ASME genauso einfügt wie in laufende Serienkontrollen.
| Prozessschritt | Typische Aufgabe | Ergebnis |
|---|---|---|
| Digitalisieren | Flächen mit mehreren Laserlinien erfassen; Bohrungen mit Einzellinie nachscannen | Vollständiges 3D-Netz |
| Abgleichen | CAD-Modell oder Referenzteil hinterlegen; Best-Fit-Ausrichtung | Farbkodierte Abweichungskarte |
| Prüfen | GD&T-Merkmale auswerten; Toleranzüberschreitungen markieren | Messwerte je Merkmal |
| Berichten | Protokoll mit Abweichungsbildern und Toleranzstatus exportieren | Rückverfolgbares Prüfdokument |
Die eigentliche Herausforderung liegt selten in der Scanauflösung, sondern in der Wiederholbarkeit des Gesamtprozesses.
Wer Vorrichtungen, Ausrichtstrategien und Berichtsvorlagen einmal standardisiert, erreicht mit Systemen wie denen von INSVISION reproduzierbare Ergebnisse – unabhängig davon, ob ein Konstrukteur oder ein Prüftechniker die Messung durchführt.
Validierung vor dem Einsatz
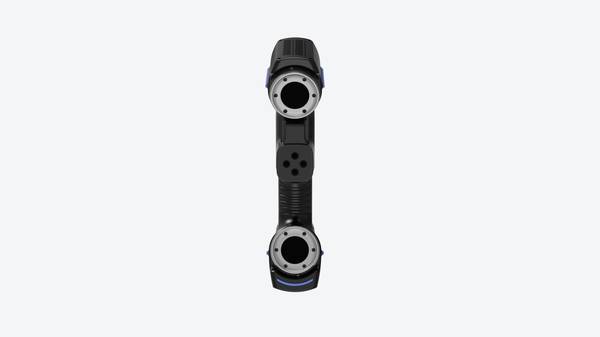
Bevor ein 3D-Scanner für kleine Präzisionsteile in eine laufende Fertigungsumgebung integriert wird, muss geklärt sein, ob das Messprinzip zur Teilegeometrie und zur geforderten Toleranzlage passt. Bei Außengeometrien im Bereich weniger Millimeter bis etwa 650 mm × 550 mm Messfeld ist die Abdeckung meist unkritisch.
Entscheidender sind Sacklöcher, Hinterschneidungen, tiefe Bohrungen oder spiegelnde Oberflächen. Hier entscheidet sich, ob ein Scanner mit einer einzelnen blauen Laserlinie oder mehreren parallelen Linien sinnvoll ist – nicht jede Konfiguration erfasst enge Kavitäten zuverlässig.
Vor Ort sollten folgende Prüfungen durchgeführt werden:
| Prüfkriterium | Worauf zu achten ist |
|---|---|
| Teilevorbereitung | Mattierung bei spiegelnden oder transparenten Oberflächen, Referenzpunkte bei kleinen Teilen |
| Tiefe Bohrungen | Erreichbarkeit mit Einzellinien-Modus prüfen, Abschattung vermeiden |
| Toleranzvergleich | Scanergebnis gegen kalibriertes Bezugsnormal oder taktile Messung abgleichen |
| Wiederholbarkeit | Mehrere Scanzyklen desselben Teils auf Streuung prüfen |
| Umgebungsbedingungen | Temperaturdrift, Vibrationen und Fremdlicht im Messbereich bewerten |
Typische Einsatzfelder sind die Erstmusterprüfung, Verschleißanalyse an Werkzeugen, Reverse Engineering kleiner Bauteile sowie die Dokumentation von Formabweichungen in der Luftfahrt- oder Medizintechnik.
Wer den Scanner für die laufende Qualitätssicherung nutzt, sollte zusätzlich klären, wie die Punktwolke in bestehende CAD- und SPC-Prozesse übernommen wird. Ein Anbieter wie INSVISION liefert dafür unterschiedliche Systemvarianten; die Auswahl folgt jedoch immer der Validierung vor Ort, nicht umgekehrt.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.