

Worauf Hersteller vor der Auswahl von 3D-Scan-Genauigkeit achten sollten
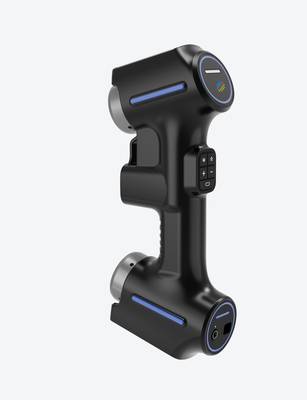
Eine hohe Auflösung im Datenblatt allein reicht dafür nicht; ohne belastbare 3D-Scan-Genauigkeit lassen sich diese Grundlagen nicht zuverlässig aufbauen.
Fertigungsumfeld und Messbedarf
Die folgende Tabelle ordnet typische Messaufgaben dem erforderlichen Genauigkeitsniveau zu und benennt die wichtigsten Einflussgrößen auf die 3D-Scan-Genauigkeit.
| Messaufgabe | Genauigkeitsbedarf | Typische Einflussgrößen |
|---|---|---|
| GD&T-Prüfung | mittel bis hoch | Ausrichtung, Scanabstand, Rauheit |
| Erstmusterprüfung / FAI | hoch | Sensorqualifizierung, Umgebungsstabilität |
| Verschleiß-/Verzugsanalyse | mittel, Trend im Fokus | Wiederholbarkeit über Zeit, Filterung |
| Reverse Engineering | mittel bis niedrig | Auflösung, Stitching, Kanten |
Belastbare Messdaten bilden die Grundlage für statistische Prozesskontrolle (SPC), Maschinenfähigkeitsuntersuchungen und Konformitätsnachweise nach ISO 9001, AS9100 oder IATF 16949. Wer 3D-Scans nur als schnelle Sichtprüfung nutzt, verschenkt Regelungspotenzial.
Wer sie in die Qualitätsdatenkette einbindet, benötigt eine dokumentierte Messunsicherheit, kalibrierte Abläufe und klare Akzeptanzkriterien. Eine hohe Auflösung im Datenblatt allein reicht dafür nicht; ohne belastbare 3D-Scan-Genauigkeit lassen sich diese Grundlagen nicht zuverlässig aufbauen.
Grenzen herkömmlicher Messprozesse
Herkömmliche Messprozesse beruhen überwiegend auf taktiler Antastung oder Lehren. Diese Grenzen werden sichtbar, sobald Bauteile komplexe Freiformflächen, tiefe Hinterschneidungen oder dünnwandige Strukturen aufweisen. Ein Koordinatenmessgerät liefert nur diskrete Messpunkte;
zwischen den Punkten bleibt die Geometrie unbekannt. Für vollständige Form- und Lagetoleranzen nach ASME Y14.5 oder ISO 1101 sind daher viele Einzelmessungen erforderlich, was Rüstzeit und Messdauer erhöht.
Auch die Datenkontinuität leidet: Ein taktiler Messbericht dokumentiert Soll-Ist-Abweichungen nur an ausgewählten Stellen. Eine geschlossene digitale Abbildung des realen Bauteils – als Punktwolke oder Netz – entsteht nicht. Das erschwert nachgelagerte Analysen, Rückverfolgbarkeit und den Abgleich mit CAD-Daten.
Für Liefertermine bedeutet das: Erstmusterprüfungen und Serienfreigaben verzögern sich, weil Messprogramme erstellt, Bauteile mehrfach aufgespannt und Ergebnisse manuell zusammengeführt werden müssen. Gerade bei Prototypen oder Kleinserien wird der Messaufwand zum Engpass.
| Grenzbereich | Typische Einschränkung | Konsequenz |
|---|---|---|
| Komplexe Geometrie | Nur Einzelpunkte, keine Flächenabdeckung | Unvollständige Formprüfung |
| Datenkontinuität | Keine vollflächige digitale Repräsentation | Lückenhafte Dokumentation |
| Liefertermin | Hoher Programmier- und Rüstaufwand | Verzögerte Freigaben |
Moderne optische Messverfahren setzen hier an: Sie erfassen Bauteile flächenhaft und erzeugen eine durchgängige digitale Datenbasis, ohne die Grenzen taktiler Prozesse zu übernehmen – vorausgesetzt, die 3D-Scan-Genauigkeit passt zur jeweiligen Messaufgabe.
Einbindung des 3D-Scans in den Ablauf
Der 3D-Scan ist kein isolierter Messschritt, sondern Teil einer geschlossenen Qualitätskette. Ohne ausreichende 3D-Scan-Genauigkeit wird jede nachgelagerte Prüfung fragwürdig: Abweichungen aus einer ungenauen Punktwolke lassen sich nicht mehr eindeutig einer realen Geometrieabweichung oder einem Messfehler zuordnen.
Typischer Ablauf in der Erstmusterprüfung oder Serienüberwachung:
- Scannen: Erzeugung einer flächigen Punktwolke oder eines Netzes; entscheidend sind Auflösung und Einzelpunktgenauigkeit.
- Abgleich: Best-Fit- oder RPS-Ausrichtung gegen das CAD-Modell; erst ab einer definierten Scan-Genauigkeit ist der Abgleich statistisch belastbar.
- Prüfung: Farbabweichungsbild, Schnitte, GD&T-Auswertungen (Form, Lage, Profil). Hier wird sichtbar, ob die Messunsicherheit kleiner ist als die geforderte Toleranz.
- Bericht: Abweichungsprotokoll mit Ist-Werten, Toleranzgrenzen und Abweichungsfarben. Das Berichtswesen übernimmt die Scan-Daten ohne manuelle Zwischenschritte, sofern die Aufnahme sauber ist.
| Schritt | Wesentliche Daten | Kritischer Faktor |
|---|---|---|
| Scannen | Punktwolke, Netz, Textur | Sensorauflösung, Kalibrierzustand |
| Abgleich | Transformation, Restabweichung | Referenzsystem, Ausrichtstrategie |
| Prüfung | Farbkarte, Schnittprofile, GD&T-Werte | Toleranzbezug, Messunsicherheit |
| Bericht | PDF/CSV, Abweichungsbilder, Trenddaten | Nachvollziehbarkeit, Prüfplanverknüpfung |
Für eine belastbare Einbindung muss der Prüfplan definieren, welche Merkmale mit dem 3D-Scan abgedeckt werden und welche 3D-Scan-Genauigkeit dafür erforderlich ist.
Systeme wie INSVISION unterstützen diesen Ablauf, indem sie die Scan-Daten direkt in die Auswertung und Berichtserstellung überführen, ohne die Rohdaten manuell aufzubereiten.
Validierung vor dem Einsatz
Die Validierung vor dem Einsatz eines 3D-Scanners ist mehr als eine Kalibrierbestätigung. Sie klärt, ob die geforderte 3D-Scan-Genauigkeit an einem konkreten Messplatz mit den vorhandenen Bauteilen und Umgebungsbedingungen tatsächlich erreichbar ist.
Ein Scanner kann in einem klimatisierten Messraum spezifikationskonform messen, in einer Fertigungshalle mit Vibrationen einer Stanzpresse oder Temperaturdrift durch Öfen jedoch außerhalb der erwarteten Messunsicherheit arbeiten.
| Einsatzfeld | Zentrale Prüfung vor Ort |
|---|---|
| Automotive-OEM / First-Article-Inspection | Abgleich an kalibriertem Referenzteil mit engen GD&T-Toleranzen |
| Luftfahrt-MRO | Wiederholbarkeitsmessung an großen, matten Flächen |
| Medizintechnik | Genauigkeitsnachweis an kleinen, teilweise spiegelnden Geometrien |
| Energie / Großbauteile | Längenmessabweichung über große Messabstände |
Vor Ort sind drei Punkte zu prüfen: die Längenmessabweichung an einem rückführbaren Normal, die Wiederholbarkeit über mehrere Aufnahmen ohne Neukalibrierung und das Verhalten auf der realen Oberfläche des Prüflings.
Reflexionen, dunkle oder glänzende Bereiche und lose Stützstrukturen verändern die Punktwolkenqualität unmittelbar. Ein belastbarer Nachweis entsteht erst durch eine dokumentierte Abnahme am tatsächlichen Bauteiltyp. Anbieter wie INSVISION liefern hierfür Referenzdaten, ersetzen aber nicht die örtliche Qualifizierung.
Häufige Fragen zur 3D-Scan-Genauigkeit
Was ist der Unterschied zwischen Auflösung und Genauigkeit bei 3D-Scannern?
Die Auflösung beschreibt den kleinsten messbaren Abstand zwischen zwei Punkten. Die Genauigkeit beschreibt die Übereinstimmung zwischen erfasster Punktwolke und realer Geometrie, einschließlich systematischer und zufälliger Abweichungen. Beide Größen sind nicht identisch.
Welche Toleranzen lassen sich mit 3D-Scannen sinnvoll prüfen?
Die sinnvolle Toleranzgrenze hängt von der Messunsicherheit des Scanners im konkreten Umfeld ab. Als Faustregel sollte die Messunsicherheit deutlich kleiner sein als die geforderte Toleranzbreite, etwa im Verhältnis 3:1 bis 5:1. Bei engeren Toleranzen ist eine Vor-Ort-Validierung unerlässlich.
Reicht eine Kalibrierbestätigung für den Einsatz in der Serienprüfung?
Nein. Die Kalibrierbestätigung belegt die Sensorgenauigkeit unter Referenzbedingungen. Für die Serienprüfung sind zusätzlich eine Wiederholbarkeitsmessung, eine Längenmessabweichung an einem rückführbaren Normal und eine Prüfung auf der realen Bauteiloberfläche erforderlich.
Wie unterscheidet sich 3D-Scannen von taktiler Messung?
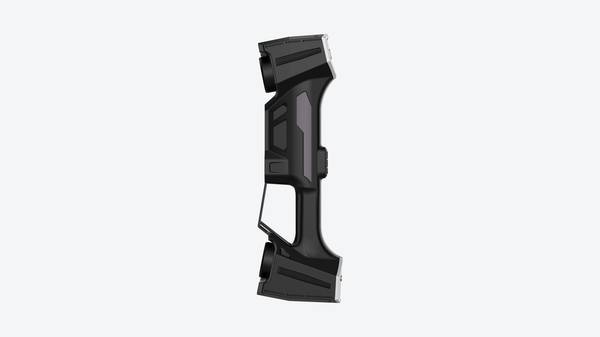
Taktile Messung liefert diskrete Punkte, 3D-Scannen erzeugt flächige Punktwolken mit vollständiger Geometrieabdeckung. Dadurch eignen sich Scanner besonders für Freiformflächen, Verzugsanalysen und den CAD-Abgleich.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.