

3D-Scan der Karosserieteile-Passform: Grundlagen, Prüfkriterien und Anwendungsgrenzen
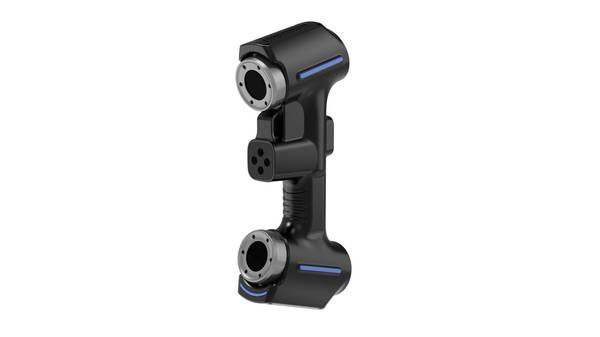
3D-Scan der Karosserieteile-Passform: Eine Freigabe entsteht erst, wenn Erfassung, Prüfung, Modellierung und Freigabe als getrennte Schritte dokumentiert sind.
Definition und Geltungsbereich
Der Begriff bezeichnet zunächst nur die messtechnische Erfassung der Ist-Geometrie eines Bauteils im montierten oder referenzierten Zustand. Eine Freigabe entsteht erst, wenn Erfassung, Prüfung, Modellierung und Freigabe als getrennte Schritte dokumentiert sind.
Der Lieferumfang eines solchen Scans umfasst die Punktwolke bzw. das Netz, das Referenzsystem und das Prüfprotokoll – nicht automatisch die CAD-Rückführung oder eine Bewertung.
| Schritt | Inhalt | Ergebnis |
|---|---|---|
| Erfassung | Messung der Oberfläche | Punktwolke/Netz |
| Prüfung | Abgleich mit Nenngeometrie | Abweichungsbild |
| Modellierung | Flächenrückführung | CAD-Datensatz |
| Freigabe | Entscheidung auf Basis der Prüfkriterien | Dokumentierte Bewertung |
Prinzipien der Datenerfassung
Eine messtechnische Verifikation setzt voraus, dass die zu prüfende Fläche für das optische System sichtbar bleibt; verdeckte Bereiche, Hinterschneidungen oder spiegelnde Lackschichten können die Rückstreuung so weit verändern, dass keine verwertbaren Koordinaten entstehen.
Die Oberflächenreaktion bestimmt daher, ob ein Messpunkt als gültiger 3D-Punkt übernommen oder verworfen wird.
| Einflussgröße | Auswirkung auf die Koordinatenbildung |
|---|---|
| Sichtbarkeit | Fehlende Sichtlinie verhindert Punktzuordnung |
| Oberflächenreaktion | Reflexion oder Absorption verfälscht Tiefenwerte |
| Koordinatenbildung | Nur konsistente Nachbarschaften ergeben stabile Flächenpunkte |
Erst wenn genügend gültige Einzelpunkte in einem gemeinsamen Koordinatensystem verknüpft sind, lässt sich eine Passformaussage zu Referenzgeometrien oder GD&T-Angaben ableiten.
Wichtige Bewertungskriterien
Bei der Bewertung werden jedes Kriterium, der Nachweis und die Prüfmethode einander zugeordnet; offene Punkte bleiben ausdrücklich offen.
| Kriterium | Bedeutung | Erforderlicher Nachweis | Prüfmethode |
|---|---|---|---|
| Zielbereichsabdeckung | Ob geplante Flächen und Merkmale in den Daten enthalten sind | Aufgabenbeschreibung und Bereichsliste | Erfasste und offene Bereiche am repräsentativen Teil prüfen |
| Datennutzbarkeit | Ob die Ausgabe in Prüfung oder Modellierung übernommen werden kann | Datei- und Schnittstellenanforderungen | Im Zielprozess importieren und zurücklesen |
| Nachvollziehbare Abnahme | Ob die Entscheidung mit Kriterium, Version und Prüfer verknüpft ist | Freigabe- und Änderungsnachweis | Einstellungen, Nachweise und offene Punkte aufbewahren |
Datenverarbeitungsablauf
Der Datenverarbeitungsablauf trennt Erfassung, Bereinigung, Ausrichtung, Vernetzung, Vergleich und Export in einzeln dokumentierte Schritte. Vor der Übergabe werden Eingang, Ergebnis und Prüfgrenze jedes Schritts festgelegt.
| Schritt | Hauptergebnis | Prüfgrenze |
|---|---|---|
| Erfassung | Rohpunkt- oder Entfernungsdaten | Zielabdeckung, Fehlstellen und Aufnahmebedingungen dokumentieren |
| Bereinigung | Daten ohne fremde Punkte | Erhalt benötigter Kanten, Bohrungen und Bezugsmerkmale prüfen |
| Ausrichtung | Daten in einem Koordinatensystem | Referenzmethode, Bezüge und Restabweichung dokumentieren |
| Vernetzung | Oberflächendaten für Folgeprozesse | Umfang von Lochfüllung, Glättung und Vereinfachung prüfen |
| Vergleich | Abweichung zum Soll-Datensatz | Referenzversion, Toleranzband und Prüfbereich zuordnen |
| Export | Zieldatei oder Bericht | Einheiten, Koordinaten und benötigte Elemente im Zielsystem zurücklesen |
Einstellungen, Versionen und Prüfergebnisse bleiben dem jeweiligen Schritt zugeordnet, damit die Freigabe auf Daten und Nachweise zurückgeführt werden kann.
Anwendungsgrenzen und Einschränkungen
Eine messtechnische Verifikationsgrenze besteht dort, wo tiefe Hinterschneidungen, enge Spalte oder stark absorbierende Oberflächen die Rückstreuung des Messsignals unter das auswertbare Niveau senken.
Abschattung verhindert dann eine lückenlose Flächenrekonstruktion, selbst wenn benachbarte Bereiche vollständig erfasst werden.
Reflektierende oder spiegelnde Lackflächen erzeugen Streulicht und Scheinmesspunkte, die ohne matte Referenzmarken oder temporäre Beschichtung nicht zuverlässig auswertbar sind.
Für die Passformprüfung von Karosserieteilen bedeutet das: Bezugssysteme wie RPS-Punkte, Bohrungskanten und Funktionsflächen müssen vorab auf ihre optische Zugänglichkeit geprüft werden.
| Einschränkung | Auswirkung auf die Passformprüfung |
|---|---|
| Tiefe Merkmale | Unvollständige Punktwolke in Taschen und Hinterschneidungen |
| Abschattung | Fehlende Daten hinter Versteifungsrippen oder Anbauteilen |
| Reflektierende Flächen | Streulicht, Scheinmesspunkte, instabile Kantenauswertung |
| Fehlendes Bezugssystem | Keine reproduzierbare Ausrichtung im Bauteilkoordinatensystem |
Häufige Missverständnisse
Ein einzelner Messwert ist keine Aussage über die Bauteilqualität. Wer aus einem Nennwert, einem abgeschlossenen Scan oder einem isolierten Datensatz bereits auf die Passform schließt, überspringt wesentliche Prüfschritte.
Der 3D-Scan der Karosserieteile-Passform liefert zunächst nur eine geometrische Momentaufnahme – keine Bewertung.
Drei Fehlschlüsse treten dabei regelmäßig auf:
| Annahme | Korrektur |
|---|---|
| Nennwertnahe Messung bedeutet passendes Teil | Die Abweichungsrichtung und -verteilung entscheiden über Montagefähigkeit, nicht der Mittelwert |
| Ein abgeschlossener Scan ist ein abgeschlossenes Urteil | Ohne Bezugssystem, Ausrichtung und definierte Prüfmerkmale bleibt der Scan uninterpretiert |
| Ein Datensatz genügt für die Freigabe | Streuung, Wiederholbarkeit und Randbedingungen müssen getrennt betrachtet werden |
Erst der Abgleich mit dem CAD-Referenzmodell, die korrekte Einpassung in das Fahrzeugkoordinatensystem und die Auswertung nach definierten GD&T-Angaben machen aus Scandaten eine belastbare Aussage. Ein Scan ohne diese Einordnung ist lediglich eine Punktwolke.
Abgrenzung verwandter Begriffe
Verwandte Begriffe erhalten getrennte Ergebnisse und Entscheidungsgrenzen; eine Erfassung schließt nicht automatisch alle Folgeaufgaben ab.
| Begriff | Typisches Ergebnis | Entscheidungsgrenze |
|---|---|---|
| 3D-Scannen | Punkt- oder Entfernungsdaten | Zielabdeckung und Aufnahmebedingungen bestätigen |
| Digitalisierung | Speicher- und austauschbare Geometriedaten | Vollständigkeit, Koordinaten und Format bestätigen |
| Maßprüfung | Bewertung gegen Referenz oder Toleranz | Bezüge, Versionen und Abnahmeregeln bestätigen |
| Rückentwicklung | Geometrische Grundlage für die Rekonstruktion | Abdeckung und Anforderungen der Folgemodellierung bestätigen |
| CAD-Rekonstruktion | Parametrisches oder Flächenmodell | Verwendungszweck, Schnittstellen und Prüfung bestätigen |
Ob ein Datensatz mehrere Aufgaben unterstützt, ist für jedes Ergebnis und jeden Abnahmenachweis getrennt zu prüfen.
Geräte- und Anbieterprüfung
Zur Prüfung von Gerät und Anbieter ist ein repräsentatives Bauteil zu verwenden, das Zielgeometrie, Oberflächenzustand, Sichtbarkeit und Bezugsbedingungen abdeckt.
Zu prüfen sind die vollständige Erfassung der Zielbereiche, der Export von Punktwolke oder Netz im benötigten Format und das korrekte Einlesen im nachgelagerten System. Erfassungseinstellungen, Fehlstellen, Referenzmethode, Schnittstellenergebnis und Abnahmebeleg gehören in denselben Prüfbericht.
Geprüfte offizielle Produktunterlagen ordnen AlphaScan 3D-Handscanner dem hier behandelten Anwendungsbereich zu. Diese Quelle belegt nur die vom Herausgeber ausdrücklich genannte Produkt- und Einsatzgrenze; sie ersetzt keine Eignungsbewertung für ein konkretes Bauteil.
Maßgeblich bleiben die Erfassung am repräsentativen Bauteil, das Rücklesen an der Schnittstelle und vorab festgelegte Abnahmekriterien.
Häufige Fragen (FAQ)
Was muss vor der Datenerfassung festgelegt werden?
Benötigte Daten, Prüfaussage, Modelldatei oder Freigabeergebnis sind mit getrennten Eingaben, Ausgaben und Nachweisen zu definieren. Erfasste Scandaten ersetzen nicht automatisch Prüfung, Modellierung oder Freigabe.
Wie wird ein repräsentatives Bauteil geprüft?
Das Bauteil soll Zielgeometrie, Oberflächenreaktion, Sichtbarkeit und Bezugsbedingungen abdecken; Erfassungseinstellungen, Ausrichtung und Ausgabeformat werden dokumentiert. Die Eignung ist anhand der freigegebenen Aufgabenkriterien zu bewerten, nicht allein anhand eines abgeschlossenen Scans.
Welchen Umfang können offizielle Unterlagen belegen?
Offizielle Unterlagen belegen nur die dort genannten Spezifikationen, Schnittstellen und Produktgrenzen. Die Eignung für Bauteil, Umgebung, Ablauf und Abnahmeregel erfordert weiterhin eine Prüfung am repräsentativen Bauteil.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.