

3D-Rekonstruktion: praktische Kriterien für Fertigungsteams
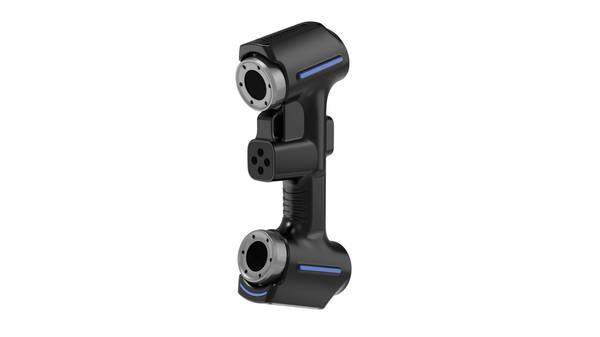
3D-Rekonstruktion: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Im industriellen Fertigungsumfeld entsteht Prüfbelastung nicht erst in der.
Fertigungsumfeld und Messbedarf
Im industriellen Fertigungsumfeld entsteht Prüfbelastung nicht erst in der Endkontrolle. Sie verteilt sich über den gesamten Prozess: Eingangsprüfung, Rüstvorgänge, Erstmusterfreigabe, Serienbegleitung und Nacharbeit. Wer hier mit Handmessmitteln arbeitet, stößt bei komplexen Geometrien schnell an Grenzen.
Ein Messschieber erfasst zwei Punkte. Eine Freiformfläche, ein Verzug über 600 mm Länge oder eine verschlissene Innenkontur bleiben unsichtbar – oder werden mit Lehren nur binär bewertet: passt, passt nicht.
Szenarioüberblick
Der Artikel lässt sich praktisch über dieses Szenario lesen:
- Fertigungsumfeld und Messbedarf: Im industriellen Fertigungsumfeld entsteht Prüfbelastung nicht erst in der Endkontrolle.
- Grenzen herkömmlicher Messprozesse: Herkömmliche Messverfahren stoßen dort an ihre Grenzen, wo Bauteile nicht mehr durch einfache geometrische Primiti…
- Einbindung des 3D-Scans in den Ablauf: Der Nutzen einer 3D-Rekonstruktion entscheidet sich nicht am Scanner, sondern an der Schnittstelle zwischen Messda…
Der Bedarf an belastbaren Messdaten wächst dort, wo Entscheidungen dokumentiert werden müssen. Qualitätsmanager benötigen Abweichungsanalysen, nicht Einzelmaße. Konstrukteure brauchen Ist-Geometrien für den Soll-Ist-Vergleich. Fertigungsplaner wollen Prozessdrift erkennen, bevor Ausschuss entsteht.
Diese Anforderungen lassen sich mit punktuellen Messungen nicht abdecken.
Typische Prüfbelastungen im Überblick:
| Prüfsituation | Klassische Einschränkung | Anforderung an Messdaten |
|---|---|---|
| Erstmusterprüfung | Vollständige Geometrieerfassung zu zeitaufwendig | Flächenhafte Abweichung zum CAD-Modell |
| Serienbegleitung | Stichproben mit wenigen Messpunkten | Wiederholbare, trendfähige Messreihen |
| Werkzeugverschleiß | Innenkonturen nicht taktil zugänglich | Dichte Punktwolke aus Hohlräumen |
| Nacharbeit / Rework | Fehlerursache unklar | Farbliche Abweichungskartierung |
Entscheidend ist nicht die Menge der Daten, sondern deren Verlässlichkeit. Messwerte müssen reproduzierbar sein und den Abgleich mit Zeichnungstoleranzen oder GD&T-Vorgaben erlauben. Genau hier setzt die 3D-Rekonstruktion an: Sie überführt physische Bauteile in auswertbare digitale Modelle.
INSVISION verfolgt diesen Ansatz mit dem Ziel, Prüfprozesse von stichprobenartigen Einzelmessungen auf flächenhafte, dokumentierbare Geometrieerfassung umzustellen – ohne den Fertigungsfluss zu unterbrechen.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Herkömmliche Messverfahren stoßen dort an ihre Grenzen, wo Bauteile nicht mehr durch einfache geometrische Primitiven beschreibbar sind. Ein Messschieber oder eine Koordinatenmessmaschine mit taktilem Sensor erfasst Punkte sequenziell. Das funktioniert bei Bohrungsabständen oder Planflächen zuverlässig.
Bei Freiformflächen, Hinterschneidungen oder dünnwandigen Strukturen wird es dagegen schwierig: Die Antastung beeinflusst das Bauteil, die Punktdichte bleibt niedrig, und innenliegende Konturen sind oft gar nicht erreichbar.
Genau hier setzt die 3D-Rekonstruktion an – sie erfasst Oberflächen flächig statt punktuell und liefert ein digitales Abbild, das weit über die Aussagekraft einzelner Messpunkte hinausgeht.
Ein zweites Problemfeld ist die Datenkontinuität. Taktile Messungen erzeugen isolierte Messprotokolle. Der Zusammenhang zwischen Soll-Geometrie, Ist-Zustand und Abweichungsanalyse muss mühsam nachträglich hergestellt werden.
Flächenhafte 3D-Rekonstruktion schließt diese Lücke, indem sie einen durchgängigen digitalen Zwilling des Bauteils erzeugt – vom ersten Scan bis zum Abgleich mit dem CAD-Modell.
Die folgende Tabelle fasst die typischen Grenzen konventioneller Prozesse zusammen:
| Kriterium | Konventionelle Messung | 3D-Rekonstruktion |
|---|---|---|
| Erfassung komplexer Geometrien | Nur diskrete Punkte, Freiformflächen unzureichend | Flächige Erfassung inklusive Freiformen |
| Datenkontinuität | Isolierte Messprotokolle, manuelle Dokumentation | Durchgängiges digitales Modell |
| Innere Strukturen / Hinterschneidungen | Oft nicht zugänglich | Abhängig vom Verfahren erfassbar |
| Auswirkung auf Liefertermine | Mehrere Messzyklen, lange Rüstzeiten | Deutlich reduzierte Prüfzeit |
Der dritte Aspekt betrifft Liefertermine. Wenn ein Prüfprozess mehrere Iterationen erfordert – etwa weil die erste Messung Lücken aufweist oder das Bauteil neu ausgerichtet werden muss –, summiert sich das schnell.
Gerade bei Erstmusterprüfungen oder im Werkzeugbau führt das zu Verzögerungen, die in der Terminkette nach hinten durchschlagen. Flächenhafte 3D-Rekonstruktion reduziert die Anzahl notwendiger Messzyklen, weil bereits der erste Scan eine vollständige Geometrieerfassung liefert.
Unternehmen wie INSVISION adressieren diese Anforderungen mit Systemen, die auf dichte Punktwolken und schnelle Auswertung ausgelegt sind – ohne dass der Anwender Kompromisse bei der Messgenauigkeit eingehen muss.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der Nutzen einer 3D-Rekonstruktion entscheidet sich nicht am Scanner, sondern an der Schnittstelle zwischen Messdaten und bestehenden Prüfprozessen. Wer das Scannen als isolierten Schritt betrachtet, erzeugt lediglich Punktwolken.
Wer es als Teil einer durchgängigen Messkette versteht, gewinnt belastbare Entscheidungsgrundlagen.
In der Praxis folgt die Einbindung einem klaren Ablauf. Zunächst wird das Bauteil erfasst – je nach Geometrie und geforderter Auflösung mit unterschiedlichen Scanstrategien. Die resultierende 3D-Rekonstruktion bildet die Ist-Geometrie als trianguliertes Netz oder Punktwolke ab.
Entscheidend ist der nächste Schritt: der Abgleich gegen Referenzdaten. Als Referenz dienen entweder der native CAD-Datensatz, ein aus mehreren Gutteilen abgeleiteter Soll-Zustand oder ein rückgeführtes Referenzmodell, wenn keine Zeichnung vorliegt.
Beim Soll-Ist-Vergleich entstehen flächige Abweichungsbilder, die lokale Form- und Lagefehler sichtbar machen – anders als taktile Einzelpunktmessungen, die nur punktuell prüfen. Typische Auswertungen umfassen Profilschnitte, GD&T-Bezüge wie Ebenheit oder Rundlauf sowie Wandstärkenanalysen.
Diese Ergebnisse lassen sich in standardisierte Prüfberichte überführen, die für Erstmusterprüfungen nach PPAP oder für die laufende Serienüberwachung verwendbar sind.
| Prozessschritt | Typische Aufgabe | Ergebnis für die Qualitätssicherung |
|---|---|---|
| Scannen | Erfassung der Ist-Geometrie | Vollständige Punktwolke oder Netz |
| Abgleich | Soll-Ist-Vergleich gegen CAD oder Referenz | Flächige Abweichungsdarstellung |
| Prüfung | GD&T-Auswertung, Schnitte, Maße | Quantifizierte Form- und Lagefehler |
| Berichtswesen | Export als Prüfprotokoll | Dokumentation für Freigabe oder Nacharbeit |
Ein häufiger Fehler in der Einführung ist die Annahme, der Scan ersetze die bestehende Prüfplanung. Tatsächlich ergänzt er sie: Die 3D-Rekonstruktion liefert dort Mehrwert, wo taktile Messungen an Grenzen stoßen – bei Freiformflächen, dünnwandigen Strukturen oder schwer zugänglichen Innenkonturen.
Der Bericht bleibt dabei das verbindende Element, da er die Messergebnisse in einer Form bereitstellt, die auch Kollegen ohne Scan-Expertise lesen können.
INSVISION verfolgt bei der Prozessintegration einen zurückhaltenden Ansatz: Die Software soll bestehende Abläufe nicht ersetzen, sondern Messdaten so aufbereiten, dass sie in vorhandene Freigabe- und Dokumentationswege passen.
Validierung vor dem Einsatz
Bevor ein 3D-Rekonstruktionssystem in laufende Prüfprozesse übernommen wird, muss geklärt sein, ob das Verfahren zum Bauteilspektrum und zur geforderten Messunsicherheit passt.
Der Begriff „Validierung“ meint hier nicht die Softwarefreigabe, sondern den Nachweis, dass die erzeugten Punktwolken und Netze reproduzierbar mit den Referenzwerten aus Lehren, Koordinatenmessgeräten oder vorhandenen CAD-Modellen übereinstimmen.
Geeignete Einsatzfelder lassen sich anhand von drei Kriterien eingrenzen: komplexe Freiformflächen, schwer zugängliche Messstellen und Bauteile ohne vollständige Zeichnungsableitung.
Typische Anwendungen finden sich in der Erstmusterprüfung, im Werkzeugbau sowie bei der Verschleißanalyse an Konturen, die mit taktilen Tastern nur unzureichend erfasst werden.
Vor Ort sollten folgende Prüfungen durchgeführt werden:

| Prüfpunkt | Ziel | Hinweis |
|---|---|---|
| Referenzkörper-Messung | Abweichung zu kalibriertem Normal bestimmen | Kugel- oder Stufenmaß mit dokumentierter Unsicherheit verwenden |
| Wiederholmessung | Streuung bei gleicher Aufnahmeposition | Mindestens zwei Durchläufe ohne Neukalibrierung |
| Oberflächenvariante | Einfluss von Glanz, Farbe, Rauheit | Mattierungsspray nur nach Rücksprache mit der Qualitätssicherung |
| Umgebungslicht | Stabilität bei wechselnder Hallenbeleuchtung | Messung zu unterschiedlichen Tageszeiten wiederholen |
Erst wenn diese Punkte dokumentiert sind, lässt sich beurteilen, ob das System die geforderten Toleranzen prozesssicher einhält. Hersteller wie INSVISION liefern dazu Referenzszenarien aus Branchen wie Automobilbau, Luftfahrt oder Medizintechnik, ersetzen aber nicht die anlagenspezifische Abnahme im eigenen Messraum.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.