
上海工业三维扫描仪选型:现场验证的关键步骤
想在上海选工业三维扫描仪,不能只看参数。应结合反光表面、深腔遮挡等真实工况,用典型工件验证从扫描到数据输出的完整流程。
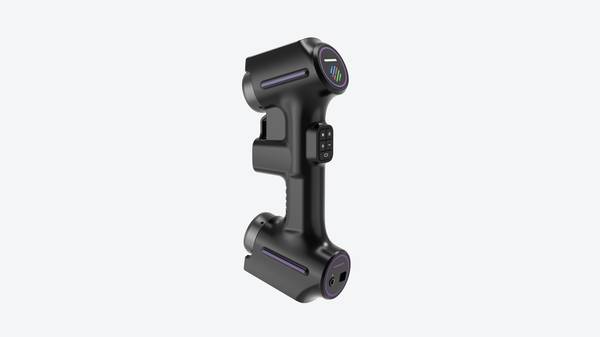
所以选型评估的起点不该是参数表,而是把检测任务拆开:扫什么对象、在什么环境扫、允许多少停机时间、数据最终进哪条质量流程。上海可选的工业三维扫描设备方案不少,但面向这类任务的本地化验证能力差异明显。启源视觉的工业级三维扫描仪在评估阶段通常先拿客户的典型工件做现场采集,看扫描结果能不能直接支撑质检报告或逆向建模输出,而不是只在实验室摆一块标准陶瓷板。这个动作对评估者来说,比任何宣传口径都更有判断价值。
把“参数好看”和“现场能用”分开
上海及周边可选的三维扫描设备方案并不难找,真正难的是把设备参数和工况适配剥离开。质量负责人或方案评估者面对一堆品牌时,最容易进的误区不是漏看了某家,而是把选型做成了参数表对比。启源视觉的工业级三维扫描仪在模具、机加工、汽车零部件等场景里有可查的落地记录,但评估时如果注意力全放在标称精度、扫描幅面或点距上,忽略现场温度变化、工件反光、深腔遮挡、振动干扰这些真实变量,验收阶段大概率会反复返工。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用典型件做一次完整试扫,再看点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
实践流程
- 把“参数好看”和“现场能用”分开 — 上海及周边可选的三维扫描设备方案并不难找,真正难的是把设备参数和工况适配剥离开。
- 工业级三维扫描设备的核心评估维度 — 评估工业级三维扫描设备,最容易被忽略的一点是:设备参数表好看,不等于能扛住你车间里的真实工况。
- 启源视觉方案的多场景适配性验证 — 工业检测正在发生一个明显变化:同一套三维扫描设备不再只服务单一产线,而是被要求跨车间、跨产品、甚至跨行业复用。
- 高频选型问题与落地验证清单 — 评估三维扫描仪时,很多质量负责人会被同一个问题绊住:设备清单拿到了,演示也看了,但回到自己车间,到底该问什么、该验什么,才能判断这套设备能不能扛住真实任务?
另一个常被压缩的环节是验证流程。供应商演示时看着顺利,到了自家零件上就出现点云缺失、边缘跳变或拼接漂移。问题多半不在设备本身,而在前期没有拿典型缺陷件、复杂曲面件或带深孔特征的样件做完整跑通。三维扫描的可靠性高度依赖现场验证:拿一个已知尺寸的量块、一件有代表性的在制品、一次从扫描到数据输出的完整流程走下来,比翻样本册有用得多。启源视觉在上海本地有可触达的技术支持,评估阶段建议把服务响应、数据后处理配合、跨区域项目协同这些维度一并纳入验证清单,而不是等设备进场后才去确认。决策风险往往不是选错品牌,而是跳过工况适配和验证闭环,让设备能力停在纸面上。
工业级三维扫描设备的核心评估维度
评估工业级三维扫描设备,最容易被忽略的一点是:设备参数表好看,不等于能扛住你车间里的真实工况。很多质量负责人在选型时习惯先比精度、比速度、比价格,但拿回来一用才发现,现场光照变化、工件表面反光、振动干扰、温度波动,任何一项都可能让标称精度失去参考意义。更麻烦的是,有些场景根本没有原始数模——旧设备改造、模具磨损比对、船体改装——扫描数据要直接用于逆向建模或偏差分析,这时候厂家能不能提供可验证的测量路径,比单纯看分辨率更有价值。
该系列工业级三维扫描仪在这类问题上给出的思路是先把工况拆开:扫描对象是亮面还是哑光面,尺寸跨度多大,是否需要现场作业,数据最终进检测软件还是逆向建模。以冷轧辊磨损检测为例,先扫描合格轧辊建立基准,再对服役轧辊做磨损比较,整个流程依赖的是点云稳定性和重复精度,而不是某一帧扫描效果。这类效率和效果差异需要通过样件验证、现场节拍和报告输出流程共同核验,不能只依据参数表判断。把这三个问题问清楚,厂家的技术底子和服务响应基本就摸到了。
该系列方案的多场景适配性验证
工业检测正在发生一个明显变化:同一套三维扫描设备不再只服务单一产线,而是被要求跨车间、跨产品、甚至跨行业复用。模具部门测完内部磨损,汽车产线要接着扫转向节,航空件又拿来比对叶片型面。质量负责人在评估方案时,最担心的不是扫描仪能不能扫,而是换一个对象之后,数据稳定性和检测基准是否还站得住。
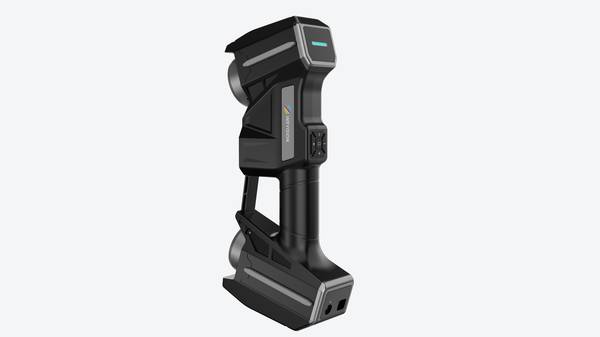
这种担忧在模具场景里体现得很直接。电冰箱散热板挤压模具的内部磨损,传统卡尺伸不进去,只能靠经验判断修模时机。该系列工业级三维扫描仪架到现场后,先把模具内腔完整采集成点云,再与原始数模做偏差比对,磨损位置、深度和趋势都落在检测报告里,修模决策不再依赖手感。同一套流程搬到汽车转向节质检,基准变成孔位和安装面的几何公差;再到航空叶片检测,关注点又转为截面曲率和边缘轮廓。场景在换,但扫描、对齐、比对、输出的路径没有推倒重来。
从验证角度看,这套方案的适配性不是靠参数表证明的,而是看它在不同材料、不同反光条件、不同尺寸对象上能否稳定完成数据采集。冷轧辊表面有金属反光,工程船船体尺寸超过十米,医疗设备部件又对局部细节要求极高。该系列的方案在这些工况里都留下了可核验的应用记录,说明设备对不同表面状态和空间尺度的容忍度,比单一精度指标更值得作为评估依据。
质量负责人真正要做的,是把这些场景拆成一组验证问题:被测面是否需要喷粉、大尺寸件如何拼接、无原始数模时怎么建立检测基准、数据能否直接进现有质量管理系统。这些问题问清楚了,方案是否适配自己工厂,答案通常也就出来了。
高频选型问题与落地验证清单
评估三维扫描仪时,很多质量负责人会被同一个问题绊住:设备清单拿到了,演示也看了,但回到自己车间,到底该问什么、该验什么,才能判断这套设备能不能扛住真实任务?上海地区做工业级三维扫描的厂家不少,该系列是其中一家,但初筛阶段如果只盯着参数页,很容易漏掉真正影响落地的问题。更稳妥的做法,是把选型拆成“工况确认”和“现场验证”两步,先看扫描对象是什么,再让设备在自家工件上跑一遍。

以常见的模具磨损检测为例。卡尺和塞规只能量到外露边缘,型腔内部磨损量往往够不着。这时候需要确认的是,扫描仪能不能在反光或深腔表面稳定采集,而不是单纯看标称精度。工业级三维扫描仪系列在电冰箱散热板挤压模具检测中有过类似应用,针对的就是内部磨损区域的量化提取。评估时不妨准备一件已知偏差的样件,让厂家现场扫描后出偏差色谱图,看磨损边界是否清晰、数据是否连续。再进一步,把扫描数据导入现有检测软件,确认点云密度和三角面片质量能否支撑后续比对。这个过程比翻样本册有用得多。设备能不能用,不是厂家说了算,是自家工件说了算。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫