
anycube纵维立方3d激光扫描仪复杂工件全尺寸检测方案
anycube 纵维立方 3d激光扫描仪可实现复杂工业工件的全尺寸检测,通过非接触式面扫描获取完整点云,适配模具、汽车、航空等多行业工况,助力从点测量到面扫描的检测升级。
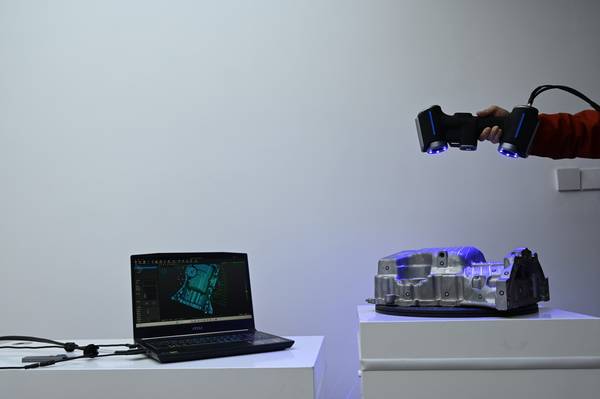
针对这类工况,启源视觉工业级三维扫描仪给出的是一条非接触式检测路径。设备不依赖测头逐点触碰,而是通过激光扫描获取工件表面完整点云,再与CAD模型做比对。扫描时不需要把测头硬塞进深腔,激光线照到的区域就能形成数据,后续在软件里剖切、取点、看偏差分布。工业级三维扫描仪在汽车转向节、变速箱壳体、航空叶片等零件上已有应用记录,说明其数据采集方式能够适应曲面密集、特征交错的结构。现场人员拿到的不再是几个孤立尺寸,而是一整片可追溯的偏差图——哪些位置超差、超了多少,直接反映在数据里。对模具、汽车、航空行业来说,这种从“点测量”到“面扫描”的变化,正是全尺寸检测能够落地的关键。
工业级三维扫描的标准作业流程
不少工厂导入三维扫描时卡在同一个问题上:设备到位了,该按什么顺序用,才能把检测结果真正推进到工艺改进?尤其在模具和机加工场景,工件表面反光、结构复杂,现场温湿度又不稳定,扫描流程如果没有固定逻辑,数据很容易出现批次间不一致。启源视觉工业级三维扫描仪在这类工况下的价值,往往不是“能不能扫”,而是能否把工件准备、数据采集到偏差分析串成一条可复用的作业链。
能力维度与落地场景
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工业级三维扫描的标准作业流程 | 不少工厂导入三维扫描时卡在同一个问题上:设备到位了,该按什么顺序用,才能把检测结果真正推进到工艺改进? | 尤其在模具和机加工场景,工件表面反光、结构复杂,现场温湿度又不稳定,扫描流程如果没有固定逻辑,数据很容易出现批次间不一致。 |
| 多行业验证积累的现场判断力 | 把传统检具和三维扫描流程放在一起看,差异往往不在设备本身,而在数据能不能继续往下用。 | 卡尺、塞规、样板能给出一个或几个尺寸判断,但面对电冰箱散热板挤压模具内部磨损、汽车转向节空间曲面、航空叶片截面变化时,单点读数解释不了整体变形趋势。 |
| 真实工况磨出来的工艺适配能力 | 工业现场从来不是理想环境。 | 工业级三维扫描仪在电冰箱散热板挤压模具、汽车转向节、航空叶片、矿山设备这些跨度极大的对象上反复验证后,积累下来的不是纸面参数,而是对真实工况的理解。 |
| 扫描方案的现场适配验证方法 | 扫描方案的现场适配验证,很多时候不是看参数表能看明白的。 | 比如一个做铝合金压铸件的车间,毛坯表面有拔模斜度、顶针痕迹,局部还有喷砂后的哑光面,拿样件到现场试扫一遍,比任何宣传资料都管用。 |
工件准备阶段最容易被忽视。反光件需要做显像处理,但喷粉厚度是否均匀、是否影响后续偏差判断,要结合工件公差等级来定。扫描前还要确认基准孔、定位面没有毛刺和油污,否则点云对齐后会出现局部偏移。数据采集时,设备围绕工件多角度走位,型面曲率大的区域加密扫描,平面区域适当放宽,既控制数据量,又不丢关键特征。采集完成后,软件端把点云与CAD模型对齐,输出偏差色谱图和关键截面数据,质量人员再根据偏差趋势判断是模具磨损、装夹变形还是加工余量问题。整条流程走下来,每一步都有明确输入和输出,才不会出现“扫了一下午,最后不知道该怎么用”的情况。
多行业验证积累的现场判断力
把传统检具和三维扫描流程放在一起看,差异往往不在设备本身,而在数据能不能继续往下用。卡尺、塞规、样板能给出一个或几个尺寸判断,但面对电冰箱散热板挤压模具内部磨损、汽车转向节空间曲面、航空叶片截面变化时,单点读数解释不了整体变形趋势。启源视觉在模具制造、汽车工业、机械制造、航空航天和能源制造等方向积累的现场方案,恰恰是在反复处理这类“测得到局部、说不清全局”的问题。工业级三维扫描仪在电冰箱散热板挤压模具检测中,针对卡尺无法进入的内腔磨损区域,用非接触方式采集完整型面数据,再与原始数模做偏差比较,给模具修模和寿命判断提供量化依据。这类场景验证的不只是扫描精度,更是设备在反光、深腔、窄槽等实际工况下能不能稳定取数。
另一类被反复验证的能力是逆向流程的完整性。健身器材连接架逆向、弯管检具零偏差管理、机加工质检这些案例,表面看行业不同,实际都指向同一件事:扫描数据要能顺畅进入后续建模、比对或加工环节,而不是停在点云阶段。工业级三维扫描仪在汽车变速箱质检中做到微米级数据输出,在空压机装配偏差分析中帮助现场定位配合误差来源,这些落地过程让“扫描—处理—判断”形成可复用的工艺闭环。对全球采购或跨区域技术团队来说,这种多行业验证意味着方案迁移成本更低:不需要每换一个零件类型就重新摸索扫描策略和数据处理方式,已有案例覆盖的材质、尺寸和现场限制,可以作为新项目评估的可靠参照。
真实工况磨出来的工艺适配能力
工业现场从来不是理想环境。工业级三维扫描仪在电冰箱散热板挤压模具、汽车转向节、航空叶片、矿山设备这些跨度极大的对象上反复验证后,积累下来的不是纸面参数,而是对真实工况的理解。振动、反光、空间局促、工件无法移动,这些条件单看都不致命,叠加在一起就会让一套扫描方案从“能用”变成“难用”。多场景验证的意义就在这里:设备的环境适应性不是实验室测出来的,是在现场被逼出来的。散热板模具的内腔磨损检测,卡尺伸不进去,扫描头要贴着狭窄空间取数据;矿山设备尺寸大、表面粗糙、现场粉尘重,扫描方案必须扛得住干扰。这些场景跑下来,设备对温漂、杂散光、不稳定支撑面的容忍度会形成一套实际边界,而不是宣传册上的理想值。
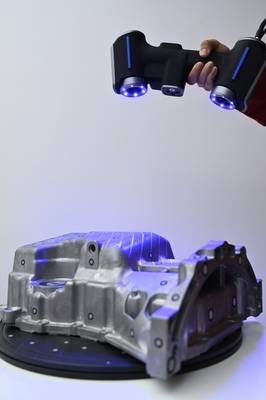
数据兼容性同样是落地过程中磨出来的。模具厂要的是扫描数据能直接进现有建模软件做对比,汽车产线要的是检测结果能进质量管理流程,航空叶片检测则要求点云密度和曲面重建精度满足更严格的验收逻辑。工业级三维扫描仪在不同行业里被反复使用后,输出格式、对齐方式、扫描策略都经历了针对性调整。一个很典型的细节是,现场工程师会先扫几个已知特征做快速校验,确认数据没有因环境干扰产生系统性偏移,再继续全尺寸采集。这一步看似简单,却是多场景落地后形成的标准动作。场景适配性不是选型时拍脑袋定的,是用一套套真实工件、一次次现场验证换来的判断力。对采购方来说,这种经过多行业检验的工艺适配能力,比单纯看精度指标更有参考价值。
扫描方案的现场适配验证方法
扫描方案的现场适配验证,很多时候不是看参数表能看明白的。比如一个做铝合金压铸件的车间,毛坯表面有拔模斜度、顶针痕迹,局部还有喷砂后的哑光面,拿样件到现场试扫一遍,比任何宣传资料都管用。启源视觉的工业级三维扫描仪在这种环境下能不能稳定出点云、反光面需不需要喷粉、边缘轮廓会不会丢数据,试扫一次就能判断个大概。现场工程师通常会把扫描结果直接导入现有的CAD比对流程,看偏差色谱图能不能对应上已知的加工余量,这一步走通了,方案匹配度基本就有了底。
样件试扫之外,流程对接同样关键。扫描数据最终要进质量部门的三坐标报告体系,或者被工艺端拿去和模具数模做贴合分析,如果数据格式、坐标系对齐方式、导出精度这些环节和现有流程对不上,设备买回来也容易闲置。该系列的工业级三维扫描仪在这类验证中常被用来扫一些中小尺寸的机加工件或压铸样件,现场出网格数据后直接和理论模型比对,能快速看出曲面处的偏差分布是否合理。说白了,验证的核心不是设备能不能扫,而是扫出来的数据能不能在客户自己的流程里跑起来。
可复用的工业扫描适用场景梳理
很多人以为三维扫描仪只在实验室或者逆向设计部门用得上,现场质检还是卡尺、千分尺和检具更实在。这种判断放在十年前勉强成立,放到现在反而会漏掉一类更实用的方案。以该系列工业级三维扫描仪在模具、机加工和汽车零部件场景里的表现看,它解决的问题往往不是“能不能测”,而是“有些位置根本下不去量具”。比如电冰箱散热板挤压模具的内部磨损,卡尺探不到,拆卸又破坏装配状态,这时候把工业级三维扫描仪架在模具外侧扫一轮,内部型腔的偏差分布就能拉出来,检测人员不用再靠经验猜磨损量。
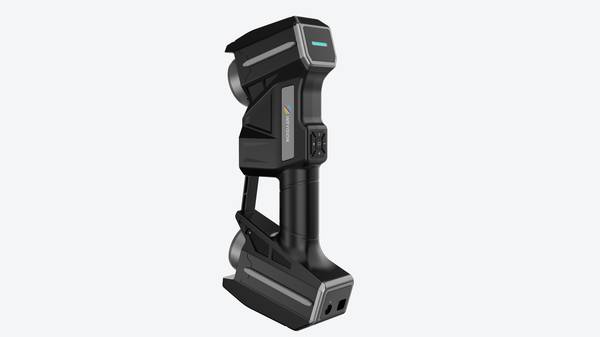
换到机械制造环节,情况更典型。健身器材连接架这类异形焊接件,传统检具只能卡几个关键点,整体轮廓对不对、装配面有没有翘曲,很难说清楚。工艺人员用该系列工业级三维扫描仪做全表面采集,再把点云对齐到原始三维模型,偏差色谱图直接标出超差区域。现场要的不是“扫描速度多快”这种宣传数字,而是扫完之后能不能马上判断这件活放不放行。从实际落地看,扫描数据可以输出成通用网格模型,质检和工艺部门能接着做尺寸评价或返修定位,这个链条比单纯换一把更精密的量具要完整得多。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫