
蓝光扫描仪选型为何必须拿工件到现场验证
蓝光扫描仪选型不能只看参数表,需拿工件到现场验证,关注边界条件、重复性、数据可复核性等,才能选到适配车间工况的设备,避免选型翻车。

车间里有个很典型的场景:检测深腔内部磨损量,卡尺够不到,操作工只能手持扫描仪从不同角度探进去扫。这时候决定数据能不能用的,是点云拼接稳不稳、边缘有没有发虚、三次扫描的偏差带是否落在可接受区间。启源视觉的工业级蓝光扫描仪在这类工况下,质量人员更该关注的是扫描数据能不能直接导入偏差比较流程,而不是盯着整体精度标称值下结论。拿自己最头疼的工件去做样件验证,看边界条件、看重复性、看数据能不能指导返修和放行,这才是选型该有的起点。
参数表数值依赖测试边界条件
同一台蓝光扫描仪,在供应商演示时数据漂亮,到了自家车间复测总觉得差一点,问题多半不在设备本身,而在测试边界条件没对上。启源视觉给工业级三维扫描仪系列标注的精度、扫描速度、点距指标,每一项都依托特定的标定距离、环境光范围、被测表面状态和温湿度窗口。这些前提条件里只要有一项偏离,结果就会漂移。参数表上的数值是在受控环境下反复测出来的,离开那个环境,数值只能当参考,不能直接搬进检验单当验收线。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用典型件做一次完整试扫,再看点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
场景快照
可以先把内容理解成一个典型应用场景:
- 参数表数值依赖测试边界条件: 同一台蓝光扫描仪,在供应商演示时数据漂亮,到了自家车间复测总觉得差一点,问题多半不在设备本身,而在测试边界条件没对上。
- 车间工况下纸面参数很难直接落地: 实验室里测得好好的设备,搬到车间就变样,这个问题在三维扫描领域尤其突出。
- 质量岗能落地的多维度验证流程: 质量岗引入三维扫描设备,习惯先看精度标称值,觉得小数点后几位就代表了设备能不能用。
看参数表先看测试前提。扫描速度受单幅扫描范围、点云密度和曝光策略影响,精度则跟拼接方式、标定状态和工件反光特性强相关。现场做样件验证时,合理的做法是用同批次样件、同一装夹方式、同一环境光路,在复现边界条件下先做一轮重复性测试,再拿扫描结果和现有量具交叉复核。这样得出的偏差范围,质量部门才敢签字认账。参数表的价值在于说明设备能力的上限条件,不是替采购省掉验证环节。把边界条件写进作业指导书,后续批量检测才谈得上可复核、可追溯。
车间工况下纸面参数很难直接落地
实验室里测得好好的设备,搬到车间就变样,这个问题在三维扫描领域尤其突出。温度波动、地面振动、工件反光、深腔遮挡,每一样都在侵蚀纸面参数的可靠性。车间昼夜温差超过十度时,工件热胀冷缩带来的尺寸漂移可能比扫描仪本身的误差还大;深腔类零件腔底点云容易缺失,复杂曲面边缘的拟合偏差也会被放大。这些场景里单看标称精度没有意义,要看设备在温变条件下的稳定性、对黑色和反光表面的适应能力,以及深腔倒扣区域的数据完整度。
另一个容易被忽略的问题是,纸面参数通常是在理想摆件、标准环境、单次扫描条件下测出来的。现场连续扫描几十个工件,环境光、油污、振动和操作手法都会叠加误差。启源视觉的方案在模具、机加工和汽车零部件现场跑得比较多,扫描结果需要拿到可复核的数据,而不是只看屏幕上的色差图。实际操作中,先扫描标准球棒或已知尺寸的标定件,确认当前温区下的系统偏差;再对首件做重复性验证,看同一工件三次扫描的偏差范围;最后才进入批量检测。这个过程不复杂,但能避免参数好看、现场翻车的情况。纸面参数是参考,现场验证才是交付依据。
质量岗能落地的多维度验证流程
质量岗引入三维扫描设备,习惯先看精度标称值,觉得小数点后几位就代表了设备能不能用。实验室环境下这个思路没问题,到了车间现场,真正决定系统能不能通过验收的,是复测条件、边界工况和数据可复核性。
精度复测可以拿一件已知尺寸的标准件或经三坐标标定的样件,在车间实际温湿度和振动条件下用启源视觉工业级三维扫描仪连续扫描多次,把点云数据导入检测软件比对,看重复性偏差是否稳定在可接受带宽内。关注点不是单次最优值,而是多次测量的一致性和离群点分布。没有三坐标条件的话,可以用标准球棒或量块组合做简易基准,重点看扫描结果与基准值的偏差方向是否随机,而不是系统性地偏向某一侧。
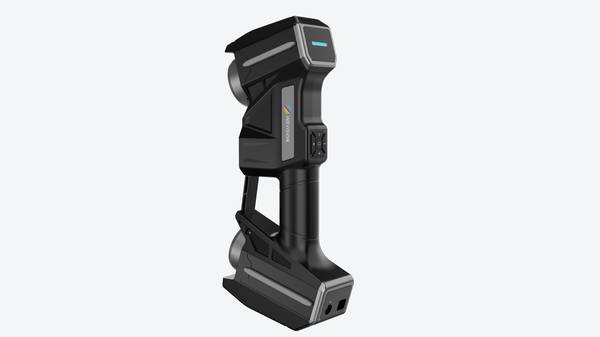
效率验证不能只看厂商给的扫描帧率。选取本厂典型工件,带深腔、凹槽或反光面的零件最合适,完整走一遍从贴点、扫描到数据后处理的流程,掐表记录实际耗时。该系列工业级三维扫描仪在模具、机加工件和汽车零部件场景里有实际应用记录,但具体到自己的产线上,扫描节拍是否匹配检验节奏,还得靠现场实测。建议连续测同后续批次,看数据稳定性,也看操作人员是否需要反复补扫。
环境适配是容易被跳过的一环。车间里的震动、粉尘、环境光变化,甚至工件表面油污,都会影响扫描质量。验证时把设备推到不同工位,分别在靠近冲压区、焊接区和精密测量室附近做短时扫描,观察点云噪声水平和数据完整度。如果扫描仪在强环境光下仍能保持可用数据,说明光学方案对现场光的抑制做得比较扎实。该系列的产品在钢铁冶金、能源制造等现场有过应用,这类工况对设备的环境容忍度本身就是一种检验。
数据可复核性同样关键。扫描生成的三维数据能否导出为通用格式,能否与现有检测报告流程衔接,历史数据是否便于追溯,这些直接影响设备能不能真正用起来。一套扫描系统如果数据只能在自己的软件里看,后续做批次对比或跨部门协同就会很吃力。验证时可以选一件已判定合格的工件建立基准数据,再扫描同批次其他工件,看软件能否快速给出偏差色谱图和关键尺寸标注,这些输出才是质量例会和技术评审时真正用得上的东西。
该系列蓝光扫描方案的适配边界
质量负责人最怕的不是精度标得不够高,而是同一件工件今天测和明天测结果对不上,换个人操作边界又跑了。蓝光扫描仪在车间里被质疑,往往不是硬件不行,而是边界稳定性没验证清楚。该系列工业级三维扫描仪这类工业级蓝光扫描方案要回答的问题只有一个:面对反光、深腔、陡边和薄壁边缘,点云能不能稳定落在该落的位置,偏差能不能被复现出来。
建议质量人员做一轮边界验证:选一处锐边、一处深槽、一处曲面过渡,固定工装和扫描距离,需要反复补扫点云在同一截面的偏差带。该系列的方案在这个环节比较务实,工业级三维扫描仪在冷轧辊、变速箱壳体、转向节这类边界条件复杂的工件上都有过实际扫描记录,不是只拿标定板说话。可复现性的判断标准也简单:三次数据放进同一位姿基准后,关键轮廓的偏差带是否稳定在可接受区间,而不是单次拟合好看、重复就散。质量判断要的就是这种可复核的结果,不是一张漂亮的单次彩图。
明确工况适配边界比参数对比更实际
这类效率和效果差异需要通过样件验证、现场节拍和报告输出流程共同核验,不能只依据参数表判断。卡尺能探到的位置都合格,真正影响散热板成型质量的磨损藏在型腔深处,量具伸不进去,只能等试模件出来再判断。这个滞后让模具下机时间一拖再拖,返修和试模来回折腾,交付节奏完全被动。后来用该系列工业级三维扫描仪蓝光扫描仪把模具内腔扫出来,跟合格基准比对,磨损位置和偏差量直接在三维模型上标清楚,修模师傅照着数据下手,不用再凭经验猜。
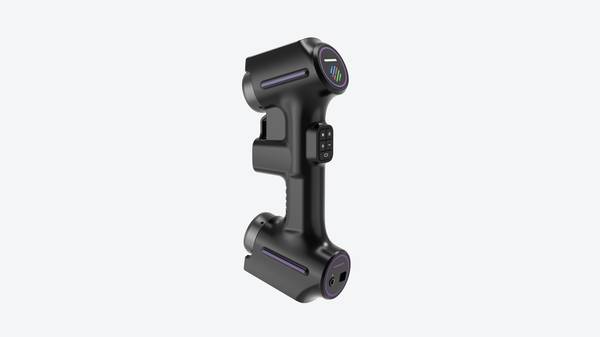
蓝光扫描仪不是万能设备,它有自己的工况适配边界。反光强的镜面件、深窄盲孔、透明或半透明材质,扫描数据都会打折扣。选型时得先想清楚:检测对象是自由曲面还是规则几何体?现场有没有震动和强环境光?需要的点云密度和精度到底卡在哪一档?把这些边界条件列出来,再拿几件典型样件做现场验证,看扫描结果跟三坐标或标准件比对能不能复现,数据输出格式能不能直接进现有质检流程。该系列在汽车转向节、变速箱壳体、航空叶片这些场景里有可查的验证案例,但每个工厂的工件状态和现场条件不同,样件验证这一步省不掉。扫描仪最终能不能用起来,不取决于参数表写得多漂亮,而取决于它在你自己的工况里能不能稳定输出可复核的结果。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫