
黑色注塑外壳怎样验证蓝光结构光3D扫描精度
启源视觉以AlphaScan说明0.020mm标称精度与体积精度的区别,结合黑色注塑外壳的反光面、卡扣边、安装孔和曲面,讲解如何通过点云连续性、边界清晰度、色谱偏差和重复扫描判断数据能否用于尺寸检测与逆向建模。
面对黑色注塑外壳这种易反光、边缘薄、曲面多的工件,您真正要判断的不是启源视觉 AlphaScan 三维扫描仪标称的 0.020mm 精度够不够高,而是它能否在实际外壳上把卡扣边、安装孔、分型线和曲面过渡完整采出来。工业级蓝光结构光扫描仪的价值,在于让操作员拿着设备绕外壳走一圈,屏幕上的点云能连续覆盖这些关键位置,而不是只给出一个漂亮的精度数字。AlphaScan S1 和 AlphaScan Elite S1 的标称精度均为 0.020mm,这个数值描述的是扫描仪本身的测量能力,但真正决定检测和逆向建模是否可靠的,是黑色高光面上有没有破洞、薄边有没有被扫成模糊的塌边、安装孔边缘有没有形成清晰的几何边界。
先分清0.020mm标称精度和整壳体积精度
0.020mm 精度不能单独代表整只外壳的测量可信度。标称精度通常反映扫描仪在标准条件下的局部测量能力,而体积精度才与整件尺寸的误差累积更相关。AlphaScan S1 和 AlphaScan Elite S1 的体积精度为 0.015mm+0.035mm/m,配合摄影测量比例尺时为 0.015mm+0.025mm/m。
这意味着如果外壳长度达到 300mm,单靠设备自身体积精度时,跨面尺寸的误差预算会比局部点位的 0.020mm 更大;配合比例尺后,整壳孔距和装配跨距的可信度会明显提升。所以选型时要把外壳总长、安装孔距和跨面配合尺寸放进误差预算里算,而不是只看单点精度。
黑色反光面要看点云是否连续,而不是只看标称数值
黑色注塑外壳的深色大面、高光圆角和曲面过渡是最容易出问题的地方。扫描完成后,应该直接在软件里旋转点云,看这些表面有没有破洞、噪点、飞点或局部塌陷。黑色材质会吸收一部分结构光,高光圆角又可能产生局部镜面反射,操作员通常需要从不同角度补扫,让同一块曲面被多组数据覆盖。判断标准很简单:关键曲面的点云连续、没有成片缺失,圆角处能看到平滑的过渡弧面而不是锯齿状的断裂,这样的数据才适合做曲面轮廓偏差和逆向建模。
如果软件靠自动补洞填出一块没有真实点云支撑的面,这块区域就不能作为尺寸判定的依据。
薄边缘、卡扣和安装孔要能采出清晰边界
尺寸检测看的不是整体外形像不像,而是外壳唇边、卡扣、螺丝柱、安装孔和定位边这些具体部位能不能形成清晰边界。扫描结果里,安装孔应该是一个边界分明的椭圆或圆,孔壁内侧有足够的点云支撑,孔距和孔径可以直接量出来;卡扣根部要能看到真实的过渡弧面,而不是一条断开的线;薄边缘两侧的点云不能互相穿透或融合成一片模糊区域。逆向建模时,这些清晰边界能保留拔模斜度、圆角和壁厚变化的真实约束,工程师从点云里切出的截面轮廓才不会被软件自动光滑掉关键特征。
多曲面和装配位置用色谱偏差与重复扫描验证
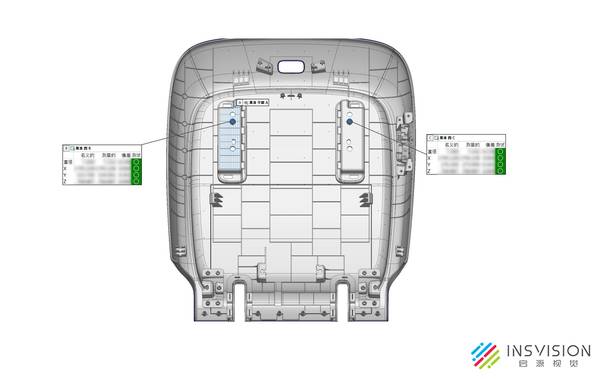
石化电机案例中,工程师用 AlphaScan 采集电机壳体、端盖和安装接口后,在软件里直接提取主轴到安装面的高度、底面安装孔间距和孔位空间偏移量,并与原始设计模型比对定位超差区域。这个流程迁移到黑色注塑外壳上,就是看安装面、止口、孔位和曲面配合区域的偏差分布。扫描完成后,把点云与 CAD 模型对齐,软件会生成色谱偏差图,红色和蓝色区域直接告诉您哪个配合面高了、哪个孔偏了。
更重要的是重复扫描验证:同一只外壳扫两三次,孔距、边高和配合面偏差的数值应该稳定,如果每次扫描结果跳动超过您能接受的公差范围,说明这个方案还不适合作为该尺寸的检测依据。
复杂曲面逆向看点云密度能否约束CAD形状
离心设备复杂零件的逆向案例中,AlphaScan 对齿形轮廓、螺旋升角等难以触及的区域进行非接触式扫描,快速生成高密度三维点云,直接用于逆向工程,为 CAD 建模提供真实几何约束。对黑色注塑外壳,同样的逻辑落在更细的位置:大面曲率、转角 R、加强筋和卡扣根部。这些区域点云密度足够、轮廓连续,逆向建模时曲面的曲率变化才不会被软件抹平,卡扣根部的圆角才能被还原成真实几何。
如果只扫出光滑的大面而丢失了装配特征,逆向模型再好看也不能用来开模或做装配验证。
按工件用途作最后判断:检测看重复性,逆向看完整度
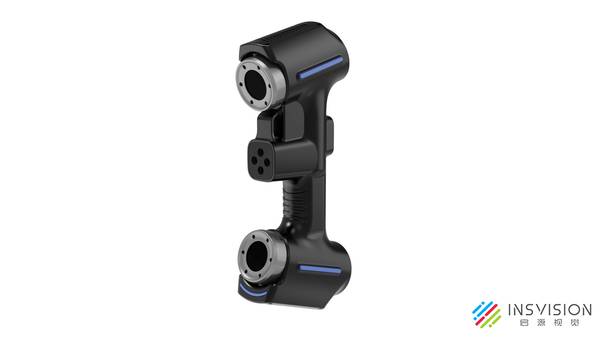
最后回到您的工件本身:如果关键公差远小于设备在黑色材质和整壳尺寸上的可信误差,就该先看点云在黑色反光面、薄边缘和装配孔位上的实测表现,而不是依赖参数表做决定。尺寸检测优先用同一外壳多次扫描的孔距、边高和配合面偏差重复性来判断;逆向建模优先看曲面、圆角、卡扣和安装结构的完整度。AlphaScan S1 和 AlphaScan Elite S1 的 0.020mm 标称精度与 0.015mm+0.035mm/m 体积精度,配合比例尺后可达 0.015mm+0.025mm/m,适合中小尺寸、细节丰富且需要高精度结构光取数的注塑件。
但只有把这些数值放回黑色外壳的卡扣边、安装孔和曲面过渡上验证过,您才能确定这台设备是不是真正适配。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫