
中小型注塑外壳怎样选自动化三维扫描系统
启源视觉说明如何用真实注塑外壳验证自动化三维扫描系统能否稳定采到外观面、卡扣槽、螺柱孔和分型线,并按特征选择转台、多轴变姿或翻转双面扫描方式。
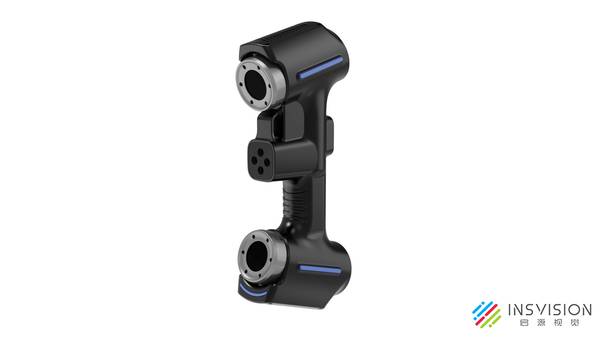
注塑外壳的外观面容易扫全,卡扣槽底和螺柱孔口却可能藏在翻边后面。启源视觉 AlphaAutoScan-400 自动化三维扫描系统由协作机器人带动扫描头,配合转台调整观察角度。同一款外壳做批量复检时,可以沿用验证过的取数位置,重点看槽底、孔口和分型线是否每次都有数据。
先按外壳可见部位划分扫描任务
先按外壳可见部位把扫描任务分开。大面外观主要看形变、缩痕和整体轮廓,侧壁与边缘看曲率过渡是否连续,卡扣槽看槽位形状、槽宽和深度,螺柱孔看孔位、孔径和孔口边缘,分型线看错模量、飞边和合模线位置。把每一类特征标在工件上,自动化扫描就不再是一个笼统的扫描动作,而是一张具体特征清单。后续判断设备覆盖能力时,可以逐项对照清单确认是否采到数据、采得是否完整。
用拍摄角度判断外观面和深槽能否取全
判断外观面和深槽能否取全,最直接的方法是沿着孔口、槽口和侧壁推演视线能不能到达底部和关键边缘。外观面通常可以由固定视角配合转台旋转覆盖,侧壁需要倾斜视角才能避免掠射导致点云发虚,卡扣槽和螺柱孔周围则要看扫描头能否从俯侧或侧向看到槽底和孔口完整边界。深槽、盲孔或高螺柱周围如果只有一个角度,数据会出现断裂或缺失,必须增加侧向、俯侧或多轴角度。客户可以拿手电或直接目视模拟扫描头视线,凡是视线被结构挡住的部位,自动化系统也需要额外变姿才能采全。
用转台、多轴运动和翻转完成覆盖闭环
中小型外壳的自动化覆盖,通常由转台旋转、扫描头多轴变姿和必要时的工件翻转共同完成。单次装夹能覆盖周边和上表面时,优先用转台方案,扫描节拍稳定,数据拼接少。槽口朝向侧面时,可以让扫描头改变俯仰角,再看槽底和孔口边缘是否出现连续数据。夹具仍挡住的部位,需要另选装夹方向。正反面或封闭壳体特征则必须验证翻转后的二次定位与数据拼接,确认翻转后两次扫描能正确对齐到同一个坐标系。
客户可以用一个真实外壳试推:转台转一圈能采到哪些特征,哪些特征需要扫描头改变角度,哪些部位必须翻面。
看扫描结果是否能支持四类实际判读
拿到扫描结果后,直接看生成的点云或网格能不能支持四类实际判读。与CAD或理论模型比对时,整体偏差、翘曲和局部缩水需要有连续的外观面数据;孔位检查要看孔口完整边界和圆心位置,孔口边缘断裂或只采到半边孔就无法定心;型面复核需要大面积无明显孔洞的连续数据,不能靠补洞掩盖缺失;逆向设计要保留卡扣、加强筋、螺柱、圆角等边界,这些边界一旦发虚或断掉,后续建模就失去依据。
如果一个大面完好的数据里,卡扣槽底部缺失或螺柱孔边缘断裂,说明这个扫描方式不适合该工件。
按材质、节拍和现场空间选择扫描方式
选型时把比较重点放在工件尺寸、特征深度、表面材质、节拍要求和现场空间上。尺寸决定运动行程和视场配合,特征深度决定是否需要多轴侧拍,深色、高光或半透明注塑表面决定取图策略和曝光方式,节拍决定一次装夹的角度数量和是否需要双面工位,现场空间决定转台直径、防护范围和上下料方式。客户不需要先比较孤立硬件参数,而是先看自己的外壳属于大面为主还是深槽孔柱为主,再决定是转台多角度扫描、多轴变姿扫描,还是可翻转的双面自动化扫描。
用一个真实外壳做出最终适配判断
同一类外壳也可能有两种做法。转台旋转后就能看清外观面和孔口,可以沿用单次装夹。如果卡扣槽仍被翻边挡住,就要改变扫描头的角度。只有背面的装配特征也要测,才需要考虑翻面或增加另一个工位。判断标准不是扫描数据看起来密不密,而是外观面连续、孔口边界完整、卡扣槽底部清晰、分型线位置可辨。启源视觉的三维扫描仪在这样的判断流程里,提供的是每个特征能否被稳定采到的直接依据。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫