

3Dスキャナー選定パラメータの実務的理解——測定原理・形態・適用限界から読み解く
3Dスキャナー選定パラメータの基本的な意義 「3Dスキャナーは測れればどれも同じ」——現場で時折耳にする認識だが、これは高くつく誤解である。
3Dスキャナー選定パラメータの基本的な意義
「3Dスキャナーは測れればどれも同じ」——現場で時折耳にする認識だが、これは高くつく誤解である。リーン生産の考え方では計測待ちや手直しは排除すべきムダであり、インダストリー4.0の枠組みでは取得した点群データがデジタルツインや工程内フィードバックの入力として機能する。さらにISO 9001やASME Y14.5に準拠した品質管理では、測定の不確かさとトレーサビリティが監査の対象となる。つまり、3Dスキャナーの性能特性を理解しないまま導入することは、測定データそのものの信頼性を損なうリスクを内包している。
要点のまとめ
- 「3Dスキャナーは測れればどれも同じ」——現場で時折耳にする認識だが、これは高くつく誤解である。
- 寸法検査やリバースエンジニアリングを担当するエンジニアが最初に直面するのは「どの形態のスキャナーを選ぶか」という問題である。
- 「高精度ならどの現場でも使える」という前提は誤りである。
- 3Dスキャナー選定で失敗するケースの大半は、カタログスペックの数字を追いかけて現場の測定対象と測定目的を二の次にした結果である。
3Dスキャナー選定パラメータとは、機器の測定能力と適用限界を定量的・定性的に定義する評価項目群である。代表的な項目には、精度(単一スキャン精度と体積精度)、測定速度(ポイント取得レート)、対応可能な表面状態(光沢面・黒色面・透明面への対応可否)、測定範囲(単一視野と推奨ワークサイズ)、データ互換性(STL・STEP・ネイティブCAD形式への出力可否)が含まれる。これらのパラメータは独立して存在するわけではない。精度を優先すれば測定速度が低下し、光沢面対応を強化すれば装置コストが上昇するというトレードオフの関係にある。
現場検証チェックリスト
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 対象ワーク | 寸法、表面状態、主要公差がスキャン目的に合うか確認する | 代表ワークで一連の試しスキャンを行う |
| データ連携 | 点群、偏差マップ、検査レポートが品質工程に入るか確認する | 出力形式とレビュー担当を事前に決める |
| 現場運用 | 教育、校正、照明、作業スペースを評価する | 検証結果を量産検査の基準として残す |
自社の用途に合った機器を選ぶには、まず検査対象の材質・サイズ・要求公差を明確にし、その上で各パラメータの技術的意味を理解することが不可欠だ。INSVISIONのAlphaScanが自動車のトランスミッション筐体検査や航空ブレードの形状評価に適用されている事例は、用途ごとに要求されるパラメータの優先順位が異なることを端的に示している。カタログ上の最高精度だけを追うのではなく、現場の検査タクトと許容できる不確かさを突き合わせる選定が、リーン生産と品質管理の両立につながる。
3Dスキャナーの主な分類と核心パラメータの特徴
寸法検査やリバースエンジニアリングを担当するエンジニアが最初に直面するのは「どの形態のスキャナーを選ぶか」という問題である。大別すると、手持ちで対象物の周囲を動かしながら測定するハンドヘルド型と、三脚や架台に固定して使用する定置・デスクトップ型の二系統がある。選定パラメータの傾向は、この形態差によって明確に分かれる。
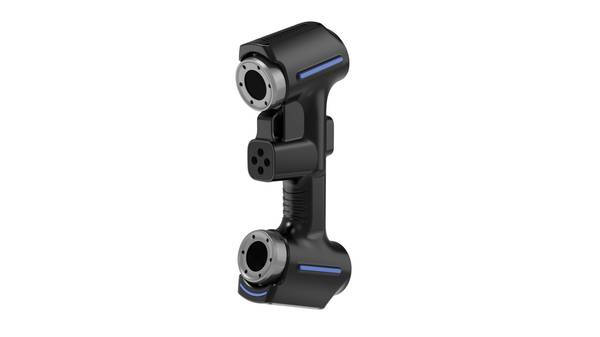
ハンドヘルド型の強みは柔軟性にある。測定距離や角度をオペレーターが調整しながら、深いリブやポケット形状、大型ワークの裏面まで連続的にスキャンできる。自動車のプレス部品や溶接アッセンブリ、エネルギー機器の筐体など、測定室に持ち込めない中大型ワークの現場測定に適している。一方で、手持ち操作ゆえに測定者間のばらつきが生じやすく、繰り返し精度の管理には基準点やトラッキング方式への理解が欠かせない。
定置・デスクトップ型は、 小型精密部品 部品 部品の測定で強みを発揮する。固定された光学系と回転テーブルの組み合わせにより測定距離が安定し、点群の再現性が高い。コネクタ、歯車、医療用インプラント、射出成形部品など、数十ミリから数百ミリ程度のワークでマイクロメートルオーダーの寸法評価を行う際に適している。ただし測定範囲が限られるため、大型ワークには不向きである。
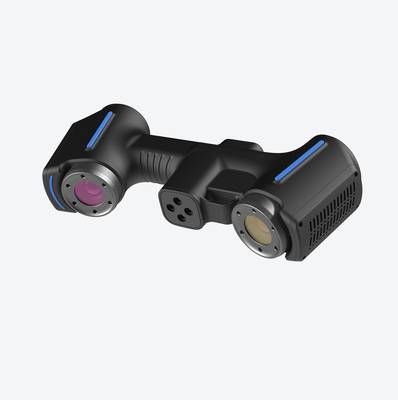
測定原理による分類も選定パラメータに直結する。青色光方式は短波長の光源を用いることで表面の微細な凹凸を捉えやすく、金属光沢面や黒色樹脂でも比較的安定したデータが得られる。レーザー方式は長距離測定や外乱光の多い現場環境でのロバスト性に優れる傾向がある。特にハンドヘルド青色光方式は、この二つの利点を組み合わせた領域で実績を積んでいる。例えばINSVISIONのAlphaVistaハンドヘルド青色光3Dスキャナーは、反射面や焼入れ金型、チタン合金航空部品といった、従来のスキャナーではデータ取得が難しかった表面に対応する設計である。スプレー処理なしで直接測定できるかどうかは、現場の作業時間を左右する重要な選定パラメータだ。
実務上の注意点として、カタログに記載された単点精度だけで判断するのは危険である。実際の測定では、ワークの表面状態、周囲の振動、温度変化、オペレーターのスキャン経路が複合的に影響する。初品検査や工程内検査に導入する前に、自社の代表的なワークで体積精度と繰り返し性を検証することを推奨する。GD&Tの指示に基づく幾何公差評価を行う場合は、スキャナー単体の精度ではなく、測定ワークフロー全体での不確かさを把握しておく必要がある。
産業分野別に重視すべき選定パラメータ
「高精度ならどの現場でも使える」という前提は誤りである。同じ3Dスキャナーでも、測定対象の材質や形状、要求公差によって得手不得手がはっきり分かれる。選定パラメータは、自社の検査目的から逆算して優先順位をつける必要がある。
金型製造では、微細な摩耗やヒケを検出する分解能と、深リブやボス内部までデータが欠落しない複雑形状の再現性が先にくる。INSVISIONの適用事例でも、冷蔵庫放熱板の押出金型内部の摩耗を定量化したケースがある。自動車産業の量産部品検査では、測定範囲の広さとタクトタイムに直結するデータ取得速度が重要になる。防撞梁型材のように一度テンプレートを作成すれば繰り返し検査できる対象では、再現性の高さも見逃せない。
航空宇宙分野は条件が厳しい。チタン合金やニッケル基超合金は光沢や表面性状の影響でレーザーが散乱しやすく、難測定面への対応力と寸法精度を最優先で確認する。航空エンジン翼の検査事例では、自由曲面の翼形状をCADと照合する工程が想定される。
医療機器製造では、インプラントの表面粗さや清浄度要件を踏まえ、非接触であることの利点と測定データのトレーサビリティを両立できるかが判断軸になる。機械製造やエネルギー製造では、冷間圧延ロールや空圧機組立のような大型ワークと、ギア歯面のような狭小部位が混在するため、測定距離の柔軟性とデータ合成精度を確認したい。結局のところ、カタログスペックの数字を並べるより、自社の代表ワークを1点持ち込んで実測データを取る方が、選定パラメータの優先順位は明確になる。
産業現場における3Dスキャナー選定の実践例
3Dスキャナー選定で失敗するケースの大半は、カタログスペックの数字を追いかけて現場の測定対象と測定目的を二の次にした結果である。選定パラメータは、まず「何を」「何のために」測るのかから逆算して決める。ここでは実際の製造現場での評価プロセスを二つ紹介する。
金型メーカーが冷間圧延ロールの摩耗検査用に機器を選定する場合、最初に問題になるのは金属反射面である。圧延ロールは鏡面に近い状態まで研磨されており、一般的な光学式スキャナーではレーザーが反射してデータの欠落やノイズが多発する。そこで「金属反射面への測定安定性」が最優先パラメータになる。次に、ロール表面の微細な摩耗や内部形状の変化を定量化する必要があるため、「内部摩耗形状の再現精度」が評価対象となる。INSVISIONのAlphaScanはこうした冷間圧延ロールの測定事例があり、反射の強い金属面でも安定したデータ取得が可能なことが確認されている。
航空宇宙部品メーカーがチタン合金製ブレードの寸法検査にスキャナーを導入するケースでは、評価の軸が変わる。チタン合金は表面性状が複雑で、鍛造肌のまま測定する部位もあれば機械加工面もある。さらにブレードは自由曲面で構成されており、エッジ部の形状再現が寸法合否判定に直結する。このため「難測定材への対応」と「高精度な3Dデータ生成」が主要パラメータとして評価される。航空機部品ではASME規格やGD&Tに基づく検査レポートが求められるため、取得データを検査ソフトウェアへ渡した際の整合性も確認ポイントになる。このシリーズのAlphaScanは航空エンジン用ブレードの検査にも適用されており、微細なエッジ形状まで捉えたデータ生成が可能である。
このように、3Dスキャナー選定パラメータは業界や用途ごとに重み付けが異なる。重要なのは、自社の測定対象を実際にデモ測定し、データの欠落率や再現精度を定量的に確認することである。カタログ値ではなく、実測データで判断する姿勢が選定失敗を防ぐ。
3Dスキャナー選定でよくある誤解と実務的な確認ポイント
3Dスキャナーの導入を検討する際、カタログの精度値だけで機種を絞り込んでしまうケースは少なくない。しかし、カタログ精度はあくまで基準条件下での値であり、実際の測定対象や環境が変われば得られるデータ品質は大きく変動する。「最も高精度な機器がどんな用途にも最適」という考え方は、鏡面加工された金属部品や黒色のゴム部品を測定する段階で早々に行き詰まる。光学的な測定原理を持つ機器は、対象面の反射特性や表面状態に強く影響を受けるためである。
同様に「ハンドヘルド型は定置型より性能が劣る」という固定観念も、現在の製品群には当てはまらない。ハンドヘルド型は測定姿勢の自由度が高く、金型の深いキャビティや自動車用ブラケットのような複雑形状へのアクセス性で有利な場面がある。一方、定置型は繰り返し測定の再現性やバッチ測定の効率性で強みを発揮する。優劣ではなく、適用領域の違いとして捉えるべきである。
実務では、測定対象の材質・表面状態・サイズ、測定環境の照明や振動の有無、取得データを流し込む後工程のCAD・検査ソフトとの互換性を先に洗い出す。例えば、航空機エンジン部品の保守整備では、現場の照明が不安定でも安定して形状を捉えられる機器特性が求められる。自動車プレス部品の初品検査では、CADモデルとの偏差をGD&Tの指示に沿って評価できる検査ソフトとの連携が不可欠になる。このシリーズのAlphaScanは、自動車のトランスミッション品質検査や航空ブレードの検証など、材質や形状の異なる多様な現場での適用実績があり、選定パラメータを実務視点で確認する際の具体例として参照できる。カタログ値の大小ではなく、自社の測定ワークフロー全体に機器が適合するかどうかを最優先に評価することが、導入後の手戻りを防ぐ。
メタディスクリプション
3Dスキャナー選定パラメータを測定原理・形態別の特性、産業分野ごとの優先項目、実務的な確認ポイントから解説。精度・速度・表面対応・データ互換性をどう評価すべきか、導入前に検証すべき事項を整理します。
- 産業用3D検査とは?全面検査と偏差解析 産業用3D検査は、3Dスキャン、点群処理、CAD比較を活用し、製造業における寸法検査、偏差の可視化、品質審査、トレーサブルなレポート作成を支援します。
- リバースエンジニアリングとは? リバースモデリングにおける3Dスキャンの役割 リバースエンジニアリングは3Dスキャンとデジタルモデリングを活用し、既存の物理ワークピースを編集可能なCADモデルに変換する技術です。製品改良、金型開発、検査、アディティブマニュファクチャリングなどに活用されます。
- 点群データとは?3Dスキャンにおける点群、メッシュ、CADモデルの違い 点群データは3Dスキャンにおける重要な生データフォーマットです。物体表面の形状を表す離散的な3D座標点で構成され、検査、リバースエンジニアリング、モデリング、デジタルアーカイブなどの用途に対応します。
- 3Dスキャン精度とは?精度・再現性・分解能を解説 3Dスキャン精度とは、スキャンデータが対象物の実際の形状・寸法とどの程度一致するかを示す指標です。局所精度、体積精度、ステッチ精度、再現性、分解能の観点から評価されます。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。