

3D-Streifenlichtscanner: praktische Kriterien für Fertigungsteams
3D-Streifenlichtscanner: Fertigungsumfeld und Messbedarf Die Fertigung mechanischer Komponenten hat sich in den letzten.
Fertigungsumfeld und Messbedarf
Die Fertigung mechanischer Komponenten hat sich in den letzten Jahren spürbar verändert. Viele Betriebe, die früher mit Stichproben und Handmessmitteln ausgekommen sind, stehen heute unter einem anderen Druck: kleinere Lose, kürzere Durchlaufzeiten und gleichzeitig engere Toleranzvorgaben.
Besonders in der Automobilzulieferung, im Werkzeug- und Formenbau sowie bei Maschinenbaukomponenten reicht die klassische Messuhr oder der Messschieber oft nicht mehr aus, um Freiformflächen, Verzüge oder verschleißbedingte Geometrieabweichungen belastbar zu dokumentieren.

Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Praktischer Ablauf
- Fertigungsumfeld und Messbedarf — Die Fertigung mechanischer Komponenten hat sich in den letzten Jahren spürbar verändert.
- Grenzen herkömmlicher Messprozesse — Warum stoßen taktile Messsysteme bei Freiformflächen, tiefen Taschen oder Hinterschneidungen immer wieder an dieselben Grenzen?
- Einbindung des 3D-Scans in den Ablauf — Wie stellen Sie sicher, dass ein 3D-Scan nicht nur eine Punktwolke bleibt, sondern tatsächlich in Prüfablauf und Dokumentation…
- Validierung vor dem Einsatz — Der entscheidende Punkt vor jeder Anschaffung eines 3D-Streifenlichtscanners ist nicht die Auflösung auf dem Datenblatt, sondern…
Genau hier setzt der Bedarf an einem 3D-Streifenlichtscanner an. Anders als taktile Messsysteme erfasst er die Bauteiloberfläche flächig und liefert innerhalb kurzer Zeit eine vollständige Punktwolke, die sich für Soll-Ist-Vergleiche, Erstmusterprüfungen oder Aufgaben der Rückentwicklung nutzen lässt.
Der Vorteil liegt nicht allein in der Geschwindigkeit, sondern vor allem in der Datenqualität: Auch komplexe Konturen, Hinterschneidungen oder großflächige Verformungen lassen sich prüfen, ohne dass der Prüfer jeden Messpunkt manuell anfahren muss.
Für Qualitätsverantwortliche bedeutet das eine veränderte Prüfbelastung. Während früher einzelne Maße aus einer Zeichnung herausgegriffen wurden, verlangen heutige Freigabeprozesse zunehmend vollflächige Abweichungsanalysen mit farbcodierten Darstellungen.
Diese Dokumentation ist nicht nur intern für die Fehleranalyse wichtig, sondern auch gegenüber Kunden, die im Rahmen von Produktionslenkungsplänen oder Reklamationsfällen belastbare Messprotokolle erwarten.
Ein 3D-Streifenlichtscanner von INSVISION liefert hier die Grundlage, um Messdaten reproduzierbar zu erfassen und in gängige Auswertesoftware zu überführen – ohne dass die Messung vom subjektiven Geschick des einzelnen Prüfers abhängt.
Die Prüfbelastung steigt zudem durch die zunehmende Variantenvielfalt. Wo früher ein Bauteil über Jahre unverändert gefertigt wurde, wechseln heute häufig Geometrievarianten oder Anbauteile.
Ein flexibles optisches Messsystem erweist sich dabei als robuster als eine starre Lehrenkonstruktion, die bei jeder Änderung neu angepasst werden muss.
Entscheidend ist, dass der Scanner nicht nur im Messraum funktioniert, sondern auch in Produktionsnähe, wo Temperaturschwankungen, Staub und Vibrationen die Messung beeinflussen können.
Genau diese Umgebungsbedingungen muss ein praxistauglicher 3D-Streifenlichtscanner beherrschen, damit die erfassten Daten tatsächlich als belastbare Entscheidungsgrundlage für Fertigungsfreigaben, Nacharbeit oder Werkzeugkorrekturen dienen können.

Grenzen herkömmlicher Messprozesse
Warum stoßen taktile Messsysteme bei Freiformflächen, tiefen Taschen oder Hinterschneidungen immer wieder an dieselben Grenzen?
Wer täglich mit komplexen Guss- oder Schmiedeteilen arbeitet, kennt das Problem: Das Koordinatenmessgerät liefert präzise Einzelpunkte, aber zwischen den Messpunkten bleibt die Geometrie unsichtbar.
Bei einer Turbinenschaufel oder einem Strukturbauteil mit stark verrundeten Übergängen entstehen so Datenlücken, die in der Erstmusterprüfung mühsam nachgemessen werden müssen.
Die zweite Schwachstelle betrifft die Datenkontinuität. Herkömmliche Messabläufe erzeugen Punktwolken, die oft erst nach aufwendiger Nachbearbeitung mit CAD-Modellen vergleichbar sind. Fehlt ein durchgängiger Datensatz, leidet die Rückführbarkeit – besonders wenn mehrere Prüfer am selben Bauteil arbeiten.
Der dritte Engpass ist terminlicher Natur. Sobald ein Messauftrag wegen unzugänglicher Geometrien unterbrochen wird, verschiebt sich der gesamte Freigabeprozess.
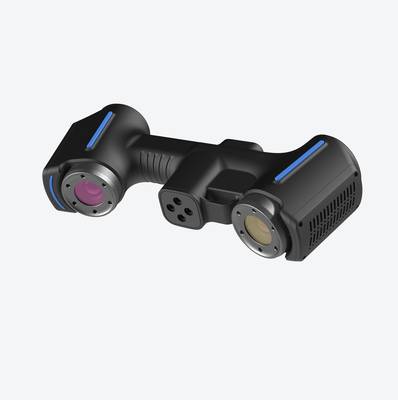
INSVISION begegnet diesen Grenzen mit der 3D-Streifenlichtscanner-Technologie, die flächige Messdaten statt einzelner Tastpunkte erfasst und so Geometrien dort dokumentiert, wo klassische Taster schlicht nicht hinkommen.
Einbindung des 3D-Scans in den Ablauf
Wie stellen Sie sicher, dass ein 3D-Scan nicht nur eine Punktwolke bleibt, sondern tatsächlich in Prüfablauf und Dokumentation ankommt? Genau an dieser Schnittstelle entscheidet sich, ob Messtechnik im Alltag funktioniert oder im Regal verstaubt.
Der Ablauf beginnt mit dem Scannen selbst. Ein Handscanner wie der AlphaScan von INSVISION erfasst die Bauteilgeometrie berührungslos und liefert innerhalb kurzer Zeit ein vollständiges Flächenmodell – auch bei Freiformflächen, Hinterschneidungen oder spiegelnden Oberflächen, die taktile Messsysteme an ihre Grenzen bringen. Entscheidend ist die Vorbereitung: Referenzpunkte, Scanstrategie und Auflösung müssen zum Prüfmerkmal passen. Wer hier schludert, bekommt später schöne Bilder ohne belastbare Maße.
Danach folgt der Abgleich. Die Scandaten werden in der Software gegen das CAD-Nennmodell oder gegen einen hinterlegten Referenzdatensatz gelegt. Die Abweichungen erscheinen als farbcodierte Flächenvergleiche – nicht als abstrakte Zahlenkolonnen, sondern als geometrisches Bild, das auch der Fertiger sofort versteht.
Form- und Lagetoleranzen, Profilverläufe oder Wandstärken lassen sich direkt am digitalen Zwilling prüfen.
Die eigentliche Prüfung nutzt diese Auswertung als Entscheidungsgrundlage. Grenzmuster, Freigabekriterien und GD&T-Angaben werden hinterlegt, sodass Gut-Schlecht-Entscheidungen reproduzierbar sind. Nachmessungen an kritischen Stellen sind gezielt möglich, ohne das gesamte Bauteil erneut erfassen zu müssen.

Am Ende steht das Berichtswesen. Prüfprotokolle, Abweichungsdarstellungen und Erstmusterprüfberichte werden automatisiert aus den Scandaten generiert. Das spart nicht nur Zeit, sondern schafft eine durchgängige Rückverfolgbarkeit vom Messpunkt bis zum Freigabedokument.
Für Auditoren und Kunden ist der Bericht belastbar; für die Fertigung wird er zur Arbeitsgrundlage für Korrekturen.
Der eigentliche Nutzen liegt im Zusammenspiel: Scan, Abgleich, Prüfung und Bericht sind keine getrennten Arbeitsschritte mehr, sondern ein kontinuierlicher Datenfluss.
Wer diesen Ablauf einmal sauber aufgesetzt hat, kann ihn auf Folgeaufträge, ähnliche Bauteile oder neue Messaufgaben übertragen – ohne jedes Mal bei null anzufangen.
Validierung vor dem Einsatz
Der entscheidende Punkt vor jeder Anschaffung eines 3D-Streifenlichtscanners ist nicht die Auflösung auf dem Datenblatt, sondern die Frage, ob das System unter den realen Bedingungen in Ihrer Halle reproduzierbare Messdaten liefert.
Genau hier scheitern viele Projekte – nicht an der Scanner-Hardware, sondern an einer unzureichenden Vorabprüfung. Wer diesen Schritt überspringt, kauft später teure Nacharbeit in Form von fehlerhaften Messprotokollen, instabilen Ausrichtungen oder unbrauchbaren Netzdaten.
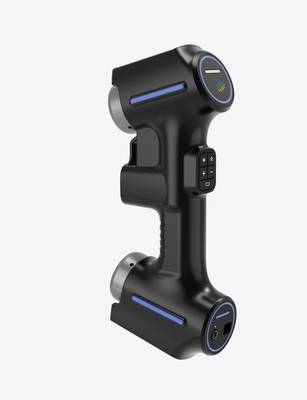
Für INSVISION-Systeme hat sich in der Praxis ein zweistufiges Vorgehen bewährt. Zuerst klären Sie das Einsatzfeld: Handelt es sich um Erstmusterprüfung an spannend bearbeiteten Gussteilen, um Verschleißanalyse an Tiefziehwerkzeugen oder um Rückführung von Bestandskomponenten ohne CAD-Daten?
Ein 3D-Streifenlichtscanner eignet sich besonders dann, wenn Sie flächige Geometrien mit Freiformflächen erfassen müssen, die mit taktilen Messgeräten nur unzureichend abgedeckt werden.
Bei stark spiegelnden oder tiefschwarzen Oberflächen stoßen optische Verfahren dagegen an Grenzen – hier hilft nur ein Vorabtest mit Referenzobjekt.
Die Prüfung vor Ort sollte mindestens drei Aspekte abdecken. Erstens die Beleuchtungssituation: Streifenlichtprojektion reagiert empfindlich auf Fremdlicht, besonders auf Hallenstrahler mit 50-Hz-Flackern oder direktes Sonnenlicht durch Oberlichter.
Zweitens die Bauteilvorbereitung: Mattierungsspray oder Referenzmarken müssen prozesssicher aufgebracht werden können, ohne dass Rückstände die nachfolgende Bearbeitung stören.
Drittens die Temperaturstabilität: Wenn Teile aus der Bearbeitung kommen und noch warm sind, verändert sich die Geometrie während der Messung messbar – ein oft unterschätzter Fehlerfaktor.
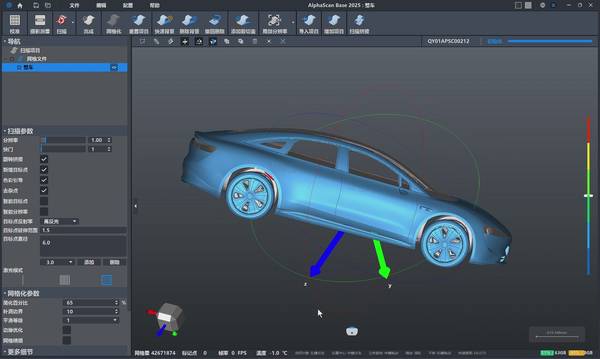
Ein pragmatischer Validierungsansatz sieht so aus: Scannen Sie ein bekanntes Prüfteil mit kalibrierten Maßen dreimal in Folge, jeweils mit neu aufgebautem Messaufbau. Vergleichen Sie die Abweichungen nicht nur untereinander, sondern gegen die Soll-Geometrie.
Liegt die Streuung deutlich unter Ihrer geforderten Toleranz, ist das System für den Prozess geeignet. Liegt sie nahe an der Toleranzgrenze, brauchen Sie entweder eine stabilere Fixierung oder einen anderen Messansatz. Diese halbe Stunde Aufwand verhindert Fehlinvestitionen, die später niemand mehr korrigieren kann.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.