

scanner 3D: princípios, critérios de avaliação e aplicações
This article explains scanner 3D, including part conditions, scanning workflow, data review, reporting, product fit, and practical sample-validation criteria.
Contexto da fábrica e necessidade de medição
O ponto central é simples: sem dados dimensionais confiáveis, a inspeção vira opinião. Em ambientes de usinagem, estamparia ou montagem, a pressão por liberação de lotes compete com a exigência de rastreabilidade.
O scanner 3D entra exatamente aí — não para substituir o paquímetro ou a máquina de medir por coordenadas em todas as tarefas, mas para capturar superfícies complexas que instrumentos pontuais não conseguem descrever com densidade suficiente.
Numa célula de produção, o operador lida com peças recém-saídas do processo, ainda com temperatura variando, rebarbas, óleo residual e prazos apertados. Cada minuto parado gera custo. A inspeção precisa responder três perguntas: a peça está dentro da tolerância, onde está o desvio e o que fazer com o lote.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
A resposta só tem valor se o dado for repetível. A INSVISION posiciona seus sistemas para esse contexto de chão de fábrica, com captura rápida e malha densa o suficiente para alimentar relatórios de desvio sem depender de sala climatizada. O dado bruto vira evidência de decisão.

Onde a medição tradicional chega ao limite
Quem atua em chão de fábrica sabe que a metrologia convencional resolve bem uma parte dos problemas.
Paquímetro, micrômetro, relógio comparador, gabarito funcional e até uma máquina de medir por coordenadas atendem com folga quando a peça tem geometria prismática, superfícies regulares e tolerâncias que permitem acesso direto ao ponto medido.
O problema começa quando o desenho deixa de ser uma sucessão de planos e cilindros perfeitos.
Geometrias complexas quebram essa lógica. Uma superfície escaneada de um molde de injeção, um canal interno de uma carcaça de turbina, uma nervura estrutural de um suporte automotivo ou o desgaste irregular de uma cavidade de forjamento não são bem representados por uma dúzia de pontos medidos.
Nesses casos, o instrumento tradicional mede onde consegue tocar, não onde o erro realmente está. O resultado é uma medição que parece precisa, mas que deixa zonas inteiras sem verificação. A peça é aprovada por amostragem, não por conhecimento real da superfície.
O segundo limite é a continuidade de dados. Um apalpador gera pontos espaçados. Uma nuvem de pontos densa, gerada por um scanner 3D, reconstrói a superfície como um todo. Isso muda a natureza da análise: em vez de comparar cotas isoladas, o engenheiro compara formas.
Consegue enxergar empenamento, ondulação, afundamento localizado, deslocamento de região. São defeitos que dificilmente aparecem numa folha de inspeção tradicional, mas que comprometem montagem, vedação, escoamento de material ou desempenho estrutural.
O terceiro limite é o prazo. Quando um lote precisa ser liberado e a medição por apalpador exige programação demorada, fixação da peça e múltiplas orientações, o gargalo deixa de ser o processo produtivo e passa a ser a sala de metrologia.
Em muitos fluxos, a inspeção completa de uma peça complexa por método tradicional leva mais tempo do que a própria usinagem. Isso é insustentável em produção seriada, principalmente quando o cliente final exige relatório dimensional completo.

É nesse ponto que o scanner 3D deixa de ser uma ferramenta complementar e passa a ser o instrumento principal. A INSVISION desenvolve soluções voltadas justamente para esses cenários em que a medição por contato não entrega a combinação necessária de cobertura, densidade de dados e velocidade.
O equipamento não substitui o paquímetro na verificação rápida de um diâmetro, mas assume o papel central quando a geometria não perdoa medição por amostragem.
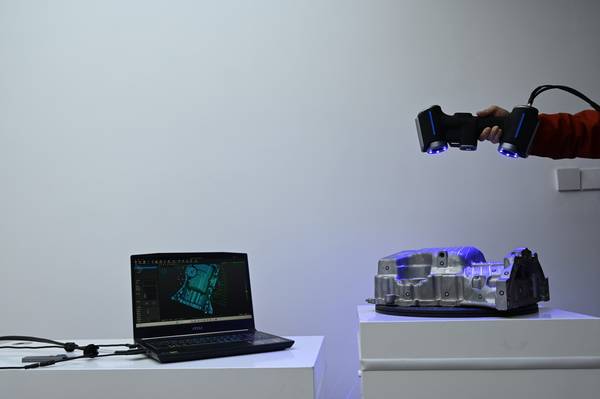
A mudança prática é visível no fluxo de trabalho. Em vez de programar trajetórias de apalpamento ponto a ponto, o operador digitaliza a superfície completa. O software alinha a nuvem de pontos ao modelo nominal e gera um mapa de desvios. A peça inteira é avaliada em minutos.
Regiões críticas recebem a mesma atenção que regiões simples. O relatório deixa de ser uma lista de cotas e passa a ser uma representação visual do comportamento dimensional da peça.
Isso não significa que o scanner 3D elimina todos os desafios metrológicos. Superfícies espelhadas, cavidades profundas com acesso restrito, bordas finas e materiais translúcidos continuam exigindo preparação, posicionamento cuidadoso e validação de procedimento.
Mas a diferença fundamental permanece: o scanner entrega informação onde o instrumento tradicional simplesmente não alcança, e entrega essa informação em volume suficiente para decisões de engenharia, não apenas para registro de conformidade.

Como o escaneamento 3D entra no fluxo
O que acontece quando a peça chega da usinagem e ninguém sabe se o desvio está no ferramental, no setup ou no próprio desenho? Essa pergunta aparece com frequência em chão de fábrica, principalmente quando a inspeção por contato não consegue explicar o comportamento real da superfície.
O scanner 3D muda a forma como essa investigação começa: em vez de medir alguns pontos isolados, ele captura a geometria inteira e permite comparar o que foi fabricado com o modelo nominal — antes de tomar qualquer decisão de retrabalho ou liberação.
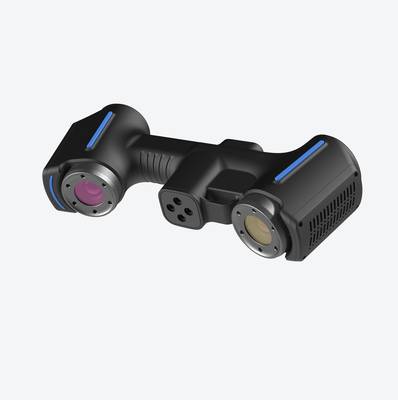
O primeiro passo é a captura. Com um scanner portátil como o AlphaScan da INSVISION, o operador percorre a superfície da peça enquanto o software monta a nuvem de pontos em tempo real.
Não é preciso fixar a peça em posição absoluta nem criar gabaritos especiais — o alinhamento inicial pode ser feito por características geométricas reconhecíveis.
Em seguida vem a etapa de alinhamento fino: o software aproxima a nuvem capturada do CAD nominal usando algoritmos de best-fit ou referências de datum definidas pelo time de qualidade. Essa escolha importa.
Se o alinhamento for mal definido, os desvios apontados no relatório podem indicar erro onde não existe ou esconder problema real.
Depois do alinhamento, entra a comparação dimensional. O mapa de cores sobreposto ao CAD mostra onde a peça está dentro ou fora da tolerância.
Aqui o valor técnico do scanner aparece com clareza: em vez de depender da interpretação de um apalpador em pontos discretos, o engenheiro vê a distribuição do desvio ao longo de toda a superfície. Regiões com deformação progressiva, empenamento localizado ou desgaste de ferramenta aparecem como padrões visuais.
Quando alguma região fica mal capturada — por reflexo, acesso limitado ou movimento brusco — o software permite rescanear apenas a área problemática e fundir os dados ao conjunto existente, sem reiniciar o trabalho.
A revisão é o filtro crítico. Antes de gerar o relatório, o técnico verifica se a malha está completa, se os furos e rasgos foram capturados corretamente e se o alinhamento respeita os datums do desenho. Pequenos ajustes nessa fase evitam retrabalho caro depois.
O relatório final reúne as imagens de comparação, as tabelas de desvio e as indicações de GD&T relevantes para a peça.
Esse documento serve tanto para liberação interna quanto para discussão com o cliente ou fornecedor — e, por ser gerado a partir da nuvem completa, permite voltar à análise original semanas depois sem precisar medir a peça novamente.
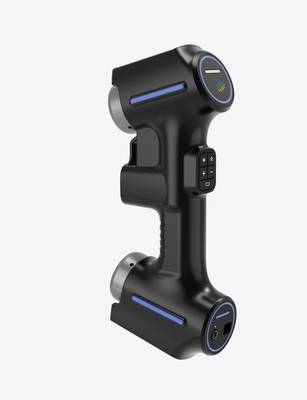
Na prática, o fluxo completo — captura, alinhamento, comparação, revisão e relatório — acontece em minutos para peças de geometria moderada. O ganho não está apenas na velocidade, mas na rastreabilidade: cada decisão de qualidade fica apoiada em dados geométricos densos, não em amostragem pontual.
Para equipes que lidam com peças complexas, superfícies orgânicas ou desvios difíceis de prever, essa sequência transforma o escaneamento de ferramenta pontual em método de trabalho contínuo.
Pontos de validação antes da implantação
Muita gente assume que basta ligar o scanner 3D, calibrar e começar a medir. Na prática, os problemas não aparecem na captura — aparecem antes dela. Superfície escura, brilho excessivo, vibração no piso, variação térmica no ambiente, tudo isso corrói a repetibilidade de forma silenciosa.
Quando o relatório sai com desvio estranho, a primeira suspeita costuma recair sobre o equipamento. Raramente é ele.
O que precisa ser validado em campo se divide em dois blocos: cenário adequado e condições de contorno. O primeiro diz respeito ao tipo de peça e à tarefa.
Superfícies orgânicas, geometrias com reentrâncias, componentes de grande porte e materiais translúcidos ou altamente reflexivos exigem preparação específica — pó revelador, alvos adesivos, controle de iluminação.
O segundo bloco envolve o ambiente: estabilidade térmica, ausência de vibração transmitida pelo piso, distância mínima de fontes de calor e suporte rígido para o rastreador, quando aplicável.
A equipe deve rodar uma peça-piloto antes de liberar o fluxo para produção. O objetivo não é validar o scanner 3D em si, mas sim a cadeia completa: fixação da peça, estratégia de alvos, sequência de captura, alinhamento com o referencial CAD e exportação do relatório.
Se o resultado do piloto não repete em duas ou três rodadas, o problema está no processo, não na medição.
Um ponto frequentemente negligenciado é a definição do sistema de coordenadas. Em inspeção de primeira peça, o alinhamento precisa respeitar o mesmo referencial usado no desenho de engenharia — datum features, eixos de simetria, planos funcionais.
Sem isso, o mapa de cores gerado pela INSVISION pode indicar desvios que não existem fisicamente, apenas por diferença de referencial. Vale revisar o plano de inspeção antes da coleta, não depois.
Outro critério prático: definir o que é dado de saída. Nuvem de pontos, malha STL, relatório de comparação com GD&T ou arquivo paramétrico para engenharia reversa. Cada entrega muda a forma de capturar e processar. Uma malha para impressão 3D tolera pequenas falhas;
um relatório de batimento para controle dimensional não. A equipe precisa alinhar isso com o fornecedor da solução já na fase de validação.
Por fim, registre as condições da validação. Temperatura ambiente, tempo de estabilização do equipamento, configuração de exposição, versão do software. Quando um lote apresentar divergência meses depois, esse registro é o que separa diagnóstico rápido de investigação sem fim.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.